Formulación de compounding · 12 de septiembre de 2026 · Centro de R&D Juhai
Desglose de la formulación PA6 GF30 — Resina, fibra de vidrio, agente de acoplamiento y aditivos
Un gránulo de PA6 con un 30% de fibra de vidrio parece simple por fuera — pero la fracción del 70% "no vidrio" es donde se decide cada diferencia de propiedades. Este artículo desglosa una formulación real de PA6 GF30 parte por parte: viscosidad de la resina base, tipo de fibra de vidrio, acoplamiento con aminosilano, paquete de estabilizante térmico y lubricante. Verá por qué BFE01 alcanza 162 MPa mientras que BFE06 se sitúa en 145 MPa — aunque ambos son "PA6 GF30".
Índice de contenidos
5. Paquete de estabilizante térmico — CuI/KI frente a fenólico
7. Tabla completa de formulación (BFE01 frente a BFE06 frente a GBA35)
1. Qué hay realmente en un gránulo de PA6 GF30
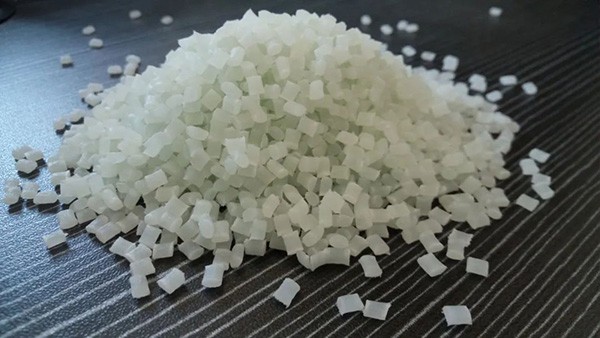
Cuando decimos "PA6 GF30", la fibra de vidrio es solo el 30% en peso. El 70% restante es la matriz de la formulación. Una receta típica de producción en una extrusora de doble tornillo se ve así antes de cualquier personalización:
| Componente | Peso % | Función |
|---|---|---|
| Resina base PA6 | ~68.5% | Polímero matriz, determina la resistencia base y el flujo |
| Fibras cortadas de vidrio E | 30.0% | Refuerzo primario — rigidez, resistencia, HDT |
| Sizing de aminosilano (en la fibra) | ~0.3% | Acopla la superficie del vidrio a los grupos amino/carboxilo terminales del PA6 |
| Estabilizante térmico (CuI/KI + fenólico) | ~0.4% | Envejecimiento térmico a largo plazo a 120–150°C |
| Lubricante EBS | ~0.3% | Desmoldeo externo, reduce el par del husillo |
| Masterbatch de color | ~0.5% | Dispersión de pigmento (natural/negro/personalizado) |
El último ~0.3% es humedad que siempre permanece incluso tras el secado deshumidificador (por qué importa el secado). Cada uno de estos componentes tiene alternativas, y cada alternativa cambia una propiedad. Los repasaremos uno a uno.
2. Resina base PA6 — La viscosidad es la primera decisión
La resina PA6 se selecciona por su viscosidad relativa (ηr, medida en ácido sulfúrico al 96% a 25°C según ISO 307). Este único número establece el equilibrio entre resistencia mecánica y flujo de procesamiento.
Grados de viscosidad utilizados en el compounding GF30
Baja viscosidad (ηr 2.4–2.6): Alto flujo, fácil llenado de piezas de pared delgada. Menor tracción e impacto. Utilizado en GF30 de commodity donde el tiempo de ciclo importa más que la resistencia pico.
Viscosidad media (ηr 2.6–2.8): El caballo de batalla para la mayoría de GF30 estructurales. Equilibra resistencia y moldeabilidad. Esta es la base de BFE06.
Alta viscosidad (ηr 2.8–3.1): Mayor peso molecular = más entrelazamiento = mejor tenacidad y retención de tracción. Utilizado para grados premium como BFE01 y para piezas sometidas a impacto o fatiga. Requiere mayor temperatura de fusión (260–280°C).
Impacto práctico: BFE01 y BFE06 utilizan ambos un 30% de fibra de vidrio — la brecha de tracción de 17 MPa (162 frente a 145 MPa) proviene principalmente de que BFE01 utiliza una resina base PA6 de mayor viscosidad. La elección de la resina representa aproximadamente el 60% de la diferencia de resistencia; el 40% restante proviene de la calidad de la fibra de vidrio y la eficiencia del acoplamiento.
La química de grupos terminales también importa. El PA6 con grupos terminales amino y carboxilo equilibrados (≈1:1) ofrece el mejor acoplamiento con la fibra de vidrio con sizing de aminosilano. Las resinas con exceso de grupos terminales carboxilo se hidrolizan más rápido durante el envejecimiento térmico prolongado, por eso la especificación de la resina se comprueba junto con la viscosidad.
3. Fibra de vidrio — Longitud, diámetro y sizing
No toda la fibra de vidrio del 30% se comporta igual. Tres parámetros controlan el resultado del refuerzo:
Diámetro de fibra
Las fibras de vidrio E tienen típicamente 10–13 μm de diámetro. Las fibras más finas (10 μm) dan más superficie por peso para el acoplamiento y mayor resistencia a tracción, pero son más difíciles de alimentar y más propensas a la rotura en el husillo. Las fibras más gruesas (13–17 μm) sobreviven mejor a la cizalla del doble tornillo y retienen una longitud residual mayor, lo que favorece la resistencia al impacto. El GF30 premium de Juhai utiliza fibra de 10–11 μm; los grados de commodity utilizan 13 μm.
Longitud del rovillo cortado
Los rovillos de alimentación miden 3.0–4.5 mm de largo. Tras el compounding, la longitud residual de fibra en el gránulo es típicamente de 200–400 μm. Una longitud residual mayor → mayor resistencia al impacto. Una longitud menor → mejor acabado superficial. La superficie clase-A de BFE01 se consigue en parte controlando la longitud residual de fibra por debajo de 300 μm — un equilibrio entre apariencia y tenacidad.
Química del sizing
El sizing (≈0,5–1,0% en peso sobre la fibra) es la variable más subestimada en el PA6 con GF. Un sizing "específico para PA6" utiliza aminosilano (γ-aminopropiltrietoxisilano, A-1100) como agente de acoplamiento, mezclado con un aglutinante formador de película de poliuretano o epoxi y un lubricante. La fibra de vidrio genérica con sizing para PP o poliéster no se unirá al PA6 — verá un 15–25% menos de tracción y una superficie de fractura "fibrosa" bajo SEM.
Si quiere profundizar en cómo la carga de fibra de vidrio cambia las propiedades desde GF15 hasta GF50, consulte nuestra guía de selección de contenido de fibra de vidrio PA6.
4. Agente de acoplamiento — El puente resina-vidrio
El agente de acoplamiento es lo que convierte una "mezcla de PA6 + fibra de vidrio" en un verdadero compuesto. Sin él, la tensión no puede transferirse desde la matriz del polímero a la fibra de vidrio — la fibra actúa simplemente como un relleno duro.
Cómo funciona el aminosilano
El aminosilano (A-1100) tiene dos extremos reactivos:
Extremo silano (–Si(OEt)3): Se hidroliza a grupos silanol, que condensan con los grupos hidroxilo de la superficie del vidrio, formando un enlace estable Si–O–Si.
Extremo amino (–NH2): Reacciona con los grupos terminales carboxilo del PA6 durante el compounding (250–270°C), formando un enlace amida con la matriz del polímero.
Este puente covalente es lo que da al PA6 reforzado con GF el salto dramático de resistencia. Un PA6 GF30 bien acoplado tiene 150–165 MPa de tracción; mal acoplado (sizing incorrecto) cae a 110–125 MPa incluso con el mismo contenido de vidrio.
Compatibilizante adicional (opcional)
Para el PA6 GF30 estándar, el aminosilano en la fibra es suficiente. Los compatibilizantes como PA6 injertado con anhídrido maleico (PA6-g-MAH, carga del 1–3%) solo se añaden cuando se utiliza fibra genérica o cuando se moldean piezas muy grandes donde la impregnación de la fibra es crítica. Aumentan la tracción en un 3–5% pero añaden coste y pueden reducir el flujo.
5. Paquete de estabilizante térmico — CuI/KI frente a fenólico
El PA6 se oxida a temperaturas elevadas, causando rotura de la cadena y fragilización. Sin un estabilizante térmico, el PA6 GF30 pierde ~40% de su resistencia a tracción tras 1,000 horas a 120°C. Con el paquete adecuado, retiene más del 85%.
Dos familias de estabilizantes
| Sistema estabilizante | Carga | Mejor para |
|---|---|---|
| CuI/KI (yoduro cúprico / yoduro potásico) | 0.05–0.15% CuI + 0.2–0.4% KI | Envejecimiento térmico a largo plazo por encima de 120°C, vano motor automotriz. El estándar de oro para la estabilización térmica del nailon. |
| Fenólico impedido (Irganox 1098/1010) + fosfito (Irgafos 168) | 0.2–0.4% + 0.1–0.2% | Uso general, menor coste, buena estabilidad de procesamiento. Suficiente para piezas con uso continuo por debajo de 120°C. |
Por qué el CuI/KI es especial: El ion Cu⁺ actúa como un atrapador de radicales que interrumpe el ciclo de oxidación autocatalítica de las poliamidas. Es el único sistema que mantiene de forma fiable una retención de tracción del 80%+ tras 3,000 horas a 150°C — por eso ETF02 (PA6 de alta temperatura) utiliza una mezcla CuI/KI + fenólico. Nota: el CuI puede causar una decoloración verdosa a cargas altas, de modo que para piezas de color natural la carga se mantiene en el extremo inferior.
6. Lubricantes y ayudas de procesamiento
Los lubricantes no cambian mucho las propiedades mecánicas, pero determinan si el compound puede extruirse y moldearse limpiamente. Los dos tipos principales en el PA6 con GF:
EBS (etileno bis-estearamida), 0.2–0.4%: Lubricante externo y agente desmoldeante. Migra a la superficie del gránulo durante el enfriamiento, proporcionando desmoldeo de la cavidad sin afectar a la unión. Demasiado (>0.5%) causa delaminación o problemas de adherencia de pintura en superficies clase-A.
Masterbatch de silicona, 0.5–1.0% (opcional): Utilizado para grados resistentes al desgaste o para reducir el par del husillo en resinas de alta viscosidad. No se utiliza en BFE01 porque la silicona interfiere con la pintura y la unión.
A veces se añade una pequeña cantidad de agente nucleante (talco 0.2–0.5% o benzoato sódico) para acelerar la cristalización y reducir el tiempo de ciclo, pero puede aumentar la fragilidad — por eso los grados premium de impacto lo omiten.
7. Tabla completa de formulación (BFE01 frente a BFE06 frente a GBA35)
Esta tabla muestra cómo difieren los tres grados de PA6 con GF de Juhai a nivel de formulación. Todos los valores son partes por peso en la receta de compounding. La carga de fibra de vidrio es la especificación principal, pero el grado de resina y el paquete de estabilizantes son lo que separa lo premium de lo económico.
| Componente de la formulación | BFE01 (GF30 premium) | BFE06 (GF30 estándar) | GBA35 (GF35 económico) |
|---|---|---|---|
| Resina base PA6 (ηr) | Alta visc. 2.9–3.1 | Media visc. 2.6–2.8 | Media visc. 2.5–2.7 |
| Fibra de vidrio E (diámetro) | 30% (10 μm) | 30% (13 μm) | 35% (13 μm) |
| Sizing de fibra | Aminosilano específico PA6 | Aminosilano PA6 | Aminosilano PA estándar |
| Estabilizante térmico | CuI/KI + fenólico (0.4%) | Fenólico + fosfito (0.3%) | Fenólico (0.2%) |
| Lubricante EBS | 0.3% | 0.3% | 0.3% |
| Resistencia a tracción (ISO 527) | 162 MPa | 145 MPa | 168 MPa |
| Izod entallado (kJ/m²) | 17 | 14 | 15 |
| Acabado superficial | Clase-A (pintable) | Estructural estándar | Estructural estándar |
| Aplicación más adecuada | Marcos de electrónica cosmética | Carcasas de electrodomésticos, soportes | Poleas, piezas industriales |
Lectura de la tabla: BFE01 paga por resina de alta viscosidad, fibra más fina y un estabilizante CuI/KI — esa es la prima. BFE06 alcanza un punto óptimo equilibrado coste-rigidez. GBA35 llega a 168 MPa no a través de ingredientes premium sino empujando la carga de vidrio al 35%, intercambiando impacto y acabado superficial por rigidez bruta. Toda la serie de productos PA6 está construida sobre esta misma lógica de formulación con diferentes equilibrios.
8. Preguntas frecuentes
P: ¿Puedo fabricar mi propio PA6 GF30 mezclando resina PA6 y fibra de vidrio en mi máquina?
R: Técnicamente sí, pero prácticamente no — no con calidad de producción. El requisito crítico es la impregnación: cada filamento de fibra debe estar completamente recubierto y unido por el PA6 fundido antes de que el gránulo se corte. Esto necesita una extrusora de doble tornillo con alimentador lateral de fibra de vidrio y una etapa de acoplamiento dedicada. Un tornillo simple o una mezcla simple le dará 110–125 MPa de tracción y agrupamiento severo de fibras. El paso de compounding es aquello por lo que le paga a un proveedor de materiales modificados.
P: ¿Por qué el 35% de GF (GBA35) cuesta menos que el 30% de GF premium (BFE01)?
R: Porque la fibra de vidrio es más barata que la resina PA6. Cargar un 35% de vidrio significa un 5% menos de resina — y GBA35 utiliza resina y fibra de grado commodity sin el estabilizante térmico CuI/KI ni el control de superficie clase-A. Así, el coste del material baja incluso cuando la rigidez sube. El intercambio es el impacto (15 frente a 17 kJ/m²) y la calidad superficial.
P: ¿Necesito añadir mi propio estabilizante térmico al moldear PA6 GF30?
R: No. El estabilizante ya está compoundado en el gránulo. Añadir estabilizante extra en la prensa de moldeo no ayuda y puede causar deposición o decoloración. Lo que SÍ necesita añadir es el secado — la humedad residual por encima del 0.08% hidroliza el PA6 durante la fusión, reduciendo la viscosidad y la resistencia independientemente del estabilizante. Consulte nuestra guía de secado para el protocolo exacto.
P: ¿Qué pasa si utilizo el sizing de fibra de vidrio equivocado?
R: Tres síntomas visibles: (1) la resistencia a tracción cae un 15–25%; (2) la superficie de fractura se ve fibrosa y polvorienta en lugar de una rotura frágil limpia; (3) las piezas muestran "traspaso de fibra" en la superficie. Si está viendo alguno de estos con un grado GF30 comprado, el compoundador probablemente utilizó fibra genérica. Todos los grados de PA6 con GF de Juhai utilizan fibra con sizing de aminosilano específico para PA6.
P: ¿Puede un PA6 GF30 alcanzar 180 MPa de tracción?
R: Solo con tecnología especial de fibra larga (LGF) o utilizando resina de muy alta viscosidad (ηr 3.2+) con acoplamiento extremadamente eficiente — lo que también eleva el coste. Para el PA6 GF30 estándar de fibra corta, 155–165 MPa es el techo realista, que es donde se sitúa BFE01. Para superar los 170 MPa, la mayoría de compoundadores pasan a GF35 o GF40. Compare la escalera de propiedades en nuestro artículo de datos PA6 GF30 frente a PA66 GF30.
Resumen: "PA6 GF30" no es una única receta — es una familia de formulaciones donde la viscosidad de la resina, el diámetro de la fibra, la química del sizing y el paquete de estabilizantes deciden si obtiene un material de soporte de commodity de 145 MPa o un grado cosmético clase-A de 162 MPa. La fibra de vidrio es el titular, pero el otro 70% es donde ocurre la ingeniería. Para un grado adaptado a los requisitos de resistencia, temperatura y superficie de su pieza, explore la serie completa de PA6 o solicite una formulación personalizada.