Formulación de compounding · 12 de septiembre de 2026 · Centro de R&D Juhai
Desglose de la formulación PP GF30 — resina, fibra de vidrio, acoplamiento PP-g-MAH y aditivos
El polipropileno reforzado con un 30% de fibra de vidrio es el campeón ligero de los termoplásticos estructurales — densidad 1.13 g/cm³, absorción de agua inferior al 0.01%, resistencia química que el PA6 no puede igualar, y cumplimiento de contacto alimentario FDA incorporado. Pero el PP tiene un truco: es no polar, por lo que no se une naturalmente a la fibra de vidrio. Este artículo desglosa una formulación real de PP-GF30 pieza a pieza, con especial foco en el ingrediente que decide si su compound alcanza 95 MPa de tracción o se estanca en 75 MPa — polipropileno injertado con anhídrido maleico (PP-g-MAH).
Índice de contenidos
1. Qué hay realmente en un gránulo de PP-GF30
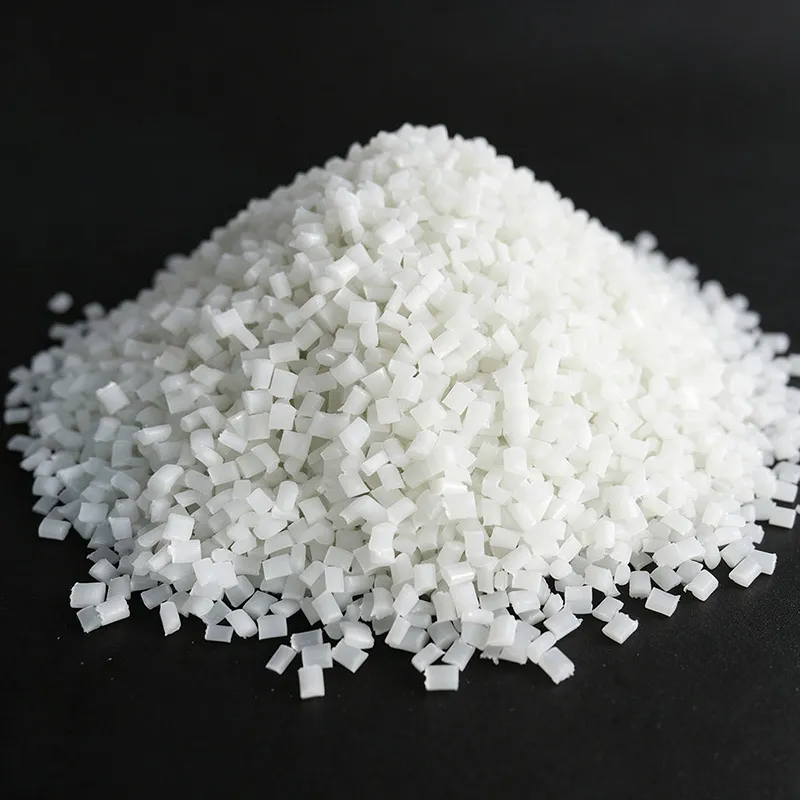
Un gránulo de PP con un 30% de fibra de vidrio parece sencillo, pero la fracción del 70% no vidrio lleva toda la historia del rendimiento. Una receta de producción en una extrusora de doble tornillo típicamente tiene este aspecto:
| Componente | % en peso | Rol |
|---|---|---|
| Resina base PP (homo- o copolímero) | ~63.0% | Polímero matriz — determina la resistencia base, el flujo y el impacto |
| Fibras cortadas de vidrio E | 30.0% | Refuerzo principal — rigidez, resistencia, HDT |
| Agente de acoplamiento PP-g-MAH | 3.0 – 5.0% | Une la matriz de PP no polar a la superficie de la fibra de vidrio |
| Estabilizante térmico (fenólico + fosfito) | 0.3 – 0.5% | Previene la degradación oxidativa durante el compounding y el servicio |
| Estabilizante UV HALS (opcional) | 0.2 – 0.5% | Resistencia UV exterior para piezas de exterior |
| Lubricante EBS | 0.2 – 0.3% | Desmoldeante, reducción del par del husillo |
| Masterbatch de color | 1.0 – 2.0% | Dispersión de pigmento |
El 3–5% de PP-g-MAH es el aditivo más caro por kg en la receta, y el más frecuentemente sub-dosificado por los compoundadores que recortan costes. Omítalo o utilice menos del 3%, y su resistencia a tracción cae de ~95 MPa a ~75 MPa — la fibra de vidrio se convierte solo en un relleno duro, no en un refuerzo.
2. Resina base PP — homopolímero, copolímero aleatorio o ICP
El polipropileno se produce polimerizando propileno con un catalizador Ziegler-Natta o metaloceno. Tres arquitecturas de resina se utilizan en el compounding de PP-GF, y la elección es la primera decisión:
| Tipo de resina | MFR (g/10min) | Resistencia | Impacto | Mejor para |
|---|---|---|---|---|
| PP homopolímero (HPP) | 8 – 30 | Más alta | Bajo (frágil a 0°C) | Estructural, electrodomésticos, bandejas de batería |
| Copolímero aleatorio (RCP) | 5 – 25 | Media | Medio | Piezas transparentes, envasado alimentario |
| Copolímero de impacto (ICP) | 5 – 20 | Media-alta | Alto (dúctil hasta -20°C) | Tambor de lavadora, cajones, equipaje |
PP homopolímero — el valor por defecto estructural
El PP homopolímero (HPP) es una cadena de propileno única con alta isotacticidad (~98%). Ofrece la mayor rigidez, resistencia a tracción y resistencia al calor de los tres. El compromiso es la fragilidad a baja temperatura — el homopolímero de PP sin reforzar tiene un Izod entallado de ~2.5 kJ/m² a 23°C y se vuelve frágil por debajo de 0°C. Para el PP-GF30 utilizado en carcasas de electrodomésticos interiores o bandejas de batería de automoción que operan por encima de 0°C, el HPP es la elección correcta y más rentable. El PP-GF30 de Juhai utiliza una base homopolímero.
Copolímero de impacto (ICP) — para tenacidad a baja temperatura
Un copolímero de impacto es una mezcla en reactor de PP homopolímero con una fase de caucho etileno-propileno (EPR), típicamente un 10–25% de contenido de caucho. La fase de caucho actúa como modificador de impacto disperso en la matriz de PP. El PP-GF20 a base de ICP (como Juhai PP IM20) ofrece un Izod entallado de 18 kJ/m² a -20°C — dúctil en lugar de frágil. Esto es esencial para tambores de lavadora (que ven detergente + impacto mecánico) y cajones de almacenamiento en frío.
Índice de fluidez (MFR)
El MFR (ISO 1133, 230°C / 2.16 kg) es el equivalente PP de la viscosidad relativa del PA6. Para el compounding con GF, el MFR 8–20 g/10 min es el rango de trabajo. Un MFR más alto (20–30) da mejor flujo para piezas de pared fina pero reduce la resistencia mecánica debido a cadenas moleculares más cortas. Un MFR más bajo (3–8) da mayor resistencia pero requiere mayor presión de inyección y es propenso a marcas de flujo.
3. Fibra de vidrio — longitud, diámetro y acabado para PP
La fibra de vidrio utilizada en PP-GF es el mismo vidrio E que en PA6-GF, pero la química del acabado es diferente — y esta es una fuente común de fallo en el compounding.
Diámetro y longitud de la fibra
El PP-GF estándar utiliza vidrio E de 10–13 μm de diámetro cortado a 3.0–4.5 mm. Tras el compounding, la longitud residual de fibra es de 200–400 μm — similar a PA6-GF. El beneficio de rigidez proviene casi enteramente del módulo de la fibra; el beneficio de tracción depende de la longitud de la fibra y, críticamente, del enlace de acoplamiento.
Acabado — debe ser específico para PP
El acabado de la fibra de vidrio para PP utiliza silano con un grupo orgánico reactivo que puede unirse al PP, combinado con un aglutinante formador de película. Los silanos más comunes para PP son:
Aminosilano (A-1100): Reacciona con el anhídrido maleico en el PP-g-MAH durante el compounding, formando un enlace amida. Este es el acabado estándar cuando se utiliza PP-g-MAH como agente de acoplamiento.
Silano metacriloxi (A-174): Utilizado con sistemas de injerto in-situ iniciados por peróxido, pero menos común en el compounding estándar de PP-GF.
Utilizar fibra de vidrio acabada para PA6 (aminosilano diseñado para unión directa al PA6) en un compound de PP sin PP-g-MAH da resultados pobres — el aminosilano no se une al PP no polar, y la resistencia a tracción se mantiene cerca de 70–80 MPa incluso a un 30% de carga. Siempre especifique fibra de vidrio compatible con PP al aprovisionar, o asegúrese de que su compoundador añade PP-g-MAH al 3%+.
4. PP-g-MAH — el puente de acoplamiento crítico
Este es el ingrediente más importante en cualquier compound de PP-GF, y el que más distingue a un compoundador de calidad de un mezclador commodity. El PP es no polar (sin grupos funcionales en la cadena), por lo que tiene cero afinidad química por los grupos silanol en la superficie del vidrio. El PP-g-MAH resuelve esto.
Qué es el PP-g-MAH
El PP-g-MAH es polipropileno injertado con un 0.5–1.5% de grupos anhídrido maleico (MAH) a lo largo de la cadena. Se produce por extrusión reactiva: el iniciador de peróxido abstrae un hidrógeno de la cadena de PP, creando un radical que injerta el monómero MAH en la cadena principal. El resultado es una cadena de PP con «asas» de anhídrido polar que pueden reaccionar tanto con la fibra de vidrio como con la matriz de PP.
Cómo funciona — tres enlaces
El PP-g-MAH forma un puente a través de tres interacciones químicas durante el compounding a 200–220°C:
El MAH reacciona con el aminosilano en la superficie del vidrio: el anillo de anhídrido se abre y forma un enlace amida con el grupo amina del acabado de silano. Este es el enlace del lado del vidrio.
La cadena de PP-g-MAH se entrelaza con la matriz de PP: porque el PP-g-MAH es él mismo PP, sus cadenas se entrelazan físicamente y co-cristalizan con la resina base de PP. Este es el enlace del lado de la matriz.
Los grupos MAH también reaccionan entre sí y con la humedad residual: formando diácido y reticulaciones de imida que refuerzan la interfase.
El efecto neto es que la tensión aplicada a la pieza se transfiere desde la matriz de PP a través de la interfase de PP-g-MAH hacia la fibra de vidrio. Sin PP-g-MAH, la fibra de vidrio es una inclusión suelta — la matriz se corta de la superficie de la fibra bajo carga, y la pieza falla a baja tensión con una superficie de fractura característica de «extracción de fibra».
Efecto del nivel de carga
| Carga de PP-g-MAH | Resistencia a tracción (30% GF) | Izod entallado | Superficie de fractura |
|---|---|---|---|
| 0% | 70 – 78 MPa | 5 – 6 kJ/m² | Fibrosa, extracción de fibra |
| 1% | 82 – 86 MPa | 7 – 8 kJ/m² | Extracción parcial |
| 3% | 90 – 95 MPa | 9 – 10 kJ/m² | Limpia, fractura de matriz |
| 5% | 93 – 97 MPa | 9 – 11 kJ/m² | Limpia, fractura de matriz |
| 8%+ | 92 – 96 MPa | 8 – 10 kJ/m² | Rendimientos decrecientes; el coste aumenta |
El punto óptimo es 3–4% de PP-g-MAH. Por debajo del 3% la interfase está incompleta; por encima del 5% paga por un agente de acoplamiento que no mejora más las propiedades (la superficie del vidrio ya está saturada), y el PP-g-MAH de menor peso molecular puede reducir ligeramente la resistencia al calor. El PP-GF30 de Juhai utiliza un 4% de PP-g-MAH para garantizar los 95 MPa de tracción en cada lote.
5. Paquete estabilizante térmico y UV
El PP es mucho más susceptible a la degradación termo-oxidativa y UV que el PA6. El PP puro expuesto al calor o a la luz solar desarrolla «cracking» — pulverización superficial por rotura de cadenas — en semanas. Un paquete estabilizante es obligatorio.
Estabilizante térmico primario — antioxidante fenólico
Un antioxidante fenólico hindered (p. ej., Irganox 1010 o 1330) al 0.15–0.30% captura los radicales peróxido formados durante la oxidación. Actúa tanto durante el compounding (200–220°C, estancia 60–90 segundos) como en el servicio a largo plazo a 60–100°C. Los estabilizantes fenólicos dan el mejor rendimiento de envejecimiento térmico a largo plazo para piezas de PP-GF interiores.
Estabilizante térmico secundario — fosfito
Un organofosfito (p. ej., Irgafos 168) al 0.10–0.20% descompone los hidroperóxidos formados durante el procesamiento, previniendo la rotura de cadenas durante la etapa de alto cizallamiento del doble tornillo. Los fosfitos son estabilizantes de procesamiento — protegen el polímero durante el compounding pero no contribuyen mucho a la estabilidad del servicio a largo plazo. La combinación fenólico + fosfito (una ratio de 1:1 a 2:1) es el paquete sinérgico estándar de la industria para PP.
Estabilizante UV — HALS
Para piezas exteriores de PP-GF (equipos de piscina, mobiliario de exterior, exterior de automoción), se requiere un estabilizador de luz de amina hindered (HALS) como Tinuvin 770 o 944 al 0.2–0.5%. El HALS actúa por un mecanismo cíclico de captura de radicales que se regenera a sí mismo, proporcionando protección UV a largo plazo. Para piezas expuestas a luz solar intensa (p. ej., piezas de piscina), añada un absorbedor UV (benzotriazol, 0.2–0.4%) en combinación con HALS para un efecto sinérgico.
Nota: El HALS puede interactuar con retardantes de llama ácidos y con algunos pigmentos, reduciendo el rendimiento UV. Siempre valide el paquete completo de aditivos con un ensayo de envejecimiento por arco de xenón de 1,000 horas (ISO 4892-2) antes de aprobar un grado para exterior.
6. Lubricantes y auxiliares de procesamiento
El EBS (etileno bis-estearamida) al 0.2–0.3% es el lubricante externo estándar para PP-GF. Reduce el par del husillo, mejora el acabado superficial y proporciona desmoldeo. Cargas más altas (por encima del 0.5%) causan deposición en el molde y reducen la adherencia de la pintura — la misma precaución que en el PA6.
El estearato de calcio (0.05–0.1%) a veces se añade como atrapador de ácidos para neutralizar los residuos de catalizador residuales de la polimerización Ziegler-Natta del PP. Es más común en grados de embalaje de pared fina que en PP-GF estructural.
7. Modificación al impacto — fase de caucho e ICP
El PP homopolímero GF30 es frágil a baja temperatura — el Izod entallado cae a ~3–4 kJ/m² a -20°C con fractura frágil. Para piezas que deben sobrevivir al frío, hay dos enfoques:
Enfoque 1: Utilizar una resina base de copolímero de impacto (ICP)
La fase de caucho EPR fabricada en reactor en el ICP proporciona modificación al impacto sin añadir un elastómero separado. ICP con un 15–20% de contenido de caucho al 20% de fibra de vidrio da un Izod entallado de 15–20 kJ/m² a -20°C con rotura dúctil. Este es el enfoque utilizado en Juhai PP IM20 (20% GF + ICP con 18% de caucho). El compromiso: el caucho reduce ligeramente la rigidez y la HDT, por lo que el ICP se utiliza al 20% de GF en lugar del 30% para mantener un equilibrio.
Enfoque 2: Añadir un modificador de impacto elastómero
Para el PP homopolímero GF30 que aún necesita impacto a baja temperatura, añada un 5–15% de un elastómero como el copolímero etileno-octeno (POE) o el monómero dieno-etileno-propileno (EPDM). El elastómero debe estar bien disperso como partículas de caucho de 0.5–1.0 μm en la matriz de PP. A diferencia del PA6, el PP no requiere elastómero maleado para una buena dispersión — el POE no polar se mezcla directamente con el PP no polar. Sin embargo, añadir elastómero reduce la resistencia a tracción y la rigidez aproximadamente en proporción a la carga, por lo que esta es una decisión de compromiso.
8. Tabla completa de formulación (PP-GF30 frente a PP-IM20)
Esta tabla muestra cómo difieren los dos grados de PP de Juhai a nivel de formulación. La diferencia clave es la resina base (homopolímero frente a ICP) y la carga de vidrio.
| Componente de la formulación | PP-GF30 (Estructural) | PP-IM20 (Impacto) |
|---|---|---|
| Resina base PP | Homopolímero, MFR 12 | ICP (18% caucho), MFR 10 |
| Fibra de vidrio E | 30% (13 μm, acabado PP) | 20% (13 μm, acabado PP) |
| Agente de acoplamiento PP-g-MAH | 4.0% | 3.5% |
| Estabilizante térmico (fenólico + fosfito) | 0.4% | 0.4% |
| Estabilizante UV HALS | 0.3% (grado piscina/exterior) | 0.2% |
| Lubricante EBS | 0.3% | 0.3% |
| Masterbatch de color | 1.0% (negro o personalizado) | 1.0% |
| Resistencia a tracción (ISO 527) | 95 MPa | 72 MPa |
| Módulo flexionante (ISO 178) | 4,200 MPa | 2,800 MPa |
| Izod entallado 23°C | 9 kJ/m² | 22 kJ/m² |
| Izod entallado -20°C | 4 kJ/m² (frágil) | 18 kJ/m² (dúctil) |
| HDT @1.82 MPa (ISO 75) | 150°C | 135°C |
| Densidad (ISO 1183) | 1.13 g/cm³ | 1.06 g/cm³ |
| Aplicación de ajuste óptimo | Estructuras de electrodomésticos, bandejas de batería, equipos de piscina | Tambores de lavadora, cajones de almacenamiento en frío, equipaje |
9. Diferencias de procesamiento frente a PA6-GF30
El PP-GF30 procesa de forma muy diferente al PA6-GF30, y los moldeadores que cambian entre ambos deben ajustar su configuración:
| Parámetro | PP-GF30 | PA6-GF30 |
|---|---|---|
| Temperatura de fusión | 200 – 220°C | 240 – 270°C |
| Temperatura de molde | 40 – 60°C | 70 – 100°C |
| ¿Pre-secado requerido? | Normalmente no (humedad < 0.05% tal cual) | Sí — 80°C × 4h hasta ≤ 0.08% |
| Absorción de agua en servicio | 0.01% | 0.95% (inmersión 24h) |
| Desgaste del husillo | Alto (el vidrio es abrasivo) | Alto (el vidrio es abrasivo) |
| Riesgo de degradación térmica | Alto por encima de 250°C (rotura de cadenas) | Bajo por debajo de 290°C |
Las dos mayores diferencias son sin secado requerido y temperatura de fusión mucho más baja. La humedad casi nula del PP significa que puede omitir el secador deshumidificante que el PA6 exige — un ahorro de energía significativo. La ventana de fusión de 200–220°C también significa ciclos más rápidos y menos desgaste del cañón. La precaución: el PP se degrada térmicamente por encima de 250°C mucho más rápido que el PA6, por lo que el control preciso de la temperatura del cañón es esencial. No ejecute un perfil de temperatura de PA6 en PP.
10. PP-GF30 frente a PA6-GF30 — comparación de propiedades
Cuándo elegir PP-GF30 sobre PA6-GF30, y viceversa:
| Propiedad | PP-GF30 | PA6-GF30 | Ganador |
|---|---|---|---|
| Resistencia a tracción | 95 MPa | 162 MPa | PA6 +70% |
| Módulo flexionante | 4,200 MPa | 8,500 MPa | PA6 +102% |
| Izod entallado 23°C | 9 kJ/m² | 17 kJ/m² | PA6 |
| HDT @1.82 MPa | 150°C | 198°C | PA6 +48°C |
| Densidad | 1.13 g/cm³ | 1.35 g/cm³ | PP -16% |
| Absorción de agua (24h) | 0.01% | 0.95% | PP (99% menos) |
| Resistencia química (ácidos, bases) | Excelente | Moderada (atacado por ácidos) | PP |
| Contacto alimentario (FDA) | Sí (natural) | Sí (grado GBC30) | Ambos |
| Resistencia UV (exterior) | Pobre sin HALS | Moderada | PA6 (ligeramente) |
| Temp. de procesamiento | 200–220°C | 240–270°C | PP (ahorro de energía) |
Regla general: elija PP-GF30 cuando necesite ligereza, resistencia química, baja absorción de humedad o contacto alimentario a temperatura y carga moderadas. Elija PA6-GF30 cuando necesite alta resistencia, alta HDT, o temperaturas continuas por encima de 120°C. Para una comparación numérica directa de ambos a igual carga de vidrio, consulte nuestro artículo de datos PA6 GF30 frente a PA66 GF30 — los valores de PA6 de allí se aplican directamente a la columna PA6-GF30 de arriba.
11. Preguntas frecuentes
12. Resumen y próximos pasos
En una frase: PP-GF30 es la alternativa ligera, baja en humedad y resistente a productos químicos al PA6-GF30 — pero todo su mecanismo de refuerzo depende del 3–4% de agente de acoplamiento PP-g-MAH (omítalo y la tracción cae de 95 a 75 MPa). Elija PP homopolímero para resistencia estructural, ICP para tenacidad a baja temperatura, añada HALS para uso en exterior, y valide el grado con un ensayo de moldeo comprobando tracción, HDT y acabado superficial antes de la producción en volumen.
¿Busca un grado PP-GF para su programa de aligeramiento?
Comparta su densidad objetivo, tracción, HDT y temperatura de servicio — recomendaremos el grado óptimo de PP homopolímero o ICP con 20–40% de fibra de vidrio y el paquete estabilizante adecuado. Opciones de contacto alimentario y estabilizadas UV disponibles.
Explorar la serie PP completa →