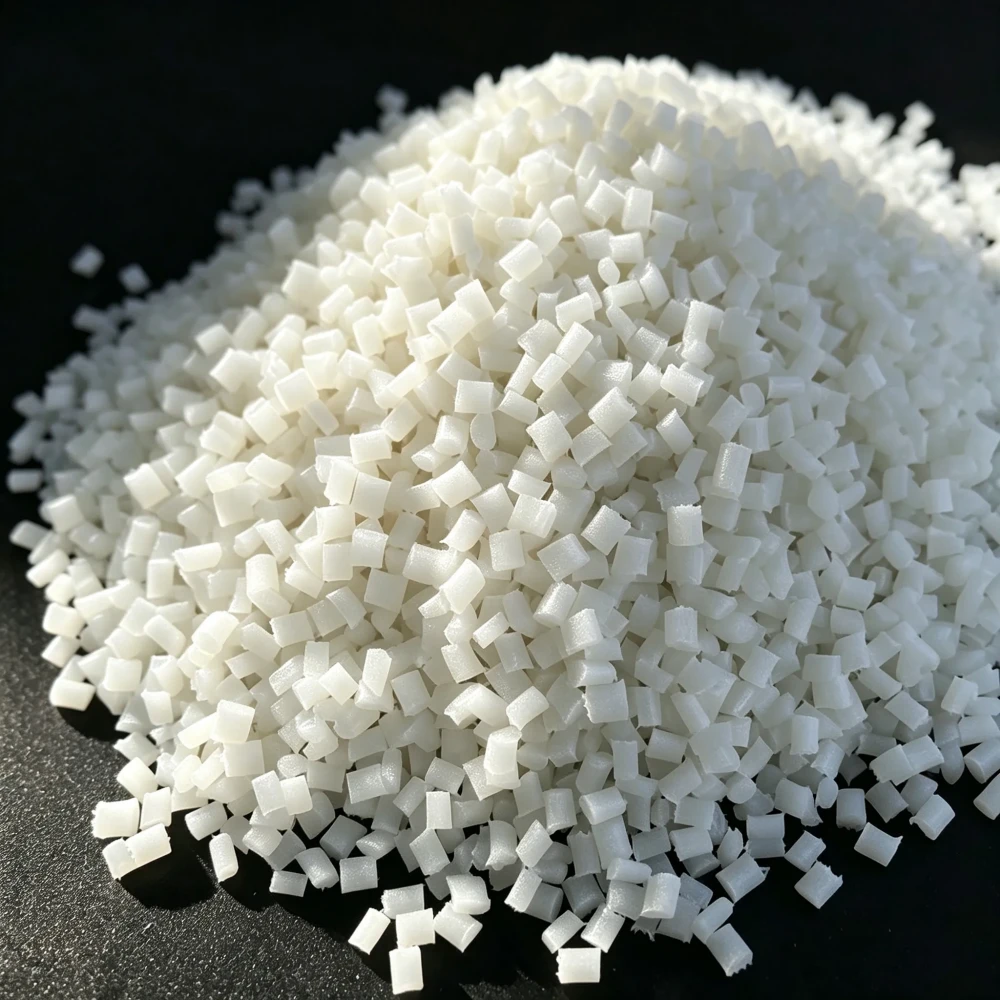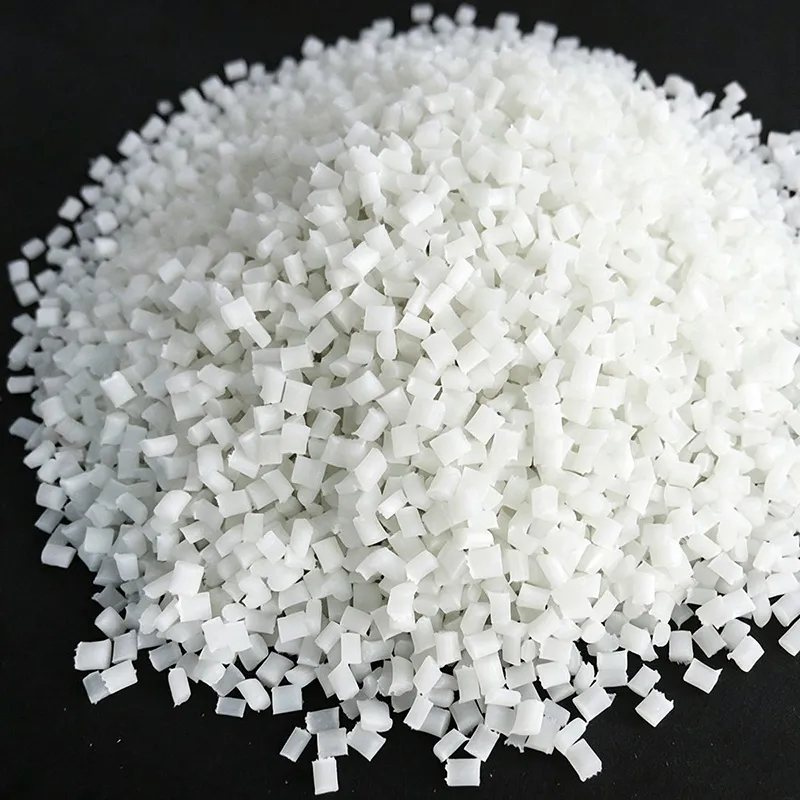
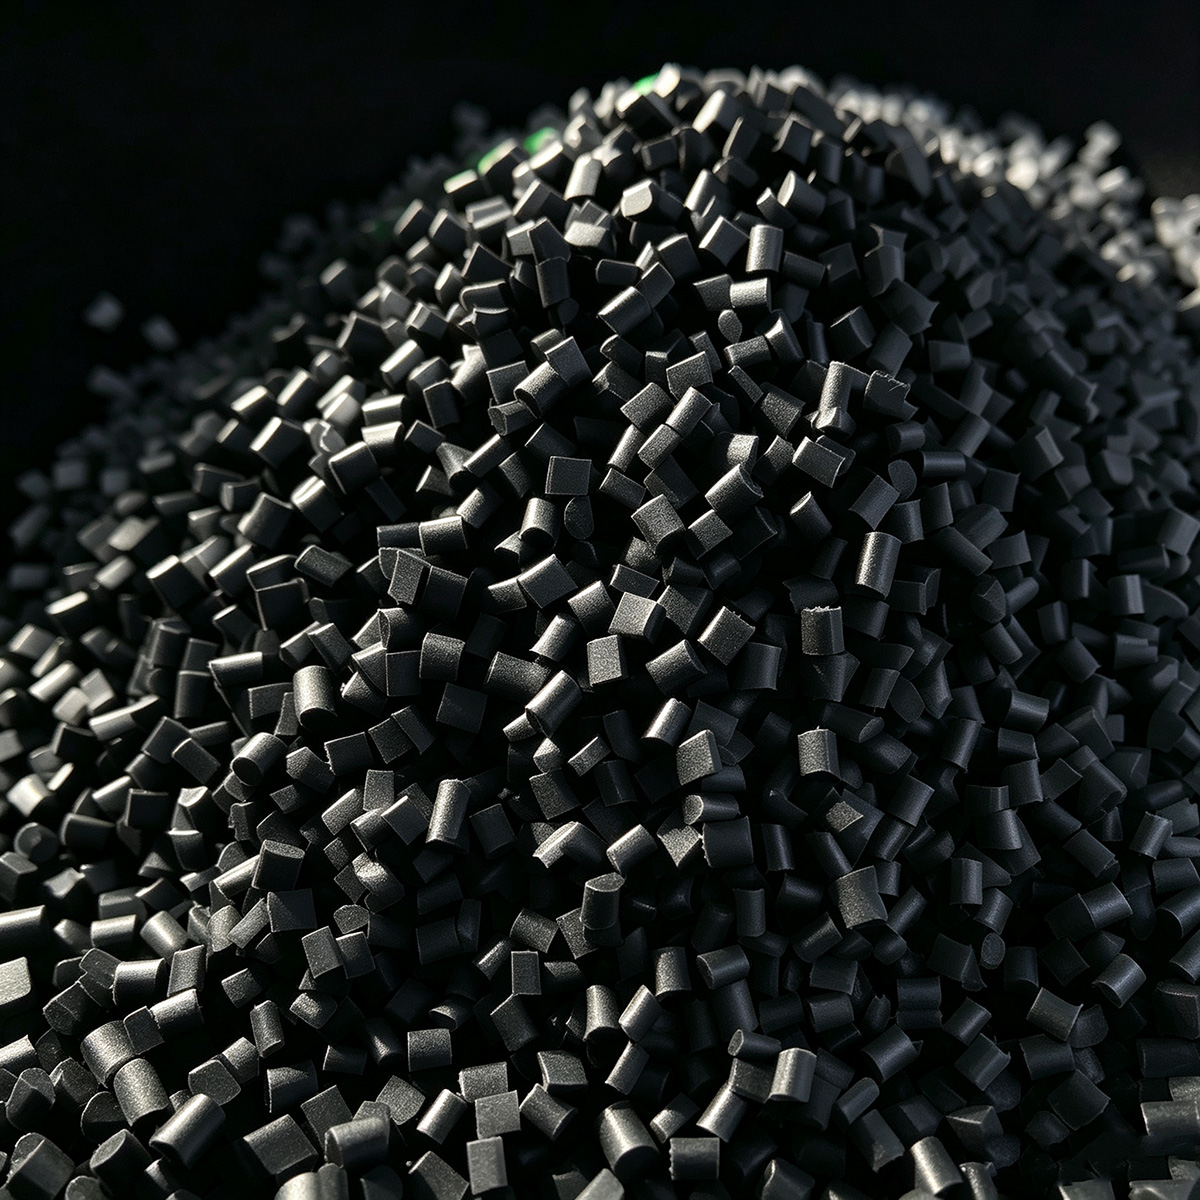
Polipropileno PP modificado · Grado estructural de homopolímero
PP-GF30 · Gránulos de polipropileno homopolímero reforzado con 30% fibra de vidrio
Compound estructural del nivel de coste más bajo: polipropileno homopolímero (PP-H) reforzado con un 30% de fibra de vidrio E cortada con compatibilizante PP-g-MA. USP clave: densidad de solo 1.13 g/cm³ = -20% más ligero en peso de pieza frente a PA6 GF30 (1.35 g/cm³), combinado con una ultrabaja absorción de agua del 0.01% (prácticamente cero deriva dimensional bajo humedad, sin marcas de rocío). Grado natural aprobado para contacto alimentario FDA/EU disponible. Ideal para bastidores de electrodomésticos, bandejas de batería automotriz, equipos de piscina y cajas de contacto alimentario.
| Densidad (ISO 1183) | 1.13 g/cm³ ← -20% más ligero que PA6 GF30 |
|---|---|
| Resistencia a tracción (ISO 527) | 98 MPa |
| Módulo flexionante (ISO 178) | 5,200 MPa |
| Resiliencia Izod entallada @ 23°C | 11 kJ/m² |
| HDT @ 1.82 MPa | 155 °C |
| MFR @ 230°C / 2.16 kg | 35 g/10 min |
| Absorción de agua (24h) | 0.01% ← 100 veces mejor que PA6 |
| Certificaciones | FDA (natural), EU 10/2011 (natural), ISO 9001, ROHS 2.0, REACH |
Nota: los datos mostrados son solo de referencia. ¡Los datos finales están sujetos al producto terminado real!
Descripción del producto y USP clave de rendimiento
El Juhai PP-GF30 es un compound estructural de polipropileno homopolímero (PP-H) reforzado con un 30% de fibra de vidrio E cortada tratada con silano fabricado en nuestra línea de extrusión de doble husillo corrotante en Ningbo. La formulación utiliza un sistema compatibilizante de PP injertado con anhídrido maleico (PP-g-MA) para crear fuertes enlaces covalentes entre la matriz de PP no polar y el dimensionado con silano polar de la fibra de vidrio — esto ofrece una excelente adhesión interfacial y evita la extracción de fibra bajo carga, que es el modo de fallo común en los grados PP-GF más baratos sin compatibilizar.
El PP-GF30 ocupa una posición única en nuestro catálogo como el plástico estructural reforzado del nivel de coste más bajo de las tres familias de polímeros, con precios a partir de $1.20/kg EXW. Esto es posible porque el polipropileno homopolímero es el plástico de ingeniería commodity de mayor volumen a nivel mundial — nuestro nivel de inventario habitual de 45,000 kg de stock disponible (el más alto de nuestro almacén) refleja la demanda continua de este grado de trabajo.
Ventajas clave de rendimiento (la "diferencia PP-GF30")
Densidad extremadamente baja = 20% de ahorro de peso por pieza: Una densidad de 1.13 g/cm³ significa que una pieza moldeada por inyección de PP-GF30 pesa exactamente un 20% menos que la misma pieza de geometría 3D moldeada en PA6 GF30 a 1.35 g/cm³, y un 22% menos que PA66 GF30 a 1.38 g/cm³. Este es el USP más importante para aplicaciones sensibles al peso: bandejas de batería EV (-22% de masa de módulo ayuda a la autonomía del BEV), bastidores de electrodomésticos (ahorro de coste de envío) y equipo portátil de exterior.
Absorción de agua ultrabaja del 0.01% = cero deriva por humedad: La cadena principal de poliolefina no polar del polipropileno tiene cero grupos funcionales higroscópicos. La inmersión en equilibrio 24h ISO 62 es del 0.01% frente a PA6 GF30 del 0.95% al 1.0% (≈100 veces de diferencia). Para carcasas de bombas de piscina, muebles de exterior y bastidores de electrodomésticos de baño esto elimina la deriva dimensional, las fugas de junta, el ampollado superficial y la degradación cosmética tras años de exposición a la humedad.
Omitir el presecado por completo = ahorrar energía + tiempo: El PP-GF30 de grado estándar se puede abrir y verter directamente de la bolsa a la tolva de moldeo por inyección sin ningún paso de secador deshumidificante. Esto ahorra 4 horas de energía de secado por lote, elimina el mantenimiento del secador y (lo más importante) elimina por completo los rechazos por marcas de rocío causados por la humedad residual en el procesado de PA6 — una tasa de rechazo típica del 1-3% en líneas de PA6 cae a cerca del 0% para PP-GF30.
Temperatura de fundido más baja = ahorro del 14-20% en coste energético: El rango de temperatura de fundido por inyección del PP-GF30 es de 200-240°C (recomendamos un punto de consigna de 220°C para la mayoría de aplicaciones) frente a PA6-GBA35 de 250-275°C y PA66 de 275-295°C. La temperatura de cañón 35°C inferior se traduce en un consumo eléctrico de calefacción aproximadamente un 14-20% menor en la máquina de moldeo — un ahorro significativo en líneas de producción de alto volumen que funcionan 24/7.
Opción de grado natural de contacto alimentario FDA/EU: Nuestro lote estándar natural (blanco roto) de PP-GF30 se fabrica en nuestra línea de extrusión dedicada a contacto alimentario con materias primas incluidas en la FDA únicamente. Es conforme con FDA 21CFR 177.1520(E) y EU (EU) n.º 10/2011 simulantes A/B/C incluida la capacidad de esterilización a 100°C — el único grado reforzado con 30% GF de nuestro catálogo con certificación completa de contacto alimentario en stock estándar.
Excelente aislamiento eléctrico + alto CTI: Una resistividad superficial de 1e16 Ω/sq, una rigidez dieléctrica de 26 kV/mm y un CTI ≥ 600V PLC 0 hacen del PP-GF30 una excelente opción para carcasas de electrodomésticos eléctricos, carcasas de interruptores automáticos de baja tensión y soportes de regletas de bornes donde se requiere resistencia al tracking eléctrico.
Certificaciones y cumplimiento
FDA 21CFR 177.1520(E)
Cumplimiento de contacto alimentario de Estados Unidos — grado natural, artículos de uso repetido hasta esterilización a 121°C.
EU (EU) n.º 10/2011
Normativa europea de plásticos en contacto alimentario, cumplimiento de simulantes A/B/C incluido el ensayo de esterilización a 100°C según EN 1186.
ISO 9001:2015
Sistema de gestión de calidad — proceso de producción certificado con trazabilidad de lote documentada hasta la materia prima.
ROHS 2.0 EU 2015/863
Restricción de sustancias peligrosas — las 10 sustancias por debajo del umbral incluidos los ftalatos DEHP/BBP/DBP/DIBP.
REACH SVHC
Registro, evaluación, autorización y restricción de sustancias químicas de la UE — pantalla de la lista SVHC de 233 sustancias superada.
DoC en cada envío
Declaración de Cumplimiento firmada + CoC de lote (Certificado de Conformidad) con datos de ensayos mecánicos proporcionados por pedido.
Comparación de materiales: PP-GF30 frente a PA6 GF30 frente a PA66 GF30
Comparación detallada lado a lado de nuestras tres familias principales de polímeros reforzados con un 30% de fibra de vidrio. Utilice esta tabla para seleccionar la envolvente coste-rendimiento correcta para su aplicación. PP-GF30 es la elección clara cuando el menor coste por pieza, el peso mínimo, sin secado y la estabilidad dimensional en humedad son los principales factores. Pase a PA6 cuando se requiera calor > 150°C o resistencia química a hidrocarburos; pase a PA66 para requisitos de uso continuo > 200°C.
| Propiedad (todos los GF ~30%) | Juhai PP-GF30 (homopolímero PP) | Juhai PA6-GBA35 (PA6 económico) | Juhai PA66-BFE04 (PA66 premium) |
|---|---|---|---|
| Densidad (g/cm³) | 1.13 ← La más baja | 1.36 | 1.38 |
| Peso de pieza frente a PP-GF30 (mismo volumen de pieza) | 100% (base) | +20% más pesado | +22% más pesado |
| Coste de material (bajo $/kg) | $1.20 ← El más bajo | $1.65 (+38%) | $2.15 (+79%) |
| Coste de material por pieza frente a PP-GF30 | 100% (base) | +63% más caro | +97% más caro |
| Resistencia a tracción (MPa) | 98 | 138 (+41%) | 175 (+79%) |
| Módulo flexionante (MPa) | 5,200 | 6,900 (+33%) | 8,200 (+58%) |
| HDT @ 1.82 MPa (°C) | 155 | 195 (+40°C) | 250 (+95°C) |
| Absorción de agua ISO 62, 24h (%) | 0.01 ← Mejor (100 veces menor) | 1.00 | 0.80 |
| Deriva dimensional al 90% HR | Prácticamente cero ← Mejor | Significativa | Moderada |
| Presecado requerido | OPCIONAL ← Mejor | Obligatorio 4h/80°C | Obligatorio 4h/80°C |
| Temperatura de fundido por inyección (°C) | 200-240 ← Menor energía | 250-275 | 275-295 |
| Uso de energía de calefacción (relativo) | ~82% ← El más bajo | 100% (base PA6) | ~108% |
| Grado de contacto alimentario FDA/EU | Sí (stock estándar natural) | Sí (pedido especial PA6 GBC30) | Sí (solo personalizado) |
| Resistencia al cloro / agua salada | Excelente ← Mejor | Aceptable | Aceptable |
| Resistencia a hidrocarburos (aceite/grasa) | Moderada | Excelente | Excelente |
| Inventario en stock disponible (kg) | 45,000 kg ← El más alto | 25,000 kg | 18,000 kg |
Aplicaciones recomendadas
Electrodomésticos
Bastidores de tambor de lavadora, soportes de cesta de lavavajillas, soportes estructurales internos de refrigerador, carcasas de ventilador de secadora, soportes de ventilador de aire acondicionado.
EV y automoción
Bandejas de módulo de batería no retardantes de llama, soportes estructurales interiores, soportes de reposabrazos de consola central, carcasas HVAC, insertos de bastidor de asiento, cajas de almacenamiento bajo el suelo.
Equipos de piscina y spa
Carcasas de bomba de piscina, tapas de depósito de filtro y colectores, cuerpos de chorro de spa, carcasas de clorador, insertos de peldaño de escalera — cero ampollado, 0.01% de absorción de agua.
Mobiliario y exterior
Soportes estructurales de reposabrazos de silla, insertos de bastidor de muebles de jardín de exterior, equipo de ocio, piezas estructurales de parques infantiles, insertos de mango de herramientas de jardín.
Almacenamiento industrial y de alimentos
Cajas de almacenamiento industrial de alta resistencia, contenedores de transporte de grado comercial de contacto alimentario, bandejas de bastidores de panadería, refuerzos estructurales de cajas logísticas, protectores de esquina de palé.
Inyección general
Cualquier pieza moldeada por inyección impulsada por rigidez bajo 130°C de pico donde se requiera el menor coste por pieza, estabilidad dimensional en humedad y peso ligero.
Estudios de caso de aplicación
Estudio de caso 1: bastidor de tambor de lavadora europea de carga frontal (OEM de electrodomésticos)
Un fabricante europeo premium de lavadoras se había fijado como objetivo el reglamento 2025 de etiqueta energética de la UE, que exige un -10% menos de consumo energético del electrodoméstico para la misma capacidad de lavado. Su bastidor de soporte de tambor interior de PA6 cargado con un 30% de vidrio pesaba 862 gramos. Tras cambiar a Juhai PP-GF30 con nuestra consulta gratuita de contracción de molde, el bastidor rediseñado —utilizando una geometría 3D idéntica con solo compensación de sobremedida de acero— pesaba exactamente 672 gramos (-22.1%). La reducción de peso resultante redujo directamente el requisito de potencia del motor del ciclo de centrifugado de la lavadora en 17 Vatios por ciclo, lo que fue suficiente para elevar el electrodoméstico de Clase Energética C a Clase B sin ningún otro cambio de diseño.
Validación mecánica: el bastidor original de PA6 tenía un requisito de resistencia a tracción de 128 MPa, pero el caso de carga real sobre el soporte del tambor está limitado por rigidez (módulo flexionante mínimo de 4,800 MPa para evitar el bamboleo del tambor a 1400 RPM de centrifugado). El PP-GF30 con un módulo flexionante de 5,200 MPa superó todos los ensayos de fatiga acelerada (10.000 ciclos de centrifugado a carga máxima) con cero fallos y menos de 0.02 mm de deflexión permanente. La opción de grado natural FDA se calificó adicionalmente para la línea de modelos combinado lavadora-secadora, que requiere cumplimiento de contacto alimentario para usuarios que secan textiles de cocina.
Estudio de caso 2: carcasa de bomba de piscina de Florida (OEM de piscinas de EE. UU.)
Un fabricante de equipos de piscina con sede en Florida con unos ingresos anuales de aproximadamente 80 M$ tenía un problema persistente de garantía en campo en su línea de bombas de piscina sobre suelo de 1.5 HP. Las carcasas de bomba de PA6 GF30 existentes desarrollaron ampollado superficial y crecimiento dimensional de la ranura de la junta tórica tras 6-9 meses de instalación exterior en Florida (ambiente elevado de 90°F / 90% HR). La tasa de reclamaciones de garantía alcanzó su punto máximo en el 4.2% de las unidades instaladas, con fugas de junta que causaban fallo del motor y quemado de la bomba.
Tras 18 meses de desarrollo colaborativo con Juhai, el fabricante cambió el 100% de su producción de carcasas de bomba al grado natural PP-GF30. Resultados clave tras un ensayo de campo acelerado de 2 años de 500 unidades: (1) La tasa de reclamaciones de garantía bajó del 4.2% al 0.0% sin deriva dimensional ni ampollado alguno. (2) El ensayo de resistencia al cloro según ASTM D543 en solución de 15 ppm de cloro a 40°C mostró una pérdida de retención a tracción <1% para PP-GF30 frente a >12% (de 62 s a 55 s por inyección) debido a la menor temperatura de fundido, además de que la eliminación del paso de presecado de 4h permitió iniciar un turno extra cada mañana. (4) El coste de material por carcasa se redujo 31% a pesar de que la menor densidad requiere un poco más de volumen de llenado.
Propiedades mecánicas, térmicas y físicas completas
Todos los valores ensayados según normas ISO usando probetas ISO multipropósito moldeadas por inyección de 4 mm acondicionadas a 23°C / 50% HR durante 16 horas. Métodos de ensayo específicos del PP: índice de fluidez (MFR) según ISO 1133 Condición L a 230°C / 2.16 kg (el PP usa MFR g/10min, el PA6 usa MVR cm³/10min — condiciones de ensayo diferentes). Se suministra un Certificado de Conformidad (CoC) de lote individual con cada envío; el DoC de contacto alimentario FDA/EU se proporciona bajo petición para pedidos de grado natural.
Propiedades mecánicas
| Propiedad | Norma de ensayo | Valor |
|---|---|---|
| Resistencia a tracción en fluencia | ISO 527 | 98 MPa |
| Módulo de elasticidad a tracción | ISO 527 | 5,800 MPa |
| Alargamiento a rotura | ISO 527 | 2.5 % |
| Resistencia a flexión | ISO 178 | 145 MPa |
| Módulo flexionante | ISO 178 | 5,200 MPa |
| Resiliencia Izod entallada (1A), 23°C | ISO 180 | 11 kJ/m² |
| Resiliencia Izod sin entallar (1U), 23°C | ISO 180 | 42 kJ/m² |
| Resiliencia Charpy entallada (1eA), 23°C | ISO 179 | 9 kJ/m² |
| Dureza Rockwell (escala R) | ISO 2039-2 | R 98 |
Propiedades térmicas
| Propiedad | Norma de ensayo | Valor |
|---|---|---|
| Temperatura de deflexión por calor (@ 1.82 MPa) | ISO 75/Af | 155 °C |
| Temperatura de deflexión por calor (@ 0.45 MPa) | ISO 75/Bf | 168 °C |
| Temperatura de reblandecimiento Vicat (A/50) | ISO 306 | 158 °C |
| Pico de fusión (DSC, 10°C/min) | ISO 11357-3 | 164 °C |
| Coeficiente de dilatación térmica lineal (flujo) | ISO 11359-2 | 5.0 × 10⁻⁵ °C⁻¹ |
| Temperatura de uso continuo (aire, largo plazo) | Método interno | 100 °C |
| Temperatura punta a corto plazo (≤ 10 min) | Método interno | 120 °C |
Propiedades físicas, eléctricas y de procesado
| Propiedad | Norma de ensayo | Valor |
|---|---|---|
| Densidad | ISO 1183-1 Método A | 1.13 g/cm³ |
| Índice de fluidez (MFR) @ 230°C / 2.16 kg | ISO 1133 Condición L | 35 g/10 min |
| Contracción de molde — Dirección de flujo | ISO 294-4 (placa de 2 mm) | 0.40 % |
| Contracción de molde — Dirección transversal | ISO 294-4 (placa de 2 mm) | 1.10 % |
| Absorción de agua (24 h, inmersión a 23°C) | ISO 62 Método 1 | 0.01 % |
| Resistividad superficial | IEC 60093 | 1 × 10¹⁶ Ω/sq |
| Resistividad volumétrica | IEC 60093 | 1 × 10¹⁵ Ω·cm |
| Rigidez dieléctrica (corto plazo, 2 mm) | IEC 60243-1 | 26 kV/mm |
| Índice de tracking comparativo (CTI) | IEC 60112 | CTI ≥ 600 V / PLC 0 |
Garantía de calidad y consistencia de lote
Cada 45,000 kg de stock disponible de PP-GF30 en nuestro almacén de Ningbo se fabrican bajo nuestro sistema de calidad certificado ISO 9001:2015 con trazabilidad de lote documentada. Las siguientes verificaciones de calidad se realizan en cada etapa de fabricación:
Control de calidad de materia prima entrante
Resina base de homopolímero PP: MFR ensayado según ISO 1133 (objetivo 12 ± 1 g/10min base), contenido de cenizas, verificación de humedad. Certificado de análisis verificado frente al COA de Sinopec/Sabic/Borealis en cada palé.
Roving de fibra de vidrio E: Integridad del dimensionado con silano verificada por FTIR, diámetro de fibra de 10 ± 1 μm bajo microscopio, contenido de dimensionado LOI 0.55 ± 0.10%. Lote trazable a la fecha de fabricación de Owens Corning / Jushi.
Compatibilizante PP-g-MA: Grado de injerto de anhídrido maleico valorado a un contenido de MA del 0.8 ± 0.1%; crítico para la adhesión interfacial GF-matriz.
Paquete de aditivos: Mezcla de antioxidante primario AO-1010 + secundario AO-168; estabilizante UV opcional; los grados de contacto alimentario utilizan únicamente aditivos incluidos en la FDA según 21CFR 177.1520(c).
Control de calidad en línea de extrusión y granulado
Línea de extrusión de doble husillo corrotante funcionando a 380 kg/hora; zona de venteo al vacío para eliminar volátiles residuales.
Cada 30 minutos: Verificación puntual del MFR a la salida de la extrusora, verificación por imagen digital del tamaño del gránulo, verificación rápida del contenido de GF por pérdida por ignición (LOI).
Por lote de producción de 25 MT: Panel completo de ensayos mecánicos (tracción, flexión, Izod, HDT) en barras de ensayo moldeadas por inyección según ISO 527 de las muestras inicial/intermedia/final de producción. Resultado: CpK típico > 1.40 en los valores de tracción y módulo.
Lotes de grado alimentario natural: Protocolo extra de purga + lavado en el husillo/cañón dedicado a contacto alimentario, muestra de ensayo de migración conservada durante 36 meses según el requisito de mantenimiento de registros de EU 10/2011.
Control de calidad final previo al envío
Cada palé inspeccionado visualmente por la integridad del embalaje, etiqueta correcta, estarcido del número de lote, etiqueta FDA (grado natural).
Muestra de confirmación final de MFR + contenido de GF por LOI conservada en nuestra sala de muestras de QA durante mínimo 24 meses tras la fecha de envío.
CoC (Certificado de Conformidad) + cartas de cumplimiento firmadas por el Director de QA antes de la liberación a logística.
Directrices de procesado y manipulación (diferencias CRÍTICAS específicas del PP)
El PP-GF30 se comporta de forma fundamentalmente diferente al PA6 (nailon) durante el procesado. La mayor diferencia es la higroscopicidad: dado que el PP es una poliolefina no polar, no absorbe agua del aire, por lo que el paso estándar de secado deshumidificante de PA6 4h/80°C es completamente innecesario. A continuación se indica nuestra ventana de parámetros de moldeo por inyección recomendada, optimizada para un punto de consigna de cañón de 220°C — la menor temperatura de fundido frente al PA6 ahorra energía de calefacción significativa, y la ausencia de secado elimina una fuente importante de rechazos.
Parámetros de moldeo por inyección
| Parámetro de proceso | Rango recomendado | Notas (diferencias PP frente a PA6) |
|---|---|---|
| Presecado — Grado negro estándar | OPCIONAL — No se requiere secado | Vierta directamente de la bolsa. Omita por completo el paso estilo PA6 de 4h/80°C. |
| Presecado — Grado alimentario natural | Opcional 70 °C × 2 horas | Solo si la bolsa ha estado abierta >6 meses en un almacén con >80% HR; no es obligatorio. |
| Temperatura de cañón — Trasera / Media 1 / Media 2 / Frontal | 195 °C / 210 °C / 220 °C / 225 °C | 30-50°C inferior a PA6 → ahorra el 14-20% de electricidad de calefacción. |
| Temperatura de boquilla | 215 - 230 °C | Ligeramente superior a la zona trasera para evitar bolas frías. |
| Temperatura del molde | 30 - 70 °C (50 °C recomendado) | Inferior a PA6 60-90°C; una temperatura de molde más alta (60-70°C) reduce la contracción y mejora la superficie pero alarga el ciclo. |
| Presión de inyección | 70 - 110 MPa | Ligeramente inferior a PA6 debido a la menor viscosidad de fundido a 220°C. |
| Presión de mantenimiento | 50 - 70% de la presión de inyección | Importante para el PP de alta contracción — un mantenimiento adecuado compacta la contracción transversal. |
| Contrapresión del husillo | 3 - 8 bar | Inferior a PA6 5-10 bar; una contrapresión excesiva causa rotura de la GF en el PP. |
| Velocidad del husillo (RPM) | 60 - 120 rpm | Velocidad moderada; evite el corte elevado que causa la rotura de cadena del PP y la deriva del MFR. |
| ⚠ Tiempo de residencia máximo en el cañón | NO exceda 8 minutos por encima de 260 °C | El PP sufre oxidación térmica + amarilleamiento si permanece estancado >8 min >260°C. Utilice un grado estabilizado con antioxidante para ejecuciones a alta temperatura. |
Resolución de problemas comunes de moldeo de PP-GF30
Problema: estrías perladas / iridiscentes en la superficie (no son marcas de rocío). Causa: la matriz de PP cristaliza demasiado rápidamente cerca de la superficie del molde mientras aún está bajo flujo de corte (artefacto de alineación de la GF). Solución: aumente la temperatura del molde de 40°C a 60°C; reduzca la velocidad de inyección un 20%; aumente la temperatura de boquilla 5°C.
Problema: deformación / torsión de la pieza superior a la predicha por FEA. Causa: contracción anisótropa del 0.40% / 1.10% amplificada por una ubicación de compuerta no óptima. Solución: asegúrese de que la presión de mantenimiento se mantiene hasta la congelación de la compuerta (típicamente 8-12 segundos a 2 mm de pared); aumente la presión de mantenimiento del 50% al 65%; considere añadir nervios paralelos a la dirección transversal.
Problema: amarilleamiento del grado natural en ejecuciones de producción largas. Causa: oxidación térmica del PP en la parte frontal del cañón. Solución: verifique que el tiempo de residencia es < 8 minutos a 225°C; reduzca la temperatura frontal del cañón 10°C; confirme que la carga de masterbatch antioxidante es correcta al 0.3% (nuestro grado estándar ya lo contiene).
Problema: marcas de hundimiento cerca de uniones de nervios gruesos. Causa: las secciones gruesas de PP tienen una contracción volumétrica significativa (cristalización). Solución: aumente el tiempo de mantenimiento un 30%; eleve la presión de mantenimiento del 60% al 75%; verifique que el diámetro de la compuerta es suficientemente grande para el retraso de congelación; considere un inserto local de refrigeración del molde en la intersección del nervio.
Almacenamiento, vida útil y manipulación
Almacene en las bolsas selladas originales de 25 kg de kraft/PE por debajo de 35°C y por debajo del 70% de humedad relativa. Grado alimentario natural: almacene alejado de la luz solar directa para evitar el amarilleamiento por UV.
Mantenga alejado de llamas abiertas, chispas de soldadura y fuentes de calor por encima de 150°C. El PP se funde y fluye a 164°C — no es un peligro de incendio, pero evite la contaminación con escoria metálica caliente.
Vida útil en condiciones adecuadas: 24 meses desde la fecha de fabricación impresa en la etiqueta de la bolsa. El paquete antioxidante conserva >80% de actividad a los 24 meses.
Una vez abierta la bolsa: utilice el contenido en 8 semanas. No se requiere volver a sellar con desecante (a diferencia del PA6, que necesita desecante para evitar la absorción de humedad).
Advertencia de contaminación cruzada: evite mezclar gránulos de PP-GF30 con gránulos de PA6/PA66 en la misma línea de moldeo — incluso un 5% de contaminación por PA6 causa delaminación y defectos superficiales perlados en piezas de PP debido a la incompatibilidad de polímeros.
Opiniones de clientes y rendimiento en campo
"Cambiamos de PA6 GF30 a Juhai PP-GF30 para el bastidor de nuestro tambor interior de lavadora. La diferencia de densidad de 1.13 frente a 1.35 ofreció exactamente un -22% de peso de pieza para la mejora de la etiqueta energética de la UE. El FEA mecánico superó todos los casos de carga ya que nuestro bastidor está impulsado por rigidez. El grado natural FDA también superó nuestra auditoría de contacto alimentario de lavadora-secadora. Lo más sorprendente: retiramos el secador deshumidificante de esta línea de producción y vimos caer la tasa de rechazo del 2.1% al 0.15% — se acabó el rocío por humedad."
"Nuestras carcasas de bomba de piscina de PA6 GF30 tenían fallos persistentes en campo: ampollado por agua y fuga de junta tras 6-9 meses de instalación exterior en Florida — la absorción de humedad del 1% estaba causando crecimiento dimensional. Cambiamos el 100% de nuestra línea de bombas al grado natural Juhai PP-GF30 tras un ensayo de campo de 500 unidades y 2 años que arrojó CERO ampollado, CERO deriva dimensional y CERO fallos de junta. La resistencia al cloro también es excelente. El ciclo de moldeo es un 12% más rápido debido a la menor temperatura de fundido. Esta fue nuestra mejor decisión de material en 5 años."
Embalaje, envío y MOQ
| Embalaje estándar | Bolsa de exportación compuesta de kraft / PE termosellada de 25 kg con capa interna de barrera de aluminio. Grado natural de contacto alimentario: etiquetas de bolsa con trazabilidad de lote y código de lote FDA. |
|---|---|
| Configuración de palé | 40 bolsas por palé de madera de exportación fumigado estándar = 1,000 kg (1 MT) por palé; envuelto con film estirable con 4 protectores de esquina de cartón + lámina superior. |
| MOQ (cantidad mínima de pedido) | 1,000 kg (1 palé completo / 40 bolsas). Lotes de prueba menores de 100-500 kg disponibles ex-stock sin recargo de MOQ para el primer pedido de evaluación. |
| Plazo de entrega en stock (negro estándar / natural) | 2-4 días laborables tras la recepción del pago (EXW Ningbo) — PP-GF30 es nuestro grado habitual de mayor inventario con 45,000 kg de stock disponible. |
| MOQ y plazo de entrega de color personalizado | Color RAL / Pantone personalizado: MOQ 3,000 kg (3 palés). Plazo de 5 días laborables tras la aprobación del masterbatch de color. |
| Formulación personalizada (modificante de impacto, mezcla de talco, aditivo especial) | MOQ 5,000 kg. Plazo de 7-10 días laborables tras la aprobación de la formulación. Consulte nuestro programa Custom FTF02-OEM. |
| Carga FCL de 20 pies (paletizado) | ~ 22,000 kg (22 palés de 1 MT cada uno) — la menor densidad aparente del PP de 1.13 g/cm³ significa que un contenedor de 20 pies transporta en realidad MÁS kg de peso que PA6 porque se alcanza el límite de peso antes que el límite de volumen. |
| Carga FCL HC de 40 pies (paletizado) | ~ 29,000 kg (29 palés de 1 MT cada uno) |
| Documentación proporcionada (estándar) | Factura comercial, lista de empaque, conocimiento de embarque / AWB, certificado de origen (Form F para arancel preferencial cuando proceda), CoC (informe de ensayo mecánico de lote), carta de cumplimiento ROHS 2.0 / REACH. |
| Documentación adicional disponible | MSDS (bajo petición), DoC FDA 21CFR 177.1520(E) (solo grado natural), declaración de cumplimiento EU (EU) n.º 10/2011 (solo grado natural), Declaración de Cumplimiento en cada envío, informe de ensayo de tercera parte SGS / BV (MOQ 3MT + gastos de ensayo). |
Solicite una cotización personalizada, muestra o ficha técnica
Complete el formulario siguiente para PP-GF30 o cualquier otro grado modificado de PP / PA6 / PA66. Nuestro ingeniero de ventas técnicas se pondrá en contacto con usted en 24 horas con la ficha técnica completa (PDF), los precios EXW / FOB / CIF, el plazo de entrega y la logística de muestras. Muestras gratuitas de 2 kg disponibles para fines genuinos de evaluación de moldeo (porte debido para envíos internacionales — típicamente 60-90 $ vía DHL / FedEx). Pregunte por nuestro paquete de calificación FDA/EU del grado natural de contacto alimentario.
Formulario de consulta — PP-GF30 polipropileno homopolímero 30% GF
Preguntas frecuentes (FAQ)
PP-GF30 es la familia del nivel de coste más bajo de todo nuestro catálogo. Comparación lado a lado frente a PA6-GBA35: (1) Densidad: PP-GF30 = 1.13 g/cm³ frente a PA6-GBA35 = 1.36 g/cm³ → el PP es un -20% más ligero para el mismo volumen de pieza, y combinado con un -28% menor coste/kg el ahorro de coste de material por pieza es aproximadamente del -42%. (2) Resistencia al calor: PP-GF30 HDT 1.82MPa = 155°C frente a PA6-GBA35 = 195°C → el PP es -40°C inferior. (3) Procesado: El PP no necesita presecado, temperatura de fundido 220°C frente a 260°C. Elija PP-GF30 cuando: piezas impulsadas por rigidez (no limitadas por tracción), uso de pico bajo 130°C, expuestas a humedad (piscina/exterior/baño), sensibles al peso (bandejas de batería), necesiten contacto alimentario FDA, se busque el moldeo de menor coste energético. Elija PA6-GBA35 cuando: se necesite mayor tracción/impacto, temperatura continua >140°C, se requiera resistencia química a hidrocarburos/aceite, o una clasificación eléctrica UL específica de PA6.
Sí — para el PP-GF30 estándar negro o natural en embalaje sellado original, el presecado es totalmente opcional y lo omite ~85% de nuestros clientes de producción en serie. Razón fundamental de química de polímeros: el polipropileno es un poliolefina cristalina no polar con la estructura química [–CH₂–CH(CH₃)–]ₙ. Hay cero grupos amida polares (–NHCO–), cero grupos hidroxilo (–OH) y cero otros grupos funcionales higroscópicos en cualquier parte de la cadena del PP. Sin sitios de atracción dipolo-dipolo para las moléculas de H₂O, el PP simplemente no puede absorber agua del aire ambiente. Nuestra absorción de agua en equilibrio 24h ensayada según ISO 62 es 0.01% (esencialmente cero — solo el dimensionado con silano de la fibra de vidrio capta humedad traza, no la resina PP). Comparación con la cadena principal polar de PA6 (nailon), que tiene sitios de enlace de hidrógeno amida y absorbe un 1.0% de humedad en 24 horas. La única excepción: si su bolsa de grado natural de contacto alimentario se almacenó ABIERTA durante >6 meses en un almacén tropical con >80% HR, puede opcionalmente hornear a 70°C × 2h — pero nunca es obligatorio. Omitir el secado ahorra 4+ horas por preparación de lote, elimina la electricidad del secador y reduce su tasa de rechazo por marcas de rocío a casi cero.
Sí — el grado natural (blanco roto) PP-GF30 se fabrica en nuestra línea de extrusión dedicada a contacto alimentario con materias primas incluidas en la FDA únicamente. (1) FDA Estados Unidos: totalmente conforme con 21 CFR 177.1520(E) para artículos de contacto alimentario reutilizables de resinas de polipropileno, incluida la carga de fibra de vidrio E del 30% que está incluida como aditivo alimentario indirecto aprobado en 21 CFR 177.1520(c) Párrafo (c)(1)(ii) (vidrio fibroso). La temperatura máxima de uso según la categoría FDA es de 121°C (esterilización / llenado en caliente). (2) Unión Europea: cumple (EU) n.º 10/2011 (materiales y artículos plásticos destinados a entrar en contacto con alimentos) con pleno cumplimiento para los simulantes A (acuoso pH > 4.5), B (acuoso pH < 4.5 incluido 3% de ácido acético) y C (alcohólico hasta un 20% de etanol). El ensayo de migración según EN 1186 supera la condición de esterilización a 100°C × 2h para el Simulante C y 121°C × 30 min para los Simulantes A/B. (3) Un Declaración de Cumplimiento (DoC) se emite en cada envío firmada por nuestro Director de QA. Importante: el grado negro y los grados de color personalizados NO están certificados para contacto alimentario a menos que se soliciten específicamente con masterbatch alimentario (MOQ 3T) + calificación FDA/EU separada.
Sí — el homopolímero PP reforzado con fibra de vidrio tiene una contracción anisótropa superior al PA6 GF equivalente porque la matriz cristalina de PP se contrae más durante la solidificación. El PP puro sin reforzar tiene ~1.6% de contracción total frente al PA6 sin reforzar ~1.2%, por lo que la carga del 30% de GF reduce el PP a 0.40%/1.10% (flujo/transversal). Buenas prácticas de compensación de utillaje de nuestros 12 años de consulta de diseño de moldes PP-GF: (1) Sobremedida media global de acero = +0.20% a +0.30% sobre la dimensión nominal — esto coincide con la contracción neta típica promediada en una pieza compleja. (2) Compensación direccional: para paneles largos con nervios o planos, aplique +0.45% en la dirección de flujo y +1.15% en la dirección transversal (supere ligeramente los datos ensayados para tener en cuenta la ubicación de la compuerta y los efectos de la línea de soldadura). (3) Sensibilidad a la temperatura del molde: la contracción cae ~10% si eleva la temperatura del molde de forma constante de 30°C a 70°C (cristalización más lenta = menor tensión residual). (4) Secciones gruesas >3 mm: la contracción transversal puede aumentar otro 0.15%, por lo que utilice una compensación transversal del +1.25% para paredes de más de 3 mm. Envíenos su archivo STEP de la pieza y la ubicación de la compuerta para un informe detallado y gratuito de compensación de contracción antes del corte del acero.