Guía de procesamiento · Actualizado el 10 de junio de 2026 · Centro de R&D Juhai
Secado del nailon PA6 / PA66 antes del moldeo por inyección: por qué importan las 80°C × 4 horas
El nailon (PA6 y PA66) es higroscópico: absorbe la humedad del aire hasta alcanzar un equilibrio de aproximadamente un 1,5–2,0% en peso a la humedad típica de almacén. Si moldea por inyección nailon sin secar, esa humedad se convierte en vapor a la temperatura de fusión de 250°C, estalla sobre la superficie como estrías plateadas (splay), hidroliza las cadenas del polímero fragmentándolas en trozos frágiles de menor peso molecular y crea vacíos internos. La causa más común de defectos de moldeo de nailon es el secado insuficiente; aquí tiene la guía completa.

Índice de contenidos
2. Equilibrio de humedad y qué significa «suficientemente seco»
4. Secador desecante frente a secador de tolva (aire caliente)
1. Por qué el nailon debe secarse
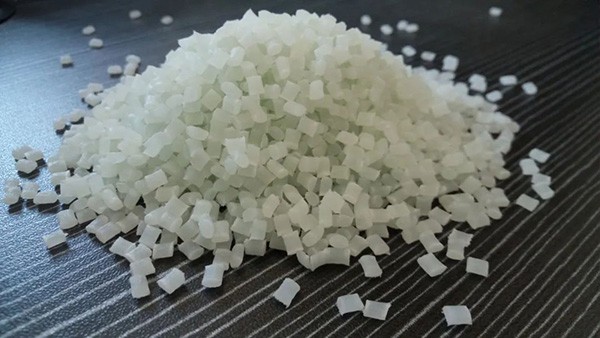
El PA6 y el PA66 son poliamidas: cadenas largas de enlaces amida (-CONH-). Esos grupos amida son polares y atraen moléculas de agua mediante puentes de hidrógeno. En un almacén típico de 23°C / 50% HR, el nailon absorbe humedad continuamente hasta alcanzar un equilibrio de aproximadamente un 1,5–2,0% en peso. Esa humedad se encuentra dentro de la matriz del polímero, no en la superficie del gránulo; por eso, limar los gránulos o dejarlos reposar en una tolva caliente no la elimina.
Cuando se alimenta nailon sin secar a un cañón de moldeo por inyección de 250°C, ocurren simultáneamente tres mecanismos de fallo:
Erupción de vapor — marcas de splay. El agua hierve instantáneamente a la temperatura de fusión. Al inyectar la masa fundida, las burbujas de vapor estallan sobre la superficie del molde, dejando estrías plateadas en abanico que irradian desde la compuerta. Este es el síntoma más visible y el primero que notan los moldeadores.
Hidrólisis — fragilidad. A la temperatura de fusión, el agua reacciona con los enlaces amida, rompiendo las largas cadenas del polímero en fragmentos más cortos. Esto reduce el peso molecular y disminuye la resistencia al impacto entre un 20 y un 30%, el alargamiento hasta en un 70%, y produce piezas que se agrietan bajo una carga que el material seco soportaría fácilmente. Este es el síntoma más caro porque es invisible hasta que la pieza falla en servicio.
Vacíos internos. Las burbujas de vapor atrapadas que no llegan a la superficie permanecen en el interior como vacíos, especialmente en secciones gruesas. Las piezas fallan la inspección por rayos X o ultrasónica.
Conclusión: no se puede moldear de forma fiable PA6 o PA66 sin secado. El coste de un lote de producción rechazado — o de una retirada por fallo en campo — supera con creces el coste de un secador desecante adecuado y de 4 horas de pre-secado.
2. Equilibrio de humedad y qué significa «suficientemente seco»
La humedad objetivo para un moldeo seguro de PA6 y PA66 es ≤0,08% en peso (0,20% para piezas de pared fina de flujo alto; algunas aplicaciones de ultraprecisión buscan el 0,05%). Por encima de este umbral, aparecen el splay y la hidrólisis; por debajo, el procesamiento es seguro.
| Contenido de humedad | Moldeabilidad | Lo que verá |
|---|---|---|
| > 0,30% | Rechazo | Splay intenso, vacíos, hidrólisis grave, piezas frágiles |
| 0,15% –0,30% | Deficiente | Splay ligero, impacto reducido, vacíos ocasionales |
| 0,08% –0,15% | Marginal | Ligero splay en superficies brillantes, impacto límite |
| < 0,08% | Objetivo | Superficie limpia, propiedades mecánicas completas |
| < 0,05% | Óptimo | Mejor superficie, mejores propiedades mecánicas, mayor vida molecular |
3. El procedimiento de 80°C × 4 horas
Cargue los gránulos secos y sellados en la tolva. Abra una bolsa antihumedad nueva; nunca deje los gránulos expuestos al aire del almacén más de 1 hora antes del secado.
Ajuste el secador a 80°C (PA6) u 80–85°C (PA66). Flujo de aire objetivo: 1 m³/min por cada 25 kg de gránulos. Punto de rocío: ≤ -30°C.
Funcione durante 4 horas con recirculación continuada de aire deshumidificado en bucle cerrado.
Verifique con Karl Fischer (preferido) o con un analizador de humedad antes de arrancar la prensa; objetivo ≤0,08%.
Mantenga la tolva seca y tibia durante la producción. El secador debe seguir funcionando: una vez que los gránulos se enfrían, reabsorben la humedad ambiental en 30 minutos.
Limite la estancia en la tolva a 6 horas como máximo : la exposición prolongada a 80°C eventualmente causa un ligero amarilleamiento y fragilización de la capa superior.
¿Por qué exactamente 80°C? 80°C está por encima de la temperatura de transición vítrea en estado seco (~60°C para PA6 seco), de modo que las moléculas de agua en la fase amorfa se vuelven lo suficientemente móviles como para difundirse eficazmente hacia fuera. Está muy por debajo del punto de fusión de 220°C, por lo que no hay riesgo de pegado de gránulos ni oxidación. Ir más caliente (90–100°C) acelera ligeramente el secado pero arriesga el amarilleamiento superficial; ir más frío (60°C) hace la difusión demasiado lenta: se necesitarían más de 10 horas para alcanzar el objetivo.
4. Secador desecante frente a secador de tolva (aire caliente)
Esta distinción es el concepto más incomprendido en el secado del nailon. Los secadores de tolva de aire caliente no pueden secar nailones higroscópicos. Simplemente calientan el aire ambiente y lo soplan sobre los gránulos: si el aire ambiente ya está al 50% HR, ese aire mantiene el nailon en su humedad de equilibrio. No se produce ningún secado.
Un verdadero secador deshumidificador (desecante) hace pasar el aire de proceso recirculado a través de un lecho desecante (tamiz molecular o gel de sílice) hasta un punto de rocío ≤ -30°C, y luego lo calienta a 80°C. El aire caliente y seco crea un fuerte gradiente de humedad entre los gránulos y el aire, extrayendo el agua de la matriz del polímero.
| Tipo de secador | Punto de rocío del aire | ¿Seca PA6/PA66? | Uso típico |
|---|---|---|---|
| Secador de tolva de aire caliente | ≥ ambiente (~+10°C) | No | PP, PE, cargado con mineral, humedad superficial |
| Secador desecante deshumidificador | ≤ -30°C | Sí | PA6, PA66, PBT, PET, PC, ABS |
| Secador de aire comprimido | -40°C (limpio) | Sí (tolvas pequeñas) | Prensas pequeñas, escala de laboratorio |
| Secador de vacío | N/A (vacío) | Sí (rápido, 1–2 h) | Secado por lotes, aplicaciones premium |
Si va a comprar un secador para moldeo de PA6 o PA66, presuponga una unidad desecante de lecho doble o rotor de panal dimensionada para su caudal kg/hora. Una unidad de aire caliente es un desperdicio de dinero para el nailon.
5. Ensayo de humedad Karl Fischer
La valoración Karl Fischer es el método de referencia para medir el contenido absoluto de humedad en plásticos. Se calienta una pequeña muestra (2–3 g de gránulos) para expulsar la humedad a una celda de valoración; el agua reacciona cuantitativamente con el yodo, y el volumen consumido da la fracción másica de humedad. Los instrumentos Karl Fischer coulombicos resuelven la humedad hasta 1 ppm.
Flujo práctico de control de calidad del secado:
Realice una comprobación Karl Fischer al inicio de cada turno en la muestra superior de la tolva;
Utilice un analizador de humedad más rápido (balanza halógena) para controles puntuales durante el proceso cada 2 horas;
Documente el valor de humedad en el registro de turno con trazabilidad de lote; es obligatorio para la trazabilidad ISO 9001 y UL Yellow Card;
Si la humedad supera el 0,10% a mitad de la ejecución, pause la prensa y amplíe el secado 1 hora antes de reanudar.
La inspección visual del primer tiro moldeado es la prueba de humedad más cara : si ve marcas de splay, ya ha desperdiciado material y tiempo de máquina. Detéctelo con Karl Fischer en su lugar.
6. Tablas de secado para 11 plásticos de ingeniería
Parámetros de secado de referencia para los materiales que más a menudo se procesan junto con PA6 y PA66 en la misma prensa. Consulte siempre primero la ficha técnica de su proveedor de compound.
| Material | ¿Higroscópico? | Temp. del secador (°C) | Tiempo (h) | Humedad objetivo (%) |
|---|---|---|---|---|
| PA6 (Nailon 6) | Sí | 80 | 4 | ≤0,08 |
| PA66 (Nailon 66) | Sí | 80 | 4 | ≤0,08 |
| Copolímero PA6/PA66 (p. ej. ETF02) | Sí | 80 | 4 | ≤0,08 |
| PA6 GF30 | Sí | 80 | 3,5 | ≤0,08 |
| PA66 GF30 | Sí | 80 | 3,5 | ≤0,08 |
| PA12 | Bajo | 80 | 3 | ≤0,10 |
| PP (incl. GF / modificado al impacto) | No | 60–70 | 1–2 | solo superficie |
| PBT | Bajo | 120 | 3–4 | ≤0,05 |
| PET | Sí | 160–170 | 4–5 | ≤0,02 |
| PC | Sí | 120 | 3–4 | ≤0,02 |
| ABS | Sí | 80–85 | 3 | ≤0,10 |
Observe que el PP no requiere secado deshumidificante : un secador de aire caliente es suficiente porque el PP no es higroscópico; solo debe eliminarse la humedad superficial. Esta es una razón por la que el PP es más indulgente de procesar que el PA6 en líneas de moldeo pequeñas o antiguas.
7. Almacenamiento y re-secado
Almacene PA6 y PA66 en bolsas selladas antihumedad (con revestimiento de aluminio) a < 30°C y < 60% HR;
Una vez abierta una bolsa, seque en 1 hora: no deje los gránulos en una tolva abierta toda la noche;
Re-seque cualquier gránulo que haya estado expuesto al aire ambiente más de 2 horas, aunque parezca inalterado;
Para tiradas de producción largas, solicite a Juhai el suministro en bolsas antihumedad de 25 kg (en lugar de sacos de 1,000 kg) para minimizar la exposición cada vez que abra una unidad;
Si los gránulos se han almacenado más de 6 meses, espere una mayor humedad de equilibrio y amplíe el ciclo de secado inicial 1 hora.
8. FAQ
9. Resumen y próximos pasos
En una frase: Secar PA6 y PA66 a 80°C durante 4 horas en un secador deshumidificador hasta ≤0,08% de humedad —verificado por Karl Fischer— es la disciplina de mayor ROI en cualquier línea de moldeo de nailon. Elimina el 80% de los defectos de splay, vacíos y rotura frágil, y protege el peso molecular de su lote de resina. Combine esto con nuestra guía de resolución de defectos de moldeo para una cobertura completa de los problemas de procesamiento comunes.
¿Necesita grados de nailon optimizados para el secado?
Todos los grados Juhai PA6, PA66 y copolímero PA6/PA66 se suministran en envases antihumedad de 25 kg o 1,000 kg con parámetros de secado documentados y CoC específico de lote. Consulte a nuestro equipo de R&D sobre variantes de baja absorción de humedad para moldeo en climas húmedos.
Hable con R&D de Juhai →