Resolución de problemas de procesamiento · Actualizado el 29 de junio de 2026 · Centro de R&D Juhai
13 defectos comunes en piezas de nailon con GF moldeadas por inyección y sus soluciones
El nailon reforzado con fibra de vidrio (PA6/PA66 GF) es uno de los plásticos de ingeniería estructurales más rentables, pero su alta viscosidad de fusión, su contracción anisótropa y sus fibras abrasivas lo convierten en uno de los materiales más propensos a defectos de moldeo. Este manual de resolución de problemas cubre los 13 defectos que realmente verá en una línea de moldeo de nailon con GF, cada uno con su causa raíz, su lista de comprobación de ajuste de parámetros y su ajuste de formulación del material.

Índice de contenidos
1. Marcas de splay (estrías plateadas)
Aspecto: Estrías plateadas en abanico que irradian desde la compuerta, visibles en superficies brillantes.
Causa raíz: Humedad en la masa fundida que se convierte en vapor a ~250°C y estalla sobre la superficie del molde. Causas secundarias: aire atrapado en la boca de alimentación; material degradado en el cañón.
Corrección de parámetros:
Seque la resina a 80°C × 4 h en un secador deshumidificador hasta ≤0,08% de humedad (comprobación Karl Fischer antes de cada turno);
Aumente la contrapresión 3–5 bar para comprimir el aire atrapado;
Reduzca la velocidad del husillo al final de la recuperación para evitar el arrastre de aire;
Baje la temperatura del cañón 5–10°C si el material se está degradando;
Purge 3–5 tiros si aparece splay a mitad de la ejecución.
Corrección de formulación: Cambie a un grado Juhai con GF pre-secado y baja absorción de humedad; para moldeo en climas húmedos, solicite una variante de PA6 de baja humedad.
2. Fibra flotante (exposición superficial de fibra)
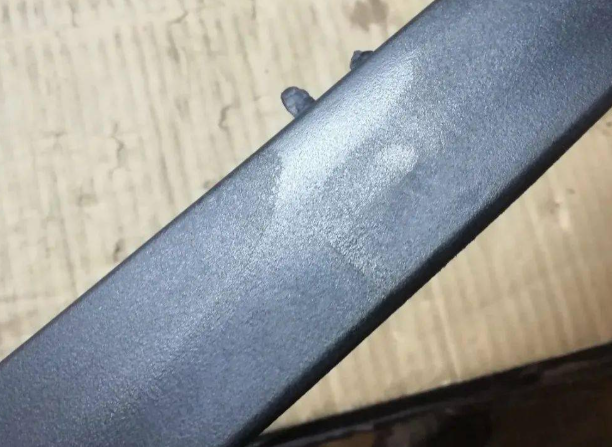
Aspecto: Fibras de vidrio individuales visibles asomando por la superficie, dando una textura mate / afelpada, especialmente en piezas cosméticas.
Causa raíz: Las fibras de vidrio son empujadas a la superficie del molde porque la piel del polímero es demasiado fina / se congela demasiado pronto.
Corrección de parámetros (por orden de eficacia):
Eleve la temperatura del MOLDE a 80–110°C: la corrección individual más eficaz;
Aumente la velocidad de inyección para enterrar las fibras por debajo de la piel antes de la congelación;
Aumente la contrapresión 5–10 bar para mejorar la impregnación de las fibras;
Aumente la presión de mantenimiento para compactar las fibras en la matriz;
Acerque la compuerta a la cara cosmética.
Corrección de formulación: Utilice un paquete aditivo cosmético «CF» (Juhai ofrece esto en PA6 BFE01); o cambie a copolímero PA6/PA66 ETF02 que impregna mejor las fibras; o reduzca el % de GF.
3. Deformación (alabeo)
Aspecto: La pieza se arquea, retuerce o acuna fuera del plano tras la eyección.
Causa raíz: Contracción anisótropa: la contracción en dirección del flujo (~0,35% con un 30% de GF) es ~2,7 veces menor que la contracción cruzada (~0,95%); el estrés interno diferencial flexiona la pieza.
Corrección de parámetros:
Posicione la compuerta de modo que la masa fundida fluya a lo largo del eje largo de la pieza: alinea las fibras con la dirección larga;
Eleve la temperatura del molde a 80–90°C para aliviar el estrés y ralentizar el enfriamiento;
Reduzca la presión de compactación en la dirección cruzada al flujo;
Aumente el tiempo de ciclo 5–10 s para permitir un enfriamiento uniforme;
Utilice un molde de variotermia (frío/calor) para placas cosméticas planas.
Corrección de formulación: Limite el GF al 30% (más GF empeora la anisotropía); considere un PA6 cargado con mineral (talco / wollastonita) que isotropiza la contracción, o un copolímero PA6/PA66. Consulte nuestra guía de selección de contenido de GF para la curva de anisotropía.
4. Debilidad de la línea de unión
Aspecto: Una línea visible donde confluyen dos frentes de flujo; la pieza se agrieta o rompe limpiamente a lo largo de la línea bajo carga.
Causa raíz: Las fibras de vidrio no pueden cruzar la unión: la unión es solo de resina y débil.
Corrección de parámetros:
Eleve la temperatura de fusión 5–15°C y la del molde 10–20°C para retrasar la congelación y dejar migrar las fibras;
Aumente la velocidad de inyección a través de la unión;
Acerque la compuerta a la unión, o añada un pocillo de rebosamiento para evacuar el frente frío;
Aumente la presión de mantenimiento sobre la unión;
Rediseñe para eliminar los frentes de flujo de compuerta múltiple cuando sea posible.
Corrección de formulación: Utilice un grado con agente de acoplamiento (todos los grados Juhai con GF lo incluyen); considere un % de GF menor donde la resistencia de la unión sea crítica (menos GF permite que las fibras roten a través de la unión).
5. Vacíos y burbujas
Aspecto: Vacíos internos o superficiales; burbujas visibles en secciones gruesas o bajo superficies transparentes.
Causa raíz: Gas atrapado (aire o vapor) o contracción volumétrica en secciones gruesas no compactadas.
Corrección de parámetros:
Seque la resina adecuadamente (el vapor de humedad causa burbujas internas);
Aumente la presión de mantenimiento y prolongue el tiempo de mantenimiento hasta que la compuerta se congele;
Reduzca la temperatura de fusión 5–10°C para disminuir la contracción volumétrica;
Aumente la contrapresión para comprimir el gas;
Rediseñe las secciones gruesas a pared uniforme cuando sea posible.
Corrección de formulación: Para piezas de sección gruesa, utilice un grado de baja contracción o cargado con mineral; evite % de GF por encima del 35% en piezas gruesas (volatilidad y contracción).
6. Quemado / diésel / decoloración
Aspecto: Decoloración marrón / amarilla / negra al final del llenado o en nervios; sonido de diésel durante el llenado.
Causa raíz: El aire atrapado en la cavidad enciende u oxida la resina (autoignición del aire / gas comprimido).
Corrección de parámetros:
Reduzca la velocidad de inyección al final del llenado;
Añada o amplíe venteos en la zona de quemado (profundidad 0,01–0,02 mm);
Baje la temperatura de fusión 5–10°C;
Reduzca la presión de mantenimiento si el quemado es al final del llenado;
Compruebe el tiempo de estancia del husillo (mantecación larga: degradación).
Corrección de formulación: Utilice un grado Juhai estabilizado al calor (todos los grados Juhai PA6/PA66 GF incluyen estabilizador térmico); para aplicaciones sensibles, solicite un grado de baja decoloración.
7. Chorreo (flujo en serpiente)
Aspecto: Un gusano de masa fundida dispara directamente desde la compuerta antes de que el resto de la cavidad se llene; visible como una marca serpentina.
Causa raíz: La masa fundida entra en la cavidad demasiado rápido por una compuerta pequeña / mal posicionada sin contactar con una pared para abanicarse.
Corrección de parámetros:
Utilice un perfil de velocidad de inyección más lento (lento-rápido-lento) al inicio del llenado;
Desplace la compuerta para que contacte inmediatamente con una pared o espigo central;
Amplíe la compuerta o utilice una compuerta de abanico / lengüeta;
Aumente la temperatura de fusión 5°C para mejorar el flujo;
Añada un perturbador de flujo / lengüeta frente a la compuerta.
Corrección de formulación: Utilice un grado de menor viscosidad (p. ej. copolímero ETF02) para compuertas difíciles de corregir.
8. Puntos negros
Aspecto: Pequeñas motas oscuras dispersas en la superficie o el interior de la pieza.
Causa raíz: Depósitos de material carbonizado (degradado) que se desprenden en la masa fundida: por tiempo de estancia largo, puntos muertos, contaminación o fibras carbonizadas en el anillo de retención.
Corrección de parámetros:
Reduzca el tiempo de estancia en el cañón (≤6 min PA66, ≤5 min PA6);
Baje la temperatura del cañón 10°C y verifique los termopares;
Purgee con PA6 natural sin cargar a 25–10°C por encima de lo normal cada 30 min;
Inspeccione y limpie la boquilla, el anillo de retención y el canal caliente;
Programe extracciones periódicas del husillo (cada 2–3 semanas para producción con alto contenido de GF).
Corrección de formulación: Utilice un grado estabilizado al calor con paquete antioxidante; evite cambiar entre plásticos de ingeniería de alta temperatura (PBT/PEEK) y PA6 sin una purga completa.
9. Contracción excesiva
Aspecto: Pieza más pequeña que la dimensión del plano; especialmente en secciones gruesas.
Causa raíz: Compactación insuficiente; baja presión de mantenimiento o tiempo de mantenimiento corto; masa fundida demasiado caliente; molde demasiado frío.
Corrección de parámetros:
Aumente la presión de mantenimiento (hasta el 80% de la presión de inyección);
Proloñe el tiempo de mantenimiento hasta que la compuerta se congele (pese las piezas para confirmarlo);
Reduzca la temperatura de fusión 5–10°C;
Aumente el tiempo de enfriamiento;
Aumente el tamaño de la compuerta si se congela demasiado pronto.
Corrección de formulación: Cambie a un % de GF mayor (menor contracción); utilice un grado cargado con mineral o de baja contracción; para piezas de tolerancia estrecha, solicite datos de contracción específicos de lote en el CoC.
10. Discrepancia dimensional
Aspecto: Dimensiones de la pieza fuera de tolerancia de plano tras el enfriamiento.
Causa raíz: Combinación de contracción, alabeo y acumulación de tolerancias en el utillaje.
Corrección de parámetros:
Realice un estudio SPC para identificar el error en dirección flujo frente a cruzada;
Ajuste la presión de mantenimiento para afinar la dimensión en dirección del flujo;
Ajuste la temperatura del molde para afinar la dimensión en dirección cruzada;
Ajuste el tiempo de enfriamiento para la contracción post-eyección;
Verifique que la pieza se mide a la temperatura de especificación (24 h acondicionada, 23°C).
Corrección de formulación: Para sustituciones de PP a PA6 o de PA66 a PA6, espere un desplazamiento dimensional de ~0,02–0,05 mm por cada 100 mm; solicite un lote muestra y una comprobación CMM antes del volumen.
11. Tiro corto
Aspecto: Cavidad no completamente llena; pieza con falta de material al final del llenado o en nervios finos.
Causa raíz: Longitud de flujo insuficiente, congelación, venteo o baja presión.
Corrección de parámetros:
Aumente la velocidad y la presión de inyección;
Eleve la temperatura de fusión 5–10°C;
Eleve la temperatura del molde 10°C;
Amplíe o añada venteos al final del llenado;
Rediseñe para añadir compuertas más cerca del final del llenado o engrosar los nervios.
Corrección de formulación: Utilice un grado de menor viscosidad / menor % de GF; para piezas de flujo largo, considere una variante de PA6 de alto flujo.
12. Rebaba
Aspecto: Película fina de plástico que escapa por la línea de partición, las correderas o los espigos de eyección.
Causa raíz: La presión de inyección supera la fuerza de pinza, o la holgura del utillaje es demasiado grande.
Corrección de parámetros:
Reduzca la presión de mantenimiento;
Reduzca la velocidad de inyección al final del llenado;
Reduzca las temperaturas de fusión y del molde;
Aumente la fuerza de pinza si está disponible;
Rellene con láminas o repare la línea de partición; sustituya los casquillos de espigo de eyección desgastados.
Corrección de formulación: Utilice un grado de mayor viscosidad (mayor % de GF) para moldes de pared fina propensos a la rebaba.
13. Marcas de hundimiento
Aspecto: Depresiones localizadas en la superficie de la pieza opuestas a secciones gruesas, nervios o patillas.
Causa raíz: La contracción volumétrica en secciones gruesas tira de la superficie hacia adentro.
Corrección de parámetros:
Aumente la presión de mantenimiento y prolongue el tiempo de mantenimiento;
Reduzca la temperatura de fusión 5–10°C;
Aumente el tiempo de enfriamiento;
Reduzca el grosor del nervio / patilla al 50–60% de la pared contigua;
Añada un pequeño engrosamiento local (ojiva) frente al hundimiento.
Corrección de formulación: Un mayor % de GF reduce el hundimiento (el vidrio no se contrae); utilice un grado cargado con mineral o de baja contracción; para secciones gruesas inevitables, considere una variante de espuma estructural.
Tabla maestra de referencia rápida de resolución de problemas
| Defecto | Palanca principal | Palanca secundaria | Corrección de material |
|---|---|---|---|
| Splay / estrías plateadas | Secar resina (80°C × 4h) | Contrapresión — | Grado de baja humedad |
| Fibra flotante | Temp. molde —(80–110°C) | Vel. iny. — | Grado cosmético CF |
| Alabeo | Posición de compuerta | Temp. molde — ciclo — | Limitar GF al 30% / mineral |
| Unión débil | Temp. fusión — temp. molde — | Pocillo de rebosamiento | Grado con acoplamiento |
| Vacíos | Presión mantenimiento — | Temp. fusión — | Grado cargado con mineral |
| Quemado | Ventear la cavidad | Vel. iny. final — | Grado estabilizado al calor |
| Chorreo | Velocidad de arranque lento | Posición de compuerta | Grado de menor viscosidad |
| Puntos negros | Purgar / limpiar husillo | Estancia — | Grado antioxidante |
| Contracción excesiva | Presión mantenimiento — | Temp. fusión — | Mayor % de GF |
| Discrepancia dimensional | SPC + ajuste de mantenimiento | Ajuste temp. molde | Datos de contracción de lote |
| Tiro corto | Vel. iny. — | Temp. fusión / molde — | Menor % de GF / alto flujo |
| Rebaba | Presión mantenimiento — | Fuerza pinza — | Grado de mayor viscosidad |
| Marcas de hundimiento | Presión mantenimiento — | Grosor nervio — | Mayor % de GF / mineral |
FAQ
Resumen y próximos pasos
En una frase: El 80% de los defectos de moldeo de nailon con GF se remontan a cuatro causas raíz: humedad, temperatura del molde, contracción anisótropa y tiempo de estancia. Acierte en el secado (80°C × 4 h), opere con un molde caliente (80–110°C), diseñe las compuertas con el eje largo y purgue con regularidad, y la mayoría de estos 13 defectos desaparecerán. Para problemas persistentes, nuestro equipo de R&D revisa su molde y proceso y recomienda un cambio de formulación o de grado con lotes muestra en 5 días laborables.
¿Atascado en un defecto que no puede corregir?
Envíenos fotos del defecto, sus parámetros de procesamiento actuales y la ficha técnica del grado: nuestros ingenieros de moldeo diagnosticarán la causa raíz y recomendarán una corrección de parámetros y/o de formulación en 24 horas.
Obtener soporte de moldeo →