Guía de Moldeo por Inyección · Actualizado el 3 de octubre de 2026
Fibra flotante en PA6 GF30: 9 ajustes de inyección que realmente la eliminan
Vetas blancas, mates y ligeramente rugosas en la superficie de sus piezas de PA6 GF30: eso es fibra flotante, uno de los defectos más comunes del nailon reforzado con fibra de vidrio. La buena noticia es que casi siempre es un problema de proceso. Por lo general se puede reducir o eliminar ajustando la máquina, sin cambiar el material ni construir utillaje nuevo. Abajo están las correcciones en el orden en que las probamos en taller, con rangos de parámetros tomados de pruebas de producción reales.
Índice
1. Qué es la fibra flotante y cómo reconocerla
La fibra flotante (también llamada aparición de fibra, o fu xian 浮纤 en chino) aparece como vetas o parches blancos, mates y ligeramente rugosos en la superficie de la pieza. Con una lupa se ven fibras de vidrio individuales sobresaliendo de la superficie. Es peor cerca de la compuerta, al final del llenado, alrededor de las líneas de soldadura y en nervaduras finas — los puntos donde el fundido tiene que girar, frenar o unirse.
Se confunde fácilmente con las vetas plateadas por humedad. La forma rápida de distinguirlas: las vetas plateadas son brillantes, siguen las líneas de flujo y suelen desaparecer cuando el material se seca bien. La fibra flotante permanece incluso con material perfectamente seco, y la superficie se siente áspera, como lija fina.
Por qué importa: el rechazo cosmético es el coste evidente, pero las fibras expuestas también perjudican la adherencia de la pintura y, en superficies deslizantes o de sellado, aceleran el desgaste. No es solo un problema estético.
2. Por qué ocurre (léalo antes de tocar la máquina)
Las fibras de vidrio son partículas sólidas — normalmente de 10–13 µm de diámetro con una longitud retenida de unos 0,2–0,4 mm en el fundido. La matriz de PA6 es un líquido. Durante el llenado, el fundido avanza con un "flujo fuente": el material del frente rueda desde el núcleo hacia la pared del molde y se congela allí. La resina, menos viscosa, avanza por delante de las fibras; las fibras son arrastradas a la superficie y quedan atrapadas en la piel congelada antes de que la resina pueda cubrirlas.
Tres cosas lo empeoran: un molde frío, que crea una piel congelada gruesa; una temperatura de masa baja, que vuelve la resina viscosa y mal humectante; y una carga de vidrio alta — con 30% simplemente hay más fibras, así que más acaban en la superficie.
Por eso cada ajuste de abajo persigue uno de dos objetivos: cubrir las fibras con una piel de resina más gruesa o mantener las fibras bien dispersas en el núcleo. Téngalo en cuenta y los cambios de parámetros dejarán de parecer aleatorios.
3. Nueve ajustes, en el orden en que los probamos
3.1 Seque bien el granza (siempre el primer paso)
El PA6 absorbe humedad rápido. Una bolsa abierta puede captar humedad perjudicial en pocas horas, y esa humedad se convierte en vapor en el cilindro — produciendo vetas plateadas que constantemente se diagnostican mal como fibra flotante.
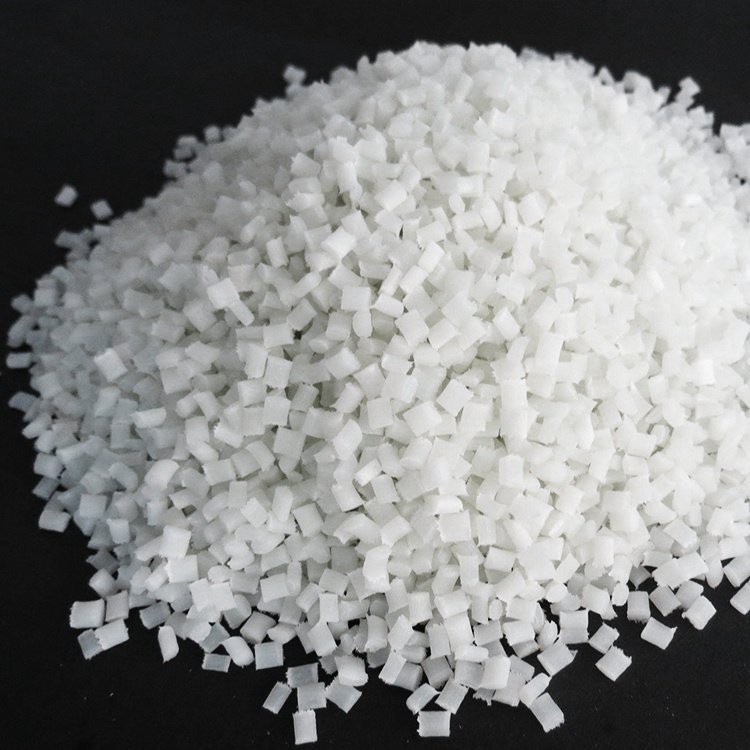
Seque a 80–90 °C durante 4–6 horas en una secadora deshumidificadora, con una humedad objetivo por debajo del 0,1%. Verifique con un medidor de humedad si tiene uno. Mantenga el granza seco cubierto y aliméntelo por una tolva secadora; no lo deje horas en la tolva. Y no sobresegue: tiempos muy largos por encima de 100 °C empiezan a oxidar el material y pueden volver las piezas amarillas y frágiles. Consulte nuestra guía completa de secado de nailon para más detalle.
3.2 Suba la temperatura de masa (segundo paso)
Para PA6 GF30, un perfil típico de cilindro es trasera 240–250 °C, media 250–260 °C, delantera 260–270 °C y boquilla 265–275 °C. Mantenga el fundido real por debajo de unos 300 °C.
Si su problema es la fibra flotante y sus ajustes actuales están en el extremo bajo de esa ventana, suba todo el perfil 10–20 °C. Una viscosidad menor significa que la resina humecta mejor las fibras y la piel se cierra sobre ellas con más facilidad. Vigile el amarilleo o el olor a quemado — ese es su techo.
3.3 Suba la temperatura de molde (tercer paso — normalmente la palanca más potente)
La temperatura de molde para PA6 GF30 debe ser al menos 80 °C. Para piezas cosméticas, 90–100 °C, y 110–120 °C si usa un molde caliente/frío (variotérmico).
Un molde caliente frena la congelación de la piel, así que la resina tiene tiempo de cubrir las fibras. Si la fibra flotante se concentra en la compuerta y al final del llenado, un salto de 20–30 °C en la temperatura de molde suele bastar para que desaparezca. La contrapartida es un ciclo más largo — ese es simplemente el precio de una buena superficie.
3.4 Configure una velocidad de inyección por etapas (cuarto paso)
La regla general: llene rápido. Una velocidad alta reduce la diferencia de velocidad entre resina y fibras, así que viajan juntas y permanecen dentro. Un llenado lento da tiempo a las fibras para separarse y flotar.
Pero no ponga una única velocidad alta. Use un perfil: arranque lento en los primeros 10–15 mm para evitar el efecto jet en la compuerta, medio rápido, y frenada en los últimos 5–10 mm antes de la conmutación para evitar rebabas y mejorar la zona de final de llenado. Si la pieza tiene nervaduras finas, reduzca ligeramente la velocidad al atravesarlas.
3.5 Ajuste la presión de retroceso y la velocidad de husillo (quinto paso)
Una presión de retroceso ligeramente mayor que la que usaría con PA6 sin reforzar ayuda a dispersar el vidrio de forma uniforme en el fundido. Un rango práctico es 0,5–1,5 MPa (unos 5–15 bar en la mayoría de máquinas; lea la unidad de su propia pantalla). Súbala en pasos pequeños de unos 0,2–0,3 MPa y observe la superficie tras cada paso.
Demasiada presión de retroceso rompe las fibras y sobrecalienta el fundido — verá amarilleo y mal olor antes de ver piezas mejores. Mantenga la velocidad de husillo moderada, alrededor de 30–50 rpm, para no golpear el vidrio durante la plastificación.
3.6 Revise la presión de mantenimiento y el punto de conmutación (sexto paso)
Una presión de mantenimiento excesiva puede empujar las fibras a través de la piel aún blanda. Si la fibra flotante es peor alrededor de la compuerta, pruebe a reducir la presión de mantenimiento un 10–20% y acorte ligeramente el tiempo de mantenimiento, siempre que no aparezcan rechupes.
Confirme también que el punto de conmutación no llega tarde. Sobrepresionar los últimos milímetros de carrera del husillo no aporta nada a la superficie, añade tensión y puede devolver el problema a la compuerta.
3.7 Revise la compuerta, el canal y el espesor de pared (séptimo paso)
Las compuertas pequeñas cizallan las fibras y las concentran; una compuerta demasiado fina para 30% GF es una causa raíz habitual. Agrande la compuerta o cambie a una compuerta de abanico o lateral. Mantenga el orificio de la boquilla razonablemente grande (al menos 4 mm) — una boquilla estrecha rompe fibras y crea fundido rico en fibra.
Inyecte en la pared más gruesa, mantenga corta la longitud de flujo (con pared de 1 mm, intente quedarse por debajo de unos 80 mm de longitud de flujo para 30% GF) y, para piezas cosméticas, considere una segunda compuerta para acortar el flujo.
3.8 Mejore la desgasificación (octavo paso)
El aire atrapado se comprime, se calienta y empuja las fibras hacia la superficie — además causa marcas de quemado al final del llenado. La profundidad de los respiraderos para PA6 es de 0,02–0,04 mm, típicamente 0,03 mm. Añada respiraderos al final del llenado y en las líneas de soldadura. Si no puede ventilar lo suficiente, la desgasificación al vacío es el siguiente nivel.
3.9 Cambie el material o añada un auxiliar de proceso (noveno paso, solo si el proceso está al límite)
Baje a un contenido de vidrio menor para la superficie visible (25% en vez de 30%) si la especificación mecánica lo permite.
Añada un lubricante o auxiliar de flujo compatible con nailon al 0,3–1%. Dosis pequeñas reducen la fricción fibra/pared; dosis grandes debilitan las líneas de soldadura.
Use un compatibilizador (injetado con anhídrido maleico) para mejorar la unión fibra/matriz — ayuda a la superficie y a las propiedades mecánicas a la vez.
Pida a su proveedor un grado "de baja fibra flotante" o "cosmético". Varios grados de PA6 GF30 están formulados con aparejos y agentes de acoplamiento especiales pensados para la calidad superficial.
4. Referencia rápida de parámetros para PA6 GF30
Estas son ventanas de partida típicas. Su grado y su máquina las desplazarán, así que verifique siempre contra la ficha técnica del material y sus propias pruebas.
| Parámetro | Rango típico | Nota |
|---|---|---|
| Secado | 80–90 °C × 4–6 h, secadora deshumidificadora | Humedad ≤ 0,1%; verifique con medidor de humedad |
| Cilindro trasera / media / delantera | 240–250 / 250–260 / 260–270 °C | Boquilla 265–275 °C; no superar ~300 °C |
| Temperatura de molde | 80–100 °C | 100–120 °C para piezas cosméticas o variotérmico |
| Velocidad de inyección | Llenado rápido, perfil de 3 etapas | Lenta en compuerta para evitar jet, lenta al final |
| Presión de retroceso | 0,5–1,5 MPa | Súbala en pasos pequeños; vigile el amarilleo |
| Velocidad de husillo | 30–50 rpm | Protege la longitud de fibra |
| Presión de mantenimiento | Moderada | Reduzca 10–20% si la zona de compuerta muestra fibras |
| Respiraderos | 0,02–0,04 mm de profundidad | Final de llenado + líneas de soldadura |
5. Un caso real de taller
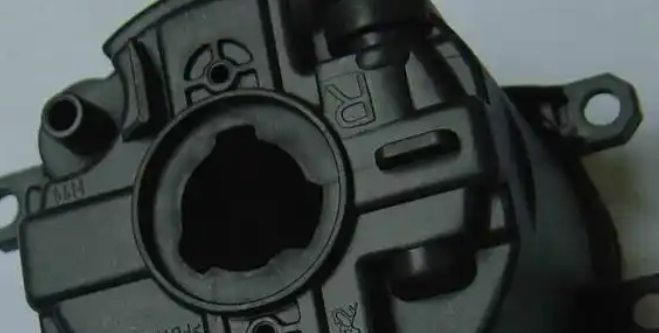
Un cliente nuestro moldea carcasas de cortasetos eléctricos en PA6 GF30 negro. La tasa de rechazo por fibra flotante rondaba el 40%. Las piezas se inyectaban a unos 245 °C de cilindro, 60 °C de molde y un llenado de velocidad única.
Hicimos cuatro cambios en secuencia: (1) secado del material a 85 °C durante 5 horas, con humedad confirmada por debajo del 0,1%; (2) subida del perfil de cilindro unos 15 °C; (3) subida de la temperatura de molde de 60 °C a 90 °C; (4) perfil de velocidad de tres etapas y presión de retroceso subida de unos 0,3 MPa a 0,8 MPa.
La fibra flotante cayó a casi cero en la primera tirada completa. El ciclo subió unos 12 segundos, pero el cliente envió las piezas sin retrabajo. La lección: no persiga un solo parámetro. La combinación de molde caliente, fundido caliente y llenado rápido por etapas es lo que cierra la piel.
6. Errores comunes que empeoran el problema
Rociar desmoldante en la cavidad para "ocultar" las fibras — empeora la superficie y contamina las líneas de soldadura.
Subir la velocidad de inyección sin subir la temperatura de molde — obtiene efecto jet, vetas plateadas y fibra en la compuerta.
Saltarse el secado porque "la bolsa estaba cerrada" — una bolsa sellada sigue respirando por microporos, y las vetas de humedad se diagnostican mal como fibra flotante.
Bajar la temperatura de molde para ahorrar tiempo de ciclo — la forma más rápida de traer de vuelta la fibra flotante.
Añadir lubricante en dosis grandes — un pocos por ciento de auxiliar de flujo puede reducir a la mitad la resistencia de las líneas de soldadura.
7. Preguntas frecuentes
No. Las vetas plateadas son brillantes, siguen las líneas de flujo y suelen desaparecer tras un secado correcto. La fibra flotante permanece incluso con material seco y la superficie se siente áspera, como lija fina, con fibras individuales visibles al aumento.
Subir la temperatura de molde a 80–100 °C suele dar la mejora visible más rápida, pero primero seque bien el material para no perseguir vetas de humedad en lugar de fibra flotante.
Use una secadora deshumidificadora a 80–90 °C durante 4–6 horas, con humedad objetivo por debajo del 0,1%. Verifique con un medidor de humedad. Una bolsa abierta de PA6 absorbe humedad dañina en pocas horas.
En general alta, con un perfil por etapas: arranque lento para evitar el jet, llenado medio rápido y frenada antes de la conmutación. Un llenado lento da tiempo a las fibras para separarse de la resina y flotar.
Un lubricante o auxiliar de flujo compatible con nailon al 0,3–1% reduce la aparición de fibra en muchos casos, pero la sobredosis debilita las líneas de soldadura y las propiedades mecánicas. Trátelo como un paso previo a cambiar el grado, no como una solución mágica.
Es sobre todo un defecto cosmético. Pero donde faltan fibras en una sección fina muy cargada, o quedan expuestas en una superficie de sellado o desgaste, puede reducir el rendimiento. Corregir la superficie suele corregir también la distribución de fibra.
8. Resumen
En una frase: seque bien el material, suba la temperatura de masa y de molde, llene rápido con un perfil por etapas, mantenga la presión de retroceso moderada — y si las fibras siguen flotando, mire la compuerta y luego el grado. Primero el proceso, después el material, por último el molde. Ese orden resuelve la mayoría de los problemas de fibra flotante en PA6 GF30 sin gastar un solo euro en utillaje nuevo.