Defectos en el moldeo por inyección de PA6: 8 problemas habituales y sus soluciones
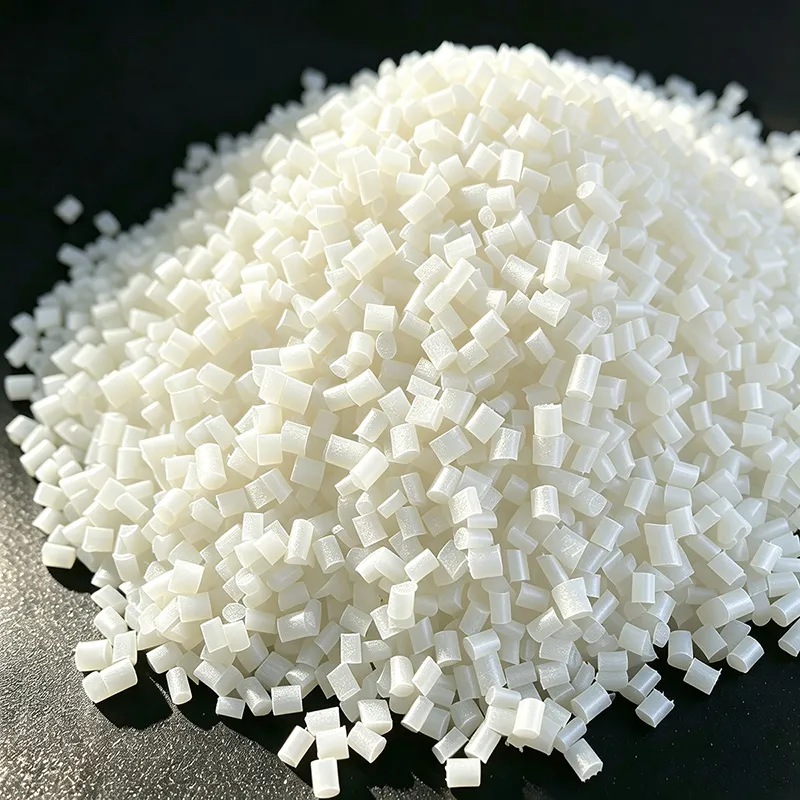
El PA6 es uno de los nailon más tolerantes de moldear — y uno de los más sensibles a la humedad, la temperatura de molde y el tiempo de presión. Cuando las piezas salen con rechupes, atrapamientos de gas, pegados, disparos cortos o dimensiones que varían de lote a lote, la causa es casi siempre uno de un puñado de factores de proceso o diseño, no material malo. Esta guía cubre los ocho defectos que más vemos en trabajos de PA6, qué causa realmente cada uno y los ajustes de máquina que los corrigen — en el orden que vale la pena probar.
Si está resolviendo un defecto que no ha visto antes, el centro de resolución de defectos de nuestro sitio lista el flujo completo síntoma-causa. Abajo está la versión específica para PA6.
Contenidos
1. Rechupes y vacíos
Síntoma: depresiones poco profundas en la superficie, normalmente sobre paredes gruesas, nervaduras o salientes. Los vacíos son las cavidades huecas que se forman dentro de las secciones gruesas cuando la superficie se congela antes de que el núcleo se empaquete.
Causa real: el PA6 tiene contracción de cristalización alta — alrededor del 1,2–1,5% en grados sin refuerzo —, así que si la fase de presión no puede alimentar el núcleo que se encoge, la superficie colapsa. Disparadores típicos: presión de mantenimiento demasiado baja o tiempo demasiado corto, una compuerta que se congela pronto, temperatura de fundido o de molde tan alta que amplifica la contracción, y nervaduras o salientes gruesos comparados con la pared nominal.
Correcciones en orden: suba la presión de mantenimiento a aproximadamente 40–80% de la presión de inyección y alargue el tiempo; agrande la compuerta para que la presión llegue a la sección gruesa antes del sellado; mantenga las nervaduras a 60% o menos del espesor de pared nominal; sostenga la temperatura de molde en la banda de 60–100 °C en vez de correr frío; asegúrese de que el material esté seco por debajo de 0,1% de humedad para que el gas atrapado no se sume al colapso.
2. Atrapamientos de gas y ampollas
Síntoma: marcas quemadas o plateadas al final del llenado, ampollas que levantan la superficie, o burbujas visibles a través de secciones translúcidas finas.
Causa real: tres fuentes en la práctica — aire atrapado que no puede escapar de una cavidad sin salida, humedad que se convierte en vapor (el PA6 con más de ~0,2% de humedad se degrada y desgasifica), y productos de degradación del fundido. El llenado rápido empeora todo al atrapar el aire antes de que ventile.
Correcciones en orden: agregue o profundice la ventilación en la zona de último llenado (profundidad típica de ventilación para PA6 alrededor de 0,02–0,04 mm); seque los pellets por debajo de 0,1% de humedad; baje la velocidad de inyección en la etapa final de llenado para que el aire tenga tiempo de escapar; como último recurso, mueva la compuerta o añada un inserto de ventilación. Más detalle sobre humedad y secado está en nuestra guía de secado de nailon.
3. Pegado al molde y expulsión difícil
Síntoma: la pieza se pega al núcleo, se deforma al expulsar, o hay que golpearla para sacarla; la superficie queda rayada o estirada.
Causa real: la mayoría del pegado en PA6 es un problema de molde, no de material. El PA6 se contrae más que la mayoría de plásticos, así que la pieza agarra fuerte el núcleo; añada poca inclinación de desmoldeo, superficie rugosa o sin pulir, temperatura alta del lado del núcleo que retrasa la solidificación, o un cilindro sobrecalentado que degrada el fundido en una capa pegajosa, y la pieza no se soltará.
Correcciones en orden: aumente la inclinación en paredes profundas; baje la temperatura del lado del núcleo 5–10 °C para que la piel solidifique más rápido; baje la temperatura del frente del cilindro y la boquilla 5–10 °C para reducir la pegajosidad del fundido; pula y recubra el núcleo; revise el área de expulsores y añada pasadores donde aparece la deformación.
4. Deriva dimensional
Síntoma: la misma cavidad produce piezas que miden distinto entre turnos, o piezas que crecen después de enviarse a un cliente en zona húmeda.
Causa real: la dimensión del PA6 la fijan la cristalización y la humedad. Si varían la temperatura de molde, el tiempo de enfriado o la presión, varía la cristalinidad y con ella la contracción. Y el PA6 absorbe agua en servicio — las dimensiones pueden crecer de forma medible al subir el contenido de humedad, lo que también debilita la estabilidad eléctrica y dimensional.
Correcciones en orden: mantenga estable la temperatura de molde (dentro de ±5 °C); conserve constante el tiempo de enfriado; seque el material por debajo de 0,1% antes de moldear para que la humedad inicial sea siempre la misma; donde la tolerancia lo exija, recocido a 130–150 °C durante 1–2 h para estabilizar la cristalinidad; si la pieza debe permanecer estable en uso húmedo, considere cuánta absorción permite el diseño.
5. Disparos cortos (llenado incompleto)
Síntoma: la cavidad no se llena por completo; faltan esquinas, aletas finas o el extremo lejano de la pieza.
Causa real: volumen de disparo o dosificación insuficiente, temperatura de fundido en el extremo bajo del rango del PA6, molde frío, compuertas o canales pequeños, o mala ventilación que genera contrapresión.
Correcciones en orden: aumente la dosificación; suba la temperatura de fundido a la banda de 250–270 °C en la zona frontal; aumente presión y velocidad de inyección; agrande compuertas y canales; mejore la ventilación. Compruebe que el husillo no resbale ni el anillo de retención esté desgastado, que roba silenciosamente volumen de disparo.
6. Chorro y marcas de flujo
Síntoma: rastros en forma de gusano cerca de la compuerta, o líneas de flujo onduladas.
Causa real: el fundido atraviesa una compuerta demasiado pequeña en chorro antes de plegarse contra la pared de la cavidad — clásico cuando la velocidad de inyección es alta y la compuerta pequeña. Las capas frías se congelan encima y dejan el rastro visible.
Correcciones en orden: baje la velocidad de inyección de la primera etapa para que el fundido avance como frente; agrande la compuerta o cambie a compuerta de abanico o de película; suba la temperatura de molde para retrasar la congelación del rastro.
7. Amarillamiento y degradación
Síntoma: material amarillo, marrón o frágil en la zona de compuerta o boquilla, a veces con motas negras.
Causa real: degradación termooxidativa por temperatura de fundido demasiado alta o tiempo de permanencia largo, degradación hidrolítica por humedad por encima de ~0,1–0,2%, o cizalla excesiva por alta contrapresión y velocidad de husillo.
Correcciones en orden: mantenga la temperatura de fundido dentro de 230–270 °C y evite permanencias largas en máquinas pequeñas; reduzca contrapresión y velocidad de husillo; seque los pellets por debajo de 0,1%; purgue el cilindro antes de reiniciar; si el color cambia a mitad de ciclo, acorte el ciclo o baje la temperatura del cilindro antes de sospechar del grado.
8. Rebaba
Síntoma: aletas finas de material que escapan por la línea de partición, alrededor de pasadores o ventilaciones.
Causa real: el PA6 es un fundido de baja viscosidad cuando está caliente, así que cualquier hueco se vuelve vía de fuga: presión de mantenimiento demasiado alta, molde sin suficiente fuerza de cierre, o línea de partición desgastada. La temperatura de molde alta también mantiene el fundido demasiado fluido.
Correcciones en orden: reduzca la presión de mantenimiento y la velocidad cerca del final del llenado; aumente la fuerza de cierre; revise y recorte la línea de partición; confirme que el molde ventila en vez de filtrar por huecos.
9. Parámetros de proceso de referencia
| Parámetro | Rango típico (PA6) | Nota |
|---|---|---|
| Secado | 80–90 °C, 4–6 h, secadora deshumidificadora | Humedad objetivo por debajo de 0,1%; sobre ~0,2% aparecen vetas plateadas y degradación |
| Temperatura de cilindro | Trasera 220–240 / media 240–260 / delantera 250–270 °C | Los grados con fibra de vidrio corren 5–10 °C más calientes |
| Temperatura de molde | 60–100 °C | Piezas estructurales con fibra 70–90 °C; piezas gruesas 100–120 °C para cristalización uniforme |
| Presión de inyección | 80–140 MPa | Empiece en medio del rango, ajuste ante cortos o rebaba |
| Presión de mantenimiento | 40–80% de la presión de inyección | Alargar el tiempo corrige rechupes antes que subir la presión |
| Velocidad de inyección | Media a alta, perfilada | Inicio lento evita el chorro; etapa final lenta evita atrapamientos de gas |
| Contrapresión | 0,3–1,0 MPa | Mayor contrapresión mejora la mezcla pero puede degradar el fundido |
| Contracción de molde | Sin refuerzo 1,2–1,5%; GF30 en flujo 0,3–0,5% / transversal 0,9–1,1% | La anisotropía impulsa el alabeo en piezas con fibra |
10. Tabla rápida de resolución
| Defecto | Causas principales | Primera corrección |
|---|---|---|
| Rechupes / vacíos | Mantenimiento bajo, compuerta que sella pronto, secciones gruesas | Suba la presión de mantenimiento y alargue el tiempo |
| Gas / ampollas | Mala ventilación, material húmedo, llenado final rápido | Profundice ventilación, seque bajo 0,1%, baje la etapa final |
| Pegado / expulsión | Poca inclinación, núcleo caliente, cilindro sobrecalentado | Más inclinación, enfríe el lado del núcleo 5–10 °C |
| Deriva dimensional | Temperatura de molde inestable, absorción de humedad | Estabilice la temperatura de molde, seque de forma consistente |
| Disparos cortos | Dosificación baja, fundido frío, mala ventilación | Aumente la dosificación, suba la temperatura de fundido |
| Chorro / marcas de flujo | Primera etapa rápida, compuerta pequeña | Baje la primera etapa, agrande la compuerta |
| Amarillamiento / degradación | Fundido sobrecalentado, permanencia larga, pellets húmedos | Baje la temperatura de fundido, seque bajo 0,1% |
| Rebaba | Mantenimiento alto, línea de partición desgastada, poco cierre | Reduzca la presión de mantenimiento, revise la línea |
11. Errores comunes
Perseguir un defecto ajustando un parámetro a la vez y nunca secar el material primero — el PA6 húmedo produce vetas, vacíos y degradación que parecen defectos no relacionados.
Correr el molde frío para acortar el ciclo; la temperatura baja de molde en PA6 deja más tensión residual y dimensiones menos estables.
Juzgar la temperatura de fundido por el indicador del cilindro; una máquina pequeña con permanencia larga puede degradar el PA6 con el indicador aparentemente normal.
Tratar los rechupes con más presión de inyección en vez de más tiempo de mantenimiento — la presión de inyección deja de importar tras el sellado de la compuerta.
Culpar al material por la rebaba cuando la línea de partición está simplemente desgastada; revise el molde antes de cambiar de grado.
12. Preguntas frecuentes
Resumen
La mayoría de los defectos de PA6 se reducen a tres cosas: humedad, cristalización y presión de mantenimiento. Seque el material bajo 0,1%, corra la temperatura de molde en la banda de 60–100 °C y manténgala estable, y corrija los rechupes con tiempo de mantenimiento antes que con presión — entonces la mayor parte de la lista deja de aparecer. Cuando un defecto le sea nuevo, trabaje de síntoma a causa antes de cambiar de grado.