Guía de selección · Actualizado el 18 de julio de 2026 · Centro de R&D Juhai
Cómo elegir el contenido de fibra de vidrio adecuado (15% → 50%) para el nailon PA6 modificado
El contenido de fibra de vidrio es la variable de formulación con mayor influencia en el PA6 modificado, pero más no siempre es mejor. Esta guía mapea los equilibrios reales mecánicos, térmicos, dimensionales, superficiales y de coste en cada carga de GF desde el 15% hasta el 50%, para que pueda elegir el grado que cumpla su especificación sin pagar de más por vidrio que no necesita.
Índice de contenidos
1. Por qué el contenido de fibra de vidrio es la palanca de formulación n.º 1
El PA6 modificado es, en su forma más simple, una matriz de PA6 (policaprolactama) reforzada con fibras de vidrio E cortadas compuestadas en una extrusora de doble tornillo. De todas las variables de formulación disponibles para un compoundador: % de GF, longitud de fibra, agente de acoplamiento, lubricante, estabilizador térmico, modificador de impacto, retardante de llama, color; el porcentaje de fibra de vidrio determina el 70–80% del rendimiento mecánico y térmico que medirá en la pieza terminada. Acierte en el % de GF y el resto de la formulación pasa a ser un ajuste fino. Fále y ningún ajuste de aditivos rescatará el diseño.
El desafío es que el % de GF es un dial de equilibrio, no un mando de «más es mejor». Añadir vidrio aumenta la tracción, la flexión y la HDT, pero también eleva la densidad, reduce el impacto entallado por encima de ~30%, empeora la contracción anisótropa, degrada el acabado superficial, acorta la longitud de fibra retenida, acelera el desgaste del husillo y aumenta el coste por kg. El % de GF adecuado es aquel que cumple su propiedad crítica de diseño al menor coste total y con un alabeo y una superficie aceptables. Esta guía le da los datos para tomar esa decisión.
2. Curvas de propiedades mecánicas por % de GF
Todos los valores siguientes son valores típicos de producción de Juhai Plastics en probetas ISO (seco moldeado, 23°C, 50% HR). Confirme siempre los datos específicos de lote en el CoC.
| Propiedad | 0% GF | 15% GF | 20% GF | 30% GF | 35% GF | 50% GF |
|---|---|---|---|---|---|---|
| Resistencia a tracción (MPa) | 78 | 110 | 135 | 162 | 175 | 195 |
| Módulo de tracción (MPa) | 2,700 | 4,500 | 6,000 | 8,500 | 9,500 | 13,000 |
| Resistencia a flexión (MPa) | 110 | 170 | 210 | 245 | 270 | 310 |
| Módulo flexionante (MPa) | 2,500 | 4,100 | 5,500 | 7,600 | 8,700 | 11,800 |
| Izod entallado 23°C (kJ/m²) | 4,5 | 7 | 10 | 12 | 11 | 9 |
| Izod entallado -30°C (kJ/m²) | 3 | 5 | 7 | 9 | 8 | 6 |
| Alargamiento a rotura (%) | 120 | 4,5 | 3,5 | 2,5 | 2,2 | 1,8 |
| Densidad (g/cm³) | 1.13 | 1.22 | 1.27 | 1.35 | 1.40 | 1.52 |
Observaciones clave de las curvas
El módulo de tracción sube de forma aproximadamente lineal con el % de GF: pasar de 0% a 50% multiplica por casi 5 el módulo. Esta es la propiedad que la mayoría de ingenieros especifican primero.
La resistencia a tracción sube pero con rendimientos decrecientes por encima del 35%: cada 5% adicional de GF aporta menos resistencia que el 5% anterior porque la longitud de fibra retenida cae y la interacción fibra-fibra causa concentración de tensiones.
La resiliencia Izod entallada ALCANZA SU MÁXIMO alrededor del 30% con ~12 kJ/m², y luego DESCIENDE por encima del 35%. Esto es contraintuitivo: muchos ingenieros asumen que «más vidrio = más tenaz», pero por encima del 30% la matriz está demasiado diluida para absorber la energía de la grieta y las fibras se convierten en concentradores de tensión.
El alargamiento cae rápido : el PA6 sin reforzar alarga un 120%, pero con un 30% de GF es solo del 2,5%. La pieza se vuelve rígida pero frágil; los elementos de encaje a presión necesitan una flexibilidad rediseñada.
3. Resistencia al calor (HDT) frente al % de GF
Añadir fibra de vidrio bloquea las regiones amorfas y cristalinas de la matriz de PA6, elevando drásticamente la temperatura de deformación por calor. La curva es pronunciada hasta el 30% y luego se aplana:
| % de GF | HDT @ 1.82 MPa (°C) | Vicat B/50 (°C) | Temp. práctica de uso continuo (°C) |
|---|---|---|---|
| 0% | 65 | 175 | 80 |
| 15% | 130 | 190 | 100 |
| 20% | 170 | 200 | 110 |
| 30% | 190 | 208 | 120 |
| 35% | 200 | 212 | 125 |
| 50% | 210 | 218 | 130 |
Conclusión práctica: si su temperatura de operación continua es inferior a 120°C, el 30% de GF es el punto térmico óptimo: por encima del 30% paga por vidrio que solo le aporta ~10°C más de HDT. Para 140°C+ continuos, cambie a copolímero PA6/PA66 ETF02 (HDT 210°C) o PA66 puro, en lugar de empujar el PA6 GF más allá del 35%.
4. Contracción, alabeo y estabilidad dimensional
El comportamiento de contracción es donde la intuición de «más vidrio es mejor» falla con más fuerza. La fibra de vidrio reduce en dirección del flujo la contracción con fuerza, pero la contracción en dirección cruzada apenas se mueve — así, la brecha entre flujo y cruzado crece, y esa brecha ES el alabeo.
| % de GF | Contracción de flujo (%) | Contracción cruzada (%) | Ratio de anisotropía |
|---|---|---|---|
| 0% | 1.20 | 1.40 | 1.17× |
| 15% | 0.70 | 1.20 | 1.71× |
| 20% | 0.55 | 1.10 | 2.00× |
| 30% | 0.35 | 0.95 | 2.71× |
| 35% | 0.32 | 0.92 | 2.88× |
| 50% | 0.20 | 0.80 | 4.00× |
Mire la fila del ratio de anisotropía: con un 50% de GF, la contracción cruzada es 4 veces la contracción de flujo. Una placa plana moldeada con un 50% de GF se arqueará visiblemente al salir del molde: esto es lo opuesto a «más vidrio = más estable». Para reducir realmente el alabeo en piezas planas:
Posicione la compuerta de modo que el flujo discurra a lo largo del eje largo de la pieza (alinea las fibras con la dirección larga);
Eleve la temperatura del molde a 80–90°C para ralentizar el enfriamiento y aliviar el estrés interno;
Considere un PA6 cargado con mineral (p. ej. talco o wollastonita) que es más isotrópico, o un copolímero PA6/PA66;
Si la planicidad absoluta importa, NO supere el 30–35% de GF: rediseñe los nervios y la uniformidad de pared en su lugar.
5. Acabado superficial y fibra flotante
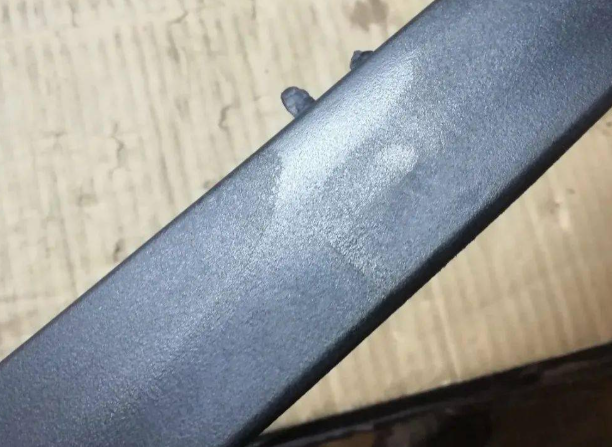
Cada 5% adicional de GF degrada el acabado superficial en una progresión predecible. Las fibras de vidrio que llegan a la superficie del molde crean un aspecto visible de «fibra flotante» o «estría plateada»: fibras cortas asomando por la piel del polímero.
| % de GF | Calidad superficial | ¿Pintable directamente? |
|---|---|---|
| 0% | Brillante, liso | Sí (posible clase A) |
| 15% | Ligera textura | Sí con imprimación |
| 20% | Fibra mate visible | Sí con imprimación + lijado ligero |
| 30% | Mate claro de fibra flotante | No (solo cosmético) |
| 35% | Textura de fibra pronunciada | No |
| 50% | Rugoso, manojos de fibra visibles | No |
Si necesita una superficie pintada clase-A con un alto % de GF, existen tres opciones reales:
Utilice un molde de variotermia (frío/calor): ciclar un molde frío durante el llenado y luego un molde caliente durante el mantenimiento para engrosar la piel del polímero;
Especifique un paquete aditivo cosmético (Juhai ofrece grados cosméticos PA6 GF30 «CF»);
Cambie a un copolímero PA6/PA66 como ETF02 : el copolímero de menor viscosidad impregna mejor las fibras y da una piel más lisa con el mismo % de GF.
6. Consideraciones de procesamiento y utillaje
Temperatura de fusión y del molde
Todos los grados de PA6 con GF comparten aproximadamente la misma ventana de procesamiento: cañón 240–265°C, molde 60–80°C (se recomiendan 80°C para cristalización y superficie). Un mayor % de GF puede necesitar 5–10°C más de temperatura de cañón para mantener el flujo porque la masa fundida es más viscosa.
Desgaste del utillaje
La fibra de vidrio es abrasiva. La elección del acero para utillaje y el coste de mantenimiento escalan con el % de GF:
0–10% de GF: acero P20 estándar aceptable para una vida de 100k+ tiros;
30% de GF: P20 con insertos templados en zonas de alto flujo (compuerta, canal);
35–40% de GF: se recomienda acero para utillaje H13 o S7 con insertos de compuerta nitrurados; presuponga la renovación de compuertas cada 50–100k tiros.
Longitud de flujo
Un mayor % de GF acorta la longitud máxima de flujo. Como regla general, con mm de pared, la longitud máxima de flujo cae de ~150 mm (0% de GF) a ~80 mm (30% de GF) a ~50 mm (50% de GF). Diseñe compuertas adicionales o nervios más gruesos en piezas con alto % de GF para evitar tiros cortos.
Secado
Todos los grados de PA6 con GF son higroscópicos y requieren secado a 80°C × 4 h hasta ≤0,08% de humedad en un secador deshumidificador independientemente del % de GF. Consulte nuestra guía completa de secado del nailon.
7. Optimización coste-kg frente a rigidez-dólar
Precios EXW de mediados de 2026 para los grados estándar Juhai de GF PA6, y la resultante rigidez-dólar (módulo de tracción ÷ precio por kg): la métrica que realmente importa cuando se optimiza por coste:
| % de GF | Grado Juhai | Precio USD/kg | Módulo de tracción (MPa) | Rigidez/USD (MPa por $) |
|---|---|---|---|---|
| 0% | — | 1.80 | 2,700 | 1,500 |
| 15% | — | 1.65 | 4,500 | 2,727 |
| 20% | — | 1.60 | 6,000 | 3,750 |
| 30% Premium | PA6 BFE01 | 2.10 | 8,500 | 4,048 |
| 30% Optimizado en coste | PA6 BFE06 | 1.50 | 8,200 | 5,467 |
| 35% Optimizado en coste | PA6 GBA35 | 1.68 | 9,500 | 5,655 |
| 30% Grado alimentario | PA6 GBC30 | 2.45 | 8,400 | 3,429 |
| 50% Módulo alto | — | 2.55 | 13,000 | 5,098 |
El punto óptimo es el 30–35% de GF optimizado en coste : con esta carga, la rigidez-dólar alcanza su máximo alrededor de 5.400–5.700 MPa por USD. Por encima del 35%, paga por el vidrio (y por la pérdida de rendimiento del compounding) más rápido de lo que crece la rigidez. El grado del 50% solo tiene sentido cuando necesita el número de módulo absoluto (13 GPa) para una especificación, no cuando está optimizando el coste.
8. Referencia de selección por aplicación
| Aplicación | % de GF recomendado | Por qué |
|---|---|---|
| Carcasa interior cosmética | 0–5% | Prioridad al acabado superficial |
| Clip / encaje a presión de carga ligera | 15–20% | Necesita flexibilidad + ligera rigidez |
| Carcasa de herramienta manual | 20–30% | Equilibrio impacto + rigidez + superficie |
| Soporte estructural (general) | 30% | Caballo de batalla de la industria, optimizado en coste |
| Soporte que sustituye a PA66 GF30 | 35% | Igualar las propiedades de PA66 al coste del PA6 |
| Componente de contacto alimentario | 30% FDA | Utilizar compound alimentario GBC30 |
| Estructural de alto creep (120°C+) | 30–5% (o ETF02) | Considere el copolímero para retención térmica |
| Pieza de rigidez máxima (sustitución de metal) | ||
| 45–50% | Solo cuando el módulo de 13 GPa es obligatorio |
9. Lista de comprobación de decisión en 30 segundos
| • ¿Necesita una superficie clase-A / cosmética? | SÍ — 0–30% de GF · NO — |
|---|---|
| • ¿Temperatura continua > 140°C? | SÍ — PA66 o copolímero ETF02 (no más GF) · NO — |
| • ¿Es la pieza una placa plana / puerta propensa al alabeo? | SÍ — limite al 30% de GF, corrija el alabeo con compuerta + temp. molde · NO — |
| • ¿Está sustituyendo PA66 GF30 para ahorrar coste? | SÍ — 35% de GF PA6 (GBA35) · NO — |
| • ¿El módulo absoluto es > 11 GPa en el plano? | SÍ — 45–50% de GF · NO — |
| • Elección por defecto | 30% de GF optimizado en coste (BFE06): mejor rigidez-dólar |
10. Preguntas frecuentes
11. Resumen y próximos pasos
En una frase: Para el 80% de las aplicaciones estructurales, el PA6 con 30% de GF optimizado en coste (BFE06) ofrece la mejor rigidez-dólar; salte al 35% de GF (GBA35) solo cuando sustituya PA66 GF30; limite al 30% de GF para piezas planas o cosméticas; supere el 35% solo cuando su plano requiera absolutamente >11 GPa de módulo. Valide siempre el grado con una muestra de 25 kg y un ensayo de moldeo de cavidad única antes de comprometerse con el volumen.
¿No está seguro de qué % de GF es adecuado para su pieza?
Envíenos el plano de su pieza, las propiedades mecánicas objetivo, la temperatura de trabajo y el volumen anual: nuestros ingenieros de R&D recomendarán la carga de GF y el grado óptimos, con los valores de ensayo esperados y una muestra de 25 kg en 3–5 días laborables.
Obtener una recomendación de grado →