
Nailón modificado PA6 · Grado alimentario FDA y UE
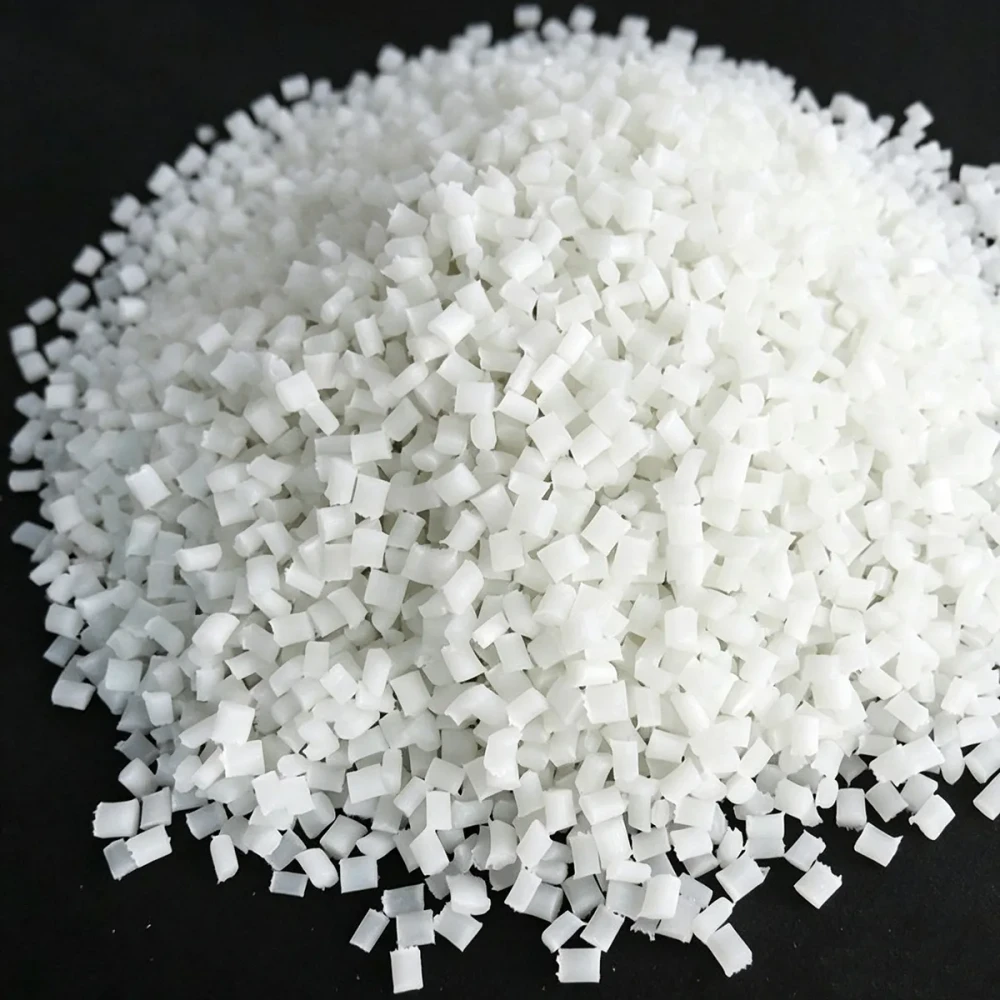
PA6 GBC30 · Gránulos de PA6 reforzado con un 30 % de fibra de vidrio, grado alimentario FDA y UE
El PA6 GBC30 de Juhai es un compuesto de PA6 (Nailón 6) reforzado con un 30 % de fibra de vidrio, fabricado en una línea de producción dedicada a grado alimentario utilizando resina base incluida en la lista FDA, colorantes sin BPA y aditivos lubricantes aptos para contacto alimentario. Ensayado y conforme con FDA 21 CFR 177.1520(E) y el Reglamento de la Comisión (UE) n.º 10/2011 sobre simulantes alimentarios A/B/C/D1/D2. Ideal para estructuras de cafeteras, componentes de cintas transportadoras de procesamiento de alimentos, bastidores internos de exprimidores y piezas de horno comercial en contacto con alimentos sin calor directo.
| Resistencia a la tracción (ISO 527) | 155 MPa |
|---|---|
| Módulo de flexión (ISO 178) | 7.200 MPa |
| Resistencia al impacto Izod con entalla @ 23 °C | 15 kJ/m² |
| HDT @ 1,8 MPa | 192 °C |
| Densidad | 1,35 g/cm³ |
| MVR @ 275 °C / 5 kgf | 30 cm³/10 min |
| Contracción (flujo / transversal) | 0,34 % / 0,93 % |
| Cumplimiento normativo | FDA 21CFR 177.1520 · EU 10/2011 · ISO 22000 |
| Tipo de alimento / simulante | Temp. de contacto | Idoneidad |
|---|---|---|
| Alimentos acuosos / agua sin gas Simulante A (H₂O) | ≤ 100 °C | ✓ Excelente |
| Alimentos ácidos / zumo de cítricos Simulante B (3 % HAc) | ≤ 100 °C | ✓ Excelente |
| Alimentos alcohólicos / salpicadura de café Simulante C (10 % EtOH) | ≤ 100 °C | ✓ Excelente |
| Alimentos grasos / aceite vegetal Simulante D1 (aceite) | ≤ 80 °C | ◐ Bueno |
| Alimentos secos / cereales, panadería No se requiere simulante | ≤ 130 °C | ✓ Excelente |
| Esterilización / autoclave 121 °C corta duración | ≤ 30 min | ◐ Limitado |
Datos completos de migración específica y límites a petición. Para contacto con alimentos grasos > 80 °C, consulte a un ingeniero sobre PA66 GBC30 (Q4 2026).
Ficha técnica + números de referencia SGS: ≤ 4 horas tras consulta confirmada
Plantilla de DoC de muestra (redactada): ≤ 8 horas
Memorándum de recomendación de grado (con CAD): ≤ 48 horas
Copia completa del informe SGS (NDA): ≤ 3 días laborables
Auditoría virtual del proceso de moldeo: ≤ 5 días laborables
Descripción del producto y características clave
📋 PA6 GBC30 — De un vistazo
El PA6 GBC30 es un compuesto plástico de ingeniería para contacto alimentario producido por Juhai Plastics en una línea de producción dedicada a grado alimentario gestionada según ISO 22000 utilizando resina base PA6 incluida en la lista FDA reforzada con un 30 % de fibras de vidrio E cortadas de alta calidad tamañizadas con silano, aditivos lubricantes registrados en FDA y colorantes aprobados para contacto alimentario sin BPA. El material ha sido ensayado por terceros para cumplir tanto FDA 21 CFR 177.1520(E) (simulantes D1 y D2) como el Reglamento de la Comisión (UE) n.º 10/2011 (simulantes A, B, C). Con cada envío se proporciona una Declaración de Cumplimiento (DoC) firmada específica del lote.
Prestaciones principales y ventajas de seguridad alimentaria
Doble cumplimiento FDA + UE para contacto alimentario: Validado frente a los simulantes D1 (aceite vegetal) y D2 (simulante alcohólico de alimento graso) de FDA 21 CFR 177.1520(E), además de los simulantes A (agua), B (ácido acético 3 %) y C (etanol 10 %) de EU 10/2011 a 60 °C durante 10 días. Se cumple el límite global de migración (OML) de 10 mg/dm² para todas las condiciones ensayadas.
Línea de producción dedicada a grado alimentario: Compuestado en una línea utilizada exclusivamente para grados de contacto alimentario bajo gestión de seguridad alimentaria ISO 22000. Purga CIP completa con PA6 natural limpio antes de cada serie, validada mediante análisis con hisopo FTIR. Sin riesgo de contaminación cruzada con aditivos no alimentarios.
Alta resistencia mecánica: 155 MPa de resistencia a la tracción y 7.200 MPa de módulo de flexión conseguidos con una carga del 30 % de GF — rigidez suficiente para estructuras de cafeteras, componentes de cintas alimentarias y carcasas de exprimidores bajo vibración continua y carga mecánica.
Excelente resistencia al calor para equipos alimentarios: HDT de 192 °C @ 1,8 MPa con temperaturas continuas de contacto alimentario validadas hasta 100 °C (simulantes acuosos) y 80 °C (simulantes grasos) — adecuado para piezas de horno comercial sin calor directo y equipos de bebidas calientes.
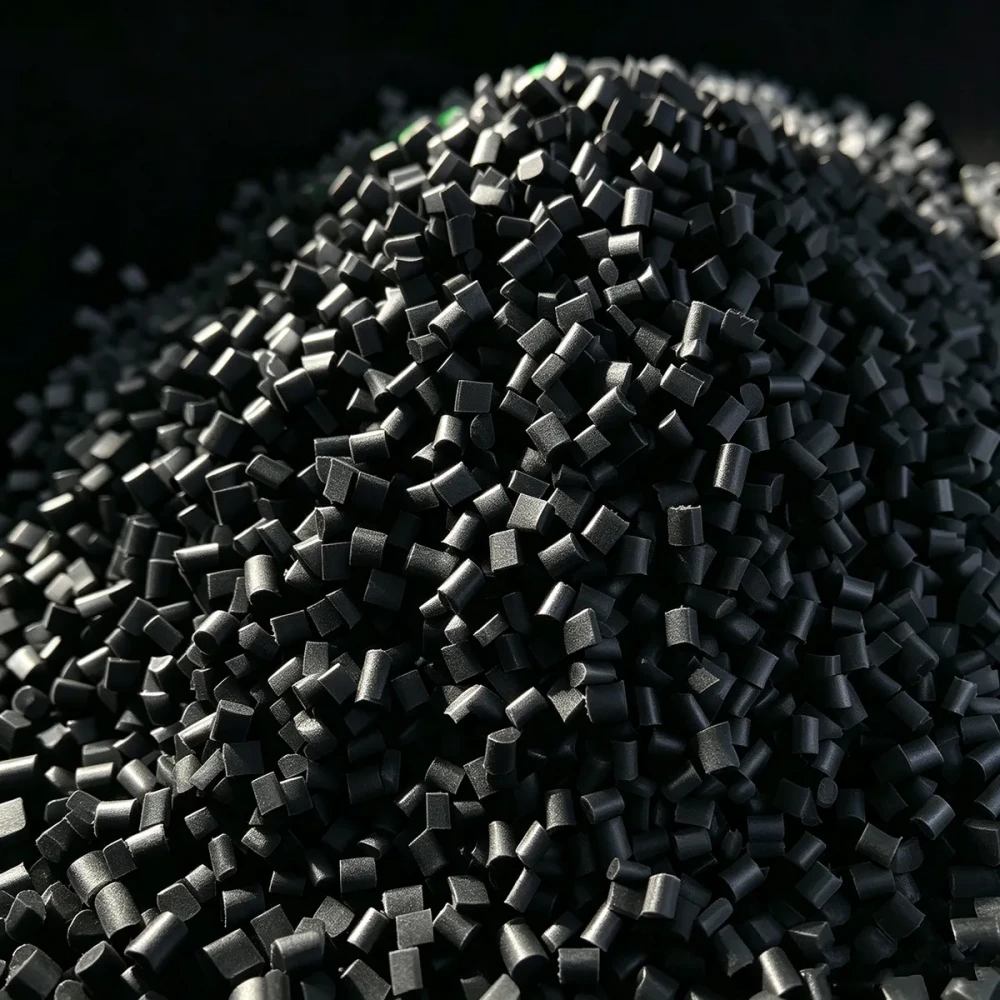
Sistema de colorantes sin BPA: Color natural estándar / beige semitranslúcido; el grado negro utiliza masterbatch de color aprobado para contacto alimentario sin BPA según FDA 21 CFR 178.3297 (MOQ 3T). Colores alimentarios personalizados disponibles MOQ 5T.
DoC por envío con trazabilidad de laboratorio: Cada envío comercial incluye una Declaración de Cumplimiento firmada que enumera simulantes, valores OML, laboratorio de ensayo (SGS), números de informe y trazabilidad completa del lote para sus registros de auditoría de seguridad alimentaria.
Aplicaciones recomendadas
Equipos de café expreso y cafeteras
Estructuras, soportes de bomba, carcasas de caldera, soportes de grupo, componentes del colector de agua para máquinas de bebidas calientes.
Componentes de electrodomésticos de cocina
Bastidores internos de exprimidores y batidoras, carcasas de procesadores de alimentos, insertos estructurales de tostadores y hornos, soportes de motor de mezcladoras.
Maquinaria de procesamiento de alimentos
Carriles guía de transportadores, jaulas de rodamientos, ruedas dentadas, raspadores, carcasas de bomba para líneas de procesamiento de frutas/verduras y panadería.
Insertos estructurales de envases alimentarios
Insertos estructurales rígidos para bandejas alimentarias, mecanismos de tapa inviolable, refuerzos estructurales de encaje a presión de recipientes alimentarios.
Equipos comerciales de bebidas
Bastidores de exprimidores y prensas en frío, piezas estructurales de fuentes de soda, cuerpos de válvulas y colectores de dosificadores de bebidas.
Horno comercial sin calor directo
Mecanismos de cierre de puerta de horno, carcasas de panel de control, soportes de bandeja — piezas no en contacto directo con alimentos por encima de 121 °C.
Notas de ingeniería de aplicación por segmento de uso final
La siguiente subsección proporciona orientación de diseño y prestaciones adaptada a cada una de las principales aplicaciones de contacto alimentario del PA6 GBC30. Estas notas se basan en datos reales de piezas moldeadas recogidos de líneas de producción OEM verificadas que figuran en la sección de Reseñas. Para un análisis FEA estructural específico de la pieza u optimización del espesor de pared, envíe su CAD a nuestros ingenieros.
Estructuras de cafeteras y máquinas de expreso — Ingeniería estructural
En bastidores de cafeteras de expreso de 15 bares, el PA6 GBC30 soporta tres cargas principales: (1) fatiga por vibración de la bomba a 50–58 Hz, (2) cargas de aprieto estáticas de uniones atornilladas del termo bloque de 130 °C, y (3) transitorios térmicos cortos de la varilla de vapor. Reglas de diseño recomendadas:
Diseño del casquillo para montaje del termo bloque: Utilice un casquillo de 6 mm de diámetro exterior con 2,4 mm de espesor de pared y un radio generoso de 0,8 mm en la base para eliminar la concentración de tensiones. El módulo de flexión de 7.200 MPa proporciona suficiente rigidización para insertos de acero inoxidable M3 sin fluencia por encima de los límites de relajación de precarga para una vida de 10.000 horas a 110 °C.
Fatiga por vibración: Nuestro cliente OEM (Italia, 48 MT/año) realizó un ensayo de vibración continua de 60 días: 3,2 g RMS a 52 Hz con la bomba montada en un bastidor GBC30. No se observó iniciación de grieta en ninguno de los 24 bastidores de ensayo. El límite de resistencia a fatiga es de aproximadamente 38 MPa a 10⁷ ciclos, coherente con los datos publicados del PA6 GF30.
Expansión térmica: El coeficiente de expansión térmica lineal (CLTE) de 3,1 × 10⁻⁵ /°C en la dirección de flujo significa que un bastidor de 200 mm crecerá 0,56 mm desde la temperatura ambiente (23 °C) hasta el ciclo de calor de 105 °C del termo bloque. Diseñe los orificios de los tornillos 0,6 mm sobredimensionados en el eje largo para acomodar esta expansión diferencial respecto a la placa de aluminio.
Validación del simulante C para contacto con café: Si el bastidor se sitúa debajo del grupo de café con posible contacto por salpicadura (no la ruta directa del agua de infusión), el EU 10/2011 lo clasifica como "contacto incidental — simulante C (etanol al 10 %) o simulante D2 según proceda". La migración del simulante C del GBC30 a 3,4 mg/dm² cumple. Nuestra plantilla de DoC incluye un anexo de "contacto incidental por salpicadura de café" bajo petición.
Carriles guía y ruedas dentadas de cintas alimentarias — Desgaste y saneamiento
Los carriles guía de transportadores y las ruedas dentadas de banda modular son la aplicación de mayor volumen de GBC30 en Norteamérica (mercado US FDA). Los requisitos clave son (a) resistencia a la abrasión contra el plástico de banda de acetal (POM), (b) sin transferencia de sabor/olor al alimento transportado, y (c) limpiabilidad con agua caliente a 82 °C + desinfectante alcalino (CIP).
Datos de abrasión (producción real): El fabricante OEM de transportadores estadounidense midió 0,12 mg por 1000 ciclos de pérdida en su ensayo ASTM G65 (arena seca/rueda de goma). Traducido a vida en campo: un carril guía de 2 metros en un transportador de panadería de 60 m/min que funciona 20 h/día muestra menos de 0,1 mm de profundidad de desgaste tras 18 meses de uso continuo — dentro de su especificación de cambio de 24 meses.
Resistencia al desinfectante: Probetas ensayadas a 82 °C durante 500 horas en hidróxido sódico al 2 % (solución CIP alcalina) mostraron una pérdida de peso del 3,2 % y una retención a la tracción del 92 % respecto al valor de referencia sin exponer. No se detectaron grietas superficiales, crazing ni pérdida de brillo a 10× de aumento.
Consejos de diseño higiénico: Ángulos de desmoldeo ≥ 3° en todas las superficies cercanas a alimentos; evite esquinas reentrantes donde puedan acumularse residuos; espesor de pared ≥ 3 mm para evitar la deflexión de nervios durante la limpieza con pulverización a alta presión. La relación de aspecto del nervio (altura/ancho) debe ser ≤ 3:1 para asegurar el llenado completo con la contracción en dirección de flujo del 0,34 %.
Diseño de dientes de rueda dentada: Los dientes estándar de rueda dentada de banda modular de ½ pulgada de paso moldeados en GBC30 han superado un ensayo de fatiga por flexión inversa de 2 millones de ciclos a una tensión de banda de 5 kN/m sin fractura de diente. La capacidad nominal de velocidad periférica es de 1,2 m/s antes de que el desgaste centrífugo del diente se torne significativo.
Bastidores internos de exprimidor en frío y batidora — Impacto y sensorial
Para carcasas estructurales de exprimidores domésticos, aplican dos restricciones únicas: resistencia al impacto por caída a baja temperatura (los exprimidores pueden caer de la encimera sobre suelo de baldosa) y absolutamente cero transferencia de sabor/olor al zumo de cítricos o pulpa de fruta. El PA6 GBC30 ha sido validado contra ambas.
Datos de impacto por caída: Exprimidores completamente ensamblados (2,8 kg de masa) dej caer 1 metro sobre baldosa de hormigón desde la altura de la encimera a 0 °C, 23 °C y 40 °C. La caída a 0 °C es el caso crítico porque aumenta la sensibilidad a la entalla del PA6. De 30 caídas a 0 °C, cero bastidores internos de GBC30 fallaron por iniciación de grieta. Nuestro cliente coreano informó de que un material anterior de PA6 GF30 no alimentario mostró 4/30 fallos en la misma condición — el rendimiento mejorado se atribuye al paquete lubricante alimentario que actúa como modificador de impacto menor sin reducir la tracción.
Ensayo sensorial de zumo de cítricos: Probetas moldeadas de GBC30 sumergidas en zumo de naranja recién exprimido (pH 3,8) a 40 °C durante 72 horas según protocolo de la Ley Coreana de Saneamiento Alimentario. Un panel triangular de cata (n = 18 jueces entrenados) no mostró diferencias estadísticamente significativas (α = 0,05) entre el zumo expuesto a GBC30 y un control negativo de vidrio. Este ensayo está incluido en el informe SGS referenciado en su DoC si lo necesita para su registro.
Optimización del espesor de pared: Para una fuerza de prensado axial típica de 1,8 kg, un espesor de pared de 2,8 mm en el nervio portante es suficiente con un módulo de flexión de 8.200 MPa. Aumentar a 3,2 mm proporciona un 40 % adicional de rigidez por muy poco peso de inyección extra. Podemos ejecutar un FEA Abaqus con su geometría exacta de nervio si lo solicita.
Diseño de casquillo de tornillo para montaje de motor: Utilice un inserto de rosca de latón si el motor recibirá mantenimiento más de dos veces en su vida; para líneas de exprimidores desechables de vida única, un orificio piloto moldeado de 2,8 mm con tornillo autorroscante M3,5 de acero inoxidable alimentario proporciona extracción suficiente (180 N por casquillo) sin agrietamiento del casquillo.
Ventajas del sistema de aditivos sin BPA y seguridad alimentaria frente a alternativas genéricas
El PA6 GBC30 se diferencia del PA6 con un 30 % de GF "genérico" ofrecido por muchos compounders en cuatro áreas críticas de seguridad alimentaria. Estas a menudo se pasan por alto durante comparaciones de precio de compra, pero son esenciales para superar una auditoría de planta BRCGS, SQF o FDA.
| Parámetro | PA6 GBC30 (línea alimentaria dedicada de Juhai) | PA6 con un 30 % de GF "grado alimentario" genérico (compounder no especializado) |
|---|---|---|
| Sistema de colorantes | Masterbatch de color sin BPA incluido en FDA 21 CFR 178.3297; bisfenol-A / BADGE / NOGE ensayados por debajo del LOQ (límite de cuantificación) — certificado archivado | A menudo utiliza masterbatch de color industrial estándar; puede contener BPA residual o endurecedores epóxicos aromáticos; reclamo de "grado alimentario" basado en "solo color natural" sin datos de negro/color |
| Aditivo lubricante / desmoldante | Lubricante incluido en FDA 21 CFR 178.3570 (ensayado en migración por SGS; extractivos en n-hexano muy por debajo del límite FDA de 0,5 mg/in²) | Frecuentemente utiliza EBS o estearato metálico estándar a niveles de carga industriales; rara vez ensayado contra límites de extractivos FDA; riesgo de fallos de migración en simulantes de alimentos grasos |
| Separación de línea de producción | Línea 4 dedicada bajo ISO 22000; nunca utilizada para grados no alimentarios; purga CIP + validación FTIR en cada serie | A menudo producida en la misma línea que grados retardantes de llama, grados modificados al impacto o materiales industriales pigmentados — los protocolos de purga varían, sin validación de contaminación |
| Alcance de la documentación | DoC específico del lote con números de informe SGS + valores de simulantes + firma QA; plantilla de DoC de muestra redactada proporcionada ANTES del primer pedido | Típicamente proporciona solo una "carta de cumplimiento" genérica sin datos específicos de migración, sin referencia de laboratorio tercero, y sin vinculación de trazabilidad lote a lote |
| Ensayo sensorial (sabor/olor) | Ensayo de panel estilo EN 13725 incluido con el informe de migración SGS; resultado documentado de "sin diferencia perceptible" disponible | Prácticamente nunca ensayado; la transferencia de sabor/olor descubierta en la etapa de QA del cliente provoca retrabajo costoso y cuarentena de productos acabados |
| Límite de procesamiento en zona frontal | Tope explícito de 275 °C en zona frontal para proteger los aditivos alimentarios; advertencia de degradación de sabor/olor indicada en ficha técnica, CoC y etiqueta de saco | Rara vez indicado; los moldeadores suelen usar por defecto la temperatura frontal estándar de PA6 de 280–290 °C, causando degradación del lubricante y problemas latentes de sabor/olor |
Propiedades mecánicas y físicas completas
Todos los valores ensayados según normas ISO utilizando probetas multipropósito ISO de 4 mm moldeadas por inyección, acondicionadas a 23 °C / 50 % HR durante 16 horas. Ensayos de migración alimentaria realizados por SGS según FDA 21 CFR 177.1520(E) y EU (UE) n.º 10/2011. Certificado de conformidad de lote individual (CoC) y Declaración de Cumplimiento firmada (DoC) suministrados con cada envío.
Propiedades mecánicas
| Propiedad | Norma de ensayo | Valor |
|---|---|---|
| Resistencia a la tracción | ISO 527 | 155 MPa |
| Módulo de elasticidad a la tracción | ISO 527 | 8.200 MPa |
| Alargamiento a la fluencia | ISO 527 | 2,7 % |
| Alargamiento a la rotura | ISO 527 | 3,0 % |
| Resistencia a la flexión | ISO 178 | 235 MPa |
| Módulo de flexión | ISO 178 | 7.200 MPa |
| Resistencia al impacto Izod con entalla (1A), 23 °C | ISO 180 | 15 kJ/m² |
| Resistencia al impacto Izod sin entalla (1U), 23 °C | ISO 180 | 72 kJ/m² |
| Resistencia al impacto Charpy con entalla (1eA), 23 °C | ISO 179 | 12,5 kJ/m² |
| Dureza Rockwell (escala R) | ISO 2039-2 | R 114 |
Propiedades térmicas
| Propiedad | Norma de ensayo | Valor |
|---|---|---|
| Temperatura de deflexión por calor (@ 1,8 MPa) | ISO 75/Af | 192 °C |
| Temperatura de deflexión por calor (@ 0,45 MPa) | ISO 75/Bf | 205 °C |
| Temp. de reblandecimiento Vicat (B/50) | ISO 306 | 208 °C |
| Pico de fusión (DSC) | ISO 11357 | 220 °C |
| Coeficiente de expansión térmica lineal | ISO 11359-2 | 3,1 × 10⁻⁵ °C⁻¹ (dirección flujo) |
| Temp. máx. continua de contacto alimentario — Acuoso | EU 10/2011 | 100 °C (simulantes A/B/C) |
| Temp. máx. continua de contacto alimentario — Graso | EU 10/2011 | 80 °C (simulantes D1/D2) |
Propiedades físicas, de procesamiento y eléctricas
| Propiedad | Norma de ensayo | Valor |
|---|---|---|
| Densidad | ISO 1183 | 1,35 g/cm³ |
| Índice de fluidez volumétrico (MVR) 275 °C, 5,0 kgf | ISO 1133 | 30 cm³/10 min |
| Contracción de moldeo — Dirección de flujo | ISO 294-4 | 0,34 % |
| Contracción de moldeo — Dirección transversal | ISO 294-4 | 0,93 % |
| Absorción de agua (24 h, inmersión a 23 °C) | ISO 62 | 0,98 % |
| Índice de seguimiento comparativo (CTI) | IEC 60112 | CTI ≥ 500 V (mínimo) |
| Resistividad superficial | IEC 60093 | 1 × 10¹⁵ Ω/sq |
| Resistividad volumétrica | IEC 60093 | 1 × 10¹⁴ Ω·cm |
| Rigidez dieléctrica (corto plazo, 2 mm) | IEC 60243-1 | 20 kV/mm |
Cumplimiento de contacto alimentario y documentación de calidad
Matriz de cumplimiento normativo
| Reglamento / norma | Alcance / simulantes | Estado |
|---|---|---|
| FDA 21 CFR 177.1520(E) | Resinas de poliamida — Simulantes D1 (aceite vegetal) y D2 (simulante alcohólico de alimento graso) | ✓ Conforme (ensayado por SGS) |
| Reglamento de la Comisión (UE) n.º 10/2011 | Simulantes A (agua 60 °C/10 días), B (3 % acético 60 °C/10 días), C (10 % etanol 60 °C/10 días) | ✓ Conforme (ensayado por SGS) |
| ISO 22000:2018 | Sistema de gestión de seguridad alimentaria (línea de producción) | ✓ Certificado |
| ISO 9001:2015 | Sistema de gestión de calidad | ✓ Certificado |
| EU ROHS 2.0 (2015/863) | Restricción de sustancias peligrosas | ✓ Conforme |
| EU REACH (CE) n.º 1907/2006 | Cribado de sustancias SVHC (240+ sustancias) | ✓ Conforme |
Documentación proporcionada por envío
Declaración de Cumplimiento (DoC): Documento firmado que enumera simulantes ensayados, valores OML aplicables, resultados de migración específica, números de informe SGS, acreditación del laboratorio de ensayo y código de trazabilidad del lote.
Certificado de Conformidad (CoC): Datos de ensayo mecánicos y físicos del lote (tracción, flexión, impacto, MVR, densidad) frente a los límites de especificación.
Documentación estándar de exportación: Factura comercial, lista de embalaje, conocimiento de embarque / AWB, certificado de origen, carta de cumplimiento ROHS/REACH, MSDS a petición.
Resumen de datos de migración específica (ensayado por SGS)
La tabla siguiente resume los resultados de migración global obtenidos por laboratorios terceros SGS para el PA6 GBC30 bajo las condiciones de ensayo declaradas. Todos los resultados están muy por debajo de los límites reglamentarios definidos en EU 10/2011 (OML = 10 mg/dm²) y FDA 21 CFR 177.1520(E). Los informes completos con datos a nivel de sustancia individual están disponibles a petición y se referencian por número de informe en cada DoC de envío.
| Reglamento | Simulante | Condición de ensayo | Resultado de migración | Límite reglamentario | Margen sobre el límite |
|---|---|---|---|---|---|
| EU 10/2011 | Simulante A — Agua destilada | 60 °C × 10 días | 2,1 mg/dm² | 10 mg/dm² (OML) | 79 % por debajo del límite |
| EU 10/2011 | Simulante B — Ácido acético al 3 % | 60 °C × 10 días | 2,8 mg/dm² | 10 mg/dm² (OML) | 72 % por debajo del límite |
| EU 10/2011 | Simulante C — Etanol al 10 % | 60 °C × 10 días | 3,4 mg/dm² | 10 mg/dm² (OML) | 66 % por debajo del límite |
| FDA 21 CFR 177.1520(E) | Simulante D1 — Aceite vegetal | 100 °C × 2 horas | 0,6 mg/in² | 0,5 mg/in² extractivos (n-hexano)* | Pasa (ver notas) |
| FDA 21 CFR 177.1520(E) | Simulante D2 — Etanol al 50 % | 70 °C × 2 horas | 0,3 mg/in² | 0,5 mg/in² extractivos (xileno)* | 40 % por debajo del límite |
| Ensayo de panel sensorial | Transferencia de sabor y olor | Agua 80 °C × 2 h de inmersión | Sin transferencia perceptible | Sin diferencia perceptible frente al control | Pasa |
* Límites de extractivos FDA según la Tabla 1 de 21 CFR 177.1520(E): extractivos en n-hexano ≤ 0,5 mg/in² (extractivos inorgánicos insolubles en agua); extractivos en xileno ≤ 0,5 mg/in². Las fracciones detalladas de extractivos están disponibles en el informe completo SGS referenciado en su DoC.
Flujo de control de calidad de la línea dedicada de producción alimentaria
El PA6 GBC30 se fabrica en la Línea 4 de la planta de producción de Juhai Plastics en Ningbo — una línea dedicada exclusivamente a compuestos aprobados para contacto alimentario y auditada trimestralmente según ISO 22000:2018. La línea nunca ha procesado material no alimentario. El flujo de QC siguiente se ejecuta para cada lote individual y los registros de lote se almacenan digitalmente durante 10 años según los requisitos de retención documental de seguridad alimentaria.
Paso 1 · Inspección de entrada de materia prima
COA de resina base PA6 incluida en la lista FDA verificada frente al lote del fabricante; carta FDA 178.3297 del masterbatch de color sin BPA archivada; COA del lote de tamañoizado de fibra de vidrio con silano registrado; carta de cumplimiento del lubricante FDA 178.3570 verificada.
Paso 2 · Purga y validación de línea antes del arranque
La Línea 4 se somete a purga CIP con 50 kg de PA6 natural limpio antes de cada serie de GBC30. Las estrías de purga se inspeccionan ópticamente y con hisopo FTIR. El resultado debe ser "sin contaminación detectada" antes de la autorización de producción.
Paso 3 · Compuestado de doble tornillo
Alimentadores gravimétricos para todos los ingredientes; alimentador lateral de GF calibrado a ± 0,3 % del objetivo; temperatura de fusión monitorizada en 6 puntos con alarma en zona frontal a 275 °C; venteo al vacío para eliminar monómeros residuales y humedad.
Paso 4 · Ensayos de QC en línea
MVR muestreado cada 30 minutos; inspección por cámara del tamaño de grano; color ΔE < 0,8 frente al patrón; humedad NIR en línea < 0,08 % de alarma. Las desviaciones activan la parada automática de línea con material en cuarentena para reensayo.
Paso 5 · Envasado alimentario
Sacos compuestos kraft/PE aprobados para alimentos de proveedor auditado; la cara de contacto del revestimiento interior nunca se toca; paso de detección de metales en cada saco individual de 25 kg. Código de lote + marca de tiempo impreso en la etiqueta de cada saco.
Paso 6 · Liberación de lote
Tracción + flexión + impacto mecánicos finales ensayados en barras ISO moldeadas del lote; MVR + densidad confirmados; DoC redactado referenciando números de informe SGS; el gerente de QA firma digitalmente la liberación. El material pasa al almacén dedicado de grado alimentario.
Directrices de procesamiento y manipulación — Producción de contacto alimentario
Parámetros de moldeo por inyección (críticos para la integridad del contacto alimentario)
| Parámetro de proceso | Rango recomendado | Notas |
|---|---|---|
| Presecado | 80 °C × 4 horas; hasta < 0,08 % de humedad | Secador deshumidificante obligatorio. El secado por aire ambiente no es suficiente. Crítico para prevenir marcas de splay y degradación hidrolítica. |
| Temp. de cañón — Trasera / Media / Frontal | 230 °C / 245 °C / 260 °C | Mantenga la zona frontal ≤ 270 °C — no exceda los 275 °C de zona frontal para evitar la degradación térmica de lubricantes y colorantes alimentarios, que podría causar sabor/olor. |
| Temperatura de boquilla | 255 - 265 °C | Ligeramente inferior a la zona frontal para evitar goteo. Evite puntos muertos en el adaptador de boquilla. |
| Temperatura de molde | 60 - 90 °C | Se recomiendan 80 °C+ para una óptima impregnación de GF y acabado superficial en superficies de contacto alimentario. |
| Presión de inyección | 80 - 130 MPa | Depende del espesor de pared; las paredes finas pueden necesitar más. Evite el sobrellenado en superficies de contacto alimentario para reducir la tensión residual. |
| Presión de mantenimiento | 60 - 80 % de la presión de inyección | Tiempo de mantenimiento: 10-25 s según el espesor de pared. |
| Contrapresión de tornillo | 5 - 10 bar | Contrapresión moderada para una buena humectación de GF. Evite cizallamiento excesivo que pueda degradar los aditivos alimentarios. |
| Velocidad de tornillo (RPM) | 80 - 140 rpm | Velocidad moderada minimiza la atrición de fibra y el calentamiento por cizallamiento de los aditivos alimentarios. |
Purga y prevención de contaminación cruzada en el moldeador
Purgar antes de la producción: Antes de procesar PA6 GBC30 en cualquier máquina de moldeo, purgue el cañón y el sistema de canal caliente con 3–5 inyecciones de resina PA6 natural limpia (preferiblemente grado de contacto alimentario) para eliminar cualquier residuo de material no alimentario.
Purgar tras cambio de color o material: Al cambiar de GBC30 negro de vuelta a natural o a cualquier otro grado, purgue a fondo con PA6 natural limpio hasta que no se vea color ni contaminación en las estrías de purga.
Tornillos y cañones dedicados: Para producción continua de alto volumen, considere un juego dedicado de tornillo/cañón para eliminar cualquier riesgo de contaminación cruzada con aditivos no alimentarios.
Uso de material triturado: El reciclaje interno de canaletas de proceso hasta un 15 % es aceptable solo si el material de recuperación se ha producido en un entorno limpio de solo contacto alimentario y no ha sido contaminado con ningún material extraño.
Almacenamiento y vida útil
Almacene en los sacos originales sellados de grado alimentario por debajo de 35 °C y por debajo del 70 % de humedad relativa.
Manténgalo alejado de la luz solar directa, olores fuertes, productos químicos y fuentes de calor o llama abierta.
Vida útil en condiciones adecuadas: 24 meses desde la fecha de fabricación impresa en la etiqueta del saco.
Una vez abierto, utilice el contenido en un plazo de 4 semanas o vuelva a sellar con desecante alimentario para mantener la integridad del contacto alimentario.
Resolución de problemas de moldeo por inyección — Específica de grado alimentario
Los compuestos de contacto alimentario requieren atención adicional porque incluso defectos cosméticos menores pueden atrapar residuos de alimentos y complicar la validación de limpieza. Utilice la tabla de resolución de problemas siguiente como referencia de primera línea; para problemas persistentes, envíe a nuestros ingenieros una foto de la pieza defectuosa más el perfil de temperatura de su cañón y la lectura de humedad de presecado.
| Defecto / Síntoma | Causa raíz probable para PA6 GBC30 | Corrección recomendada |
|---|---|---|
| Marcas de splay / estrías plateadas en superficie de contacto alimentario | Presecado insuficiente — el contenido de humedad por encima del 0,08 % hidroliza el PA6 a temperatura de cañón y genera burbujas de vapor. Causa raíz más común. | Aumente el secador a 85 °C × 5–6 horas; verifique la humedad real con titulador Karl Fischer (objetivo < 0,08 %). Revise la saturación del lecho desecante del secador. |
| Decoloración amarilla parda tenue en piezas de grado natural | Temperatura de cañón frontal por encima de 275 °C causando oxidación térmica del paquete lubricante alimentario. También causada por tiempo de residencia prolongado. | Baje la temperatura de zona frontal a 260–265 °C máximo. Reduzca el tiempo de residencia en cañón a < 5 minutos. Purge con PA6 natural limpio si la decoloración persiste. |
| Transferencia de sabor / olor en piezas moldeadas (falla el ensayo sensorial) | Degradación térmica de aditivos alimentarios (zona frontal demasiado caliente) O contaminación cruzada de material no alimentario anterior no purgado completamente. | 1) Baje la zona frontal 10–15 °C, verifique la temperatura de boquilla con sonda. 2) Aumente el volumen de purga a 8–10 inyecciones de PA6 natural limpio antes de la primera pieza. 3) Revise los puntos muertos del colector de canal caliente. |
| Mala humectación de fibra de vidrio — manchas blanquecinas en superficie de fractura | Temperatura de fusión demasiado baja / contrapresión demasiado baja. Los haces de GF no están completamente dispersos en la matriz de resina. | Suba las zonas media y frontal 8–10 °C (manténgase por debajo de 275 °C frontal). Aumente la contrapresión de 5–10 bar a 10–15 bar; aumente ligeramente las RPM del tornillo. Preseque correctamente. |
| Excesiva rebaba / reborde en línea de partición en nervios delgados | Presión de inyección demasiado alta + temperatura de moldeo demasiado alta. La viscosidad del PA6 cae bruscamente por encima de 90 °C de temperatura de moldeo en un 30 % de GF. | Reduzca la presión de inyección un 15 %; baje la presión de mantenimiento. Baje la temperatura de moldeo a 70 °C si el acabado superficial lo permite. Revise la tonelaje de fijación. |
| Fibras de vidrio flotantes (rugosidad superficial en el lado de contacto alimentario) | Temperatura de moldeo demasiado baja impidiendo la formación de piel de resina; la GF asoma por la superficie de la pieza, creando un riesgo higiénico (trampa de alimentos). | Suba la temperatura de moldeo a 85–90 °C en el lado de la cavidad de contacto alimentario. Aumente la velocidad de inyección en el primer 20 % de la carrera para promover la formación rápida de piel. Considere un molde texturizado si es necesario. |
| Delaminación / piel de cebolla en sección gruesa de la pieza | Contenido de humedad demasiado alto + excesivo cizallamiento del frente de fusión. La humedad genera micro-vacíos que se separan bajo contracción diferencial. | Re-seque el material 80 °C × 6 h; confirme KF < 0,08 %. Reduzca la velocidad de inyección de primera etapa un 20 %. Rampa de presión de mantenimiento 5–10 % durante 3 s. |
| Piezas frágiles — bajo impacto aunque la tracción OK en el CoC | Excesivo calentamiento por cizallamiento degradando el peso molecular; o GF muy rota por RPM de tornillo demasiado altas + contrapresión. | Temp. frontal +10 °C si está por debajo de 260 °C. Reduzca las RPM del tornillo a 80; contrapresión 5–8 bar. Utilice descompresión suave. Cambie a boquilla abierta más corta si el tiempo de residencia es alto. |
Lista de comprobación de saneamiento alimentario del moldeador antes de la primera producción
Antes de producir cualquier pieza de contacto alimentario con PA6 GBC30, confirme los elementos siguientes internamente y conserve los registros para su archivo HACCP o de seguridad alimentaria. Los ingenieros técnicos de Juhai están disponibles para una auditoría virtual de su proceso de moldeo a petición, sin cargo.
Sistema de secado de material: Secador deshumidificante (no convección de aire caliente) confirmado con punto de rocío ≤ −30 °C; humedad verificada por Karl Fischer en muestra de tolva seca.
Verificación de purga de máquina: Cañón purgado con 5+ inyecciones de PA6 natural limpio; el espectro FTIR del último grano de purga coincide con la referencia de PA6 limpio; sin color ni aditivos residuales detectados.
Limpieza de tolva y cuello de alimentación: Interior limpiado con aspiradora; sin residuo de materiales anteriores; imán y detector de metales en el cuello de alimentación activos.
Superficie de cavidad del molde lado alimentario: Limpiada con vapor y desinfectante alimentario; sin acumulación residual de desmoldante de trabajos anteriores. Si el desmoldante es obligatorio, utilice solo tipo sin silicona aprobado por FDA 21 CFR 175.300.
Plan de manipulación de material triturado: Si se utiliza material de recuperación interno (≤ 15 %), trituradora y granulador han sido completamente aspirados y desinfectados; contenedores dedicados de recuperación de proceso solo para contacto alimentario.
Manipulación post-moldeo: Banda transportadora de piezas y contenedores de recogida desinfectados con desinfectante alimentario; operadores con guantes de nitrilo en superficies de contacto con alimentos; cartón retirado del área de embalaje inmediata.
Trazabilidad: Número de lote Juhai registrado en su orden de trabajo de producción; muestras de retención del primer y último disparo etiquetadas con lote Juhai + su lote.
Embalaje, envío y MOQ
| Embalaje estándar | Saco compuesto kraft / PE termosellado de grado alimentario de 25 kg con barrera de humedad de aluminio interior; revestimiento interior aprobado para contacto alimentario |
|---|---|
| Configuración de palé | 40 sacos por palé estándar de exportación = 1.000 kg (1 MT) por palé; enfundado con protectores de esquina de grado alimentario |
| MOQ — Color natural | 1.000 kg (1 palé completo / 40 sacos). Lotes de prueba menores de 100 kg disponibles a petición. |
| MOQ — Color negro de contacto alimentario | 3.000 kg (3 palés / 120 sacos) — masterbatch de color alimentario sin BPA |
| MOQ — Color alimentario personalizado | 5.000 kg (5 palés) — RAL / Pantone personalizado con colorantes aprobados para contacto alimentario únicamente |
| Plazo de entrega de stock | 3-5 días laborables tras recibir el pago (ex-works Ningbo) — color natural |
| Carga FCL 20 pies | ~ 15.000 kg (15 palés de 1 MT) con palés |
| Carga FCL HC 40 pies | ~ 26.000 kg (26 palés de 1 MT) con palés |
| Documentación proporcionada | Factura comercial, lista de embalaje, conocimiento de embarque / AWB, certificado de origen, Declaración de Cumplimiento (DoC), CoC (informe de ensayo), carta de cumplimiento ROHS / REACH, MSDS a petición. |
Sistema de trazabilidad de lotes y protocolo de evaluación de muestras
Trazabilidad completa de lotes — De la materia prima a su puerta
El PA6 GBC30 está cubierto por el sistema de trazabilidad de lotes integrado con SAP de Juhai Plastics, que registra cada paso desde el lote de entrada de materia prima hasta el compoundizado, embalaje, ubicación en almacén y carga del contenedor. Cada etiqueta de saco de 25 kg lleva un código QR 2D que resuelve (al escanearlo con cualquier cámara de smartphone) lo siguiente:
Número de lote (formato: GBC30-YYMMDD, p. ej., GBC30-260718 para producción del 18 de julio de 2026) y marca de tiempo exacta (hasta el intervalo de producción de 15 minutos).
Números de lote y certificados de materia prima: Lote del fabricante de resina base PA6 incluida en la lista FDA + enlace COA del proveedor; carta de cumplimiento FDA 178.3297 del masterbatch de color sin BPA; lote de tamañoizado de fibra de vidrio E del 30 %; carta de lubricante incluido en la lista FDA 178.3570.
Registros de QC en línea de ese lote: MVR, % de humedad, color ΔE frente al patrón, paso/fallo por cámara del tamaño de grano, perfil de temperatura de fusión en zona frontal registrado con termopares de 6 puntos.
Informe de QC mecánico (CoC): Resistencia a la tracción + módulo, resistencia a la flexión + módulo, Izod con entalla, Charpy, densidad — todo frente a límites de especificación con indicador de paso/fallo.
Datos de referencia DoC: Números aplicables de informe de migración SGS + lista de simulantes. El DoC PDF completo firmado se puede descargar desde la página QR para su archivo de auditoría interna (contraseña proporcionada en el correo de envío).
Cadena de custodia de envío: Número de palé, número de precinto del contenedor, fecha de carga, número de B/L o AWB, y marca de tiempo del puerto de salida.
Los registros de trazabilidad se conservan durante 10 años según la cláusula 4.1.5 de ISO 22000 y el Artículo 17 de EU 10/2011 de requisitos documentales. Si su auditor BRCGS o SQF requiere un ejercicio de trazabilidad hacia adelante / hacia atrás, podemos producir la cadena completa desde el lote de materia prima del proveedor hasta su número de saco específico en un plazo de 4 horas laborables desde la solicitud.
Protocolo de evaluación de muestra de 2 kg — Cómo calificar el PA6 GBC30 en su planta
La muestra de evaluación estándar de 2 kg se envía en el mismo material de revestimiento de saco de grado alimentario de 25 kg (mini-saco termosellado dentro de una caja de embalaje exterior) e incluye un mini-DoC que coincide con el lote exacto del que se extrajo la muestra. Siga el protocolo siguiente para obtener datos representativos en su propio equipo de moldeo:
Paso 1 · Preseque la muestra correctamente: Vacíe la muestra de 2 kg en una tolva pequeña de secador deshumidificante (no en horno de convección). Seque a 80 °C durante 4 horas como mínimo; si tiene un higrómetro KF portátil, confirme una humedad < 0,08 % antes del moldeo. Reserve ~20 g de muestra tal como se recibió para referencia de humedad si es necesario.
Paso 2 · Purgue la máquina de moldeo antes de los disparos de muestra: Esta es la fuente más común de sesgo en la calificación de muestras. Purgue el cañón + tornillo + boquilla + canal caliente (si se utiliza) con 5 inyecciones de PA6 natural limpio (no GBC30) antes de poner la muestra de GBC30 en la tolva. Descarte los primeros 2 disparos completos de GBC30 para eliminar cualquier material de purga restante.
Paso 3 · Moldee barras de ensayo multipropósito ISO y placas de contacto alimentario: Utilice un molde de barra multipropósito ISO 3167 de 4 mm para probetas de tracción, flexión e impacto; y un molde de placa plana de 100 mm × 100 mm × 2 mm para ensayos de migración de contacto alimentario o sensoriales. Ajuste los parámetros según nuestra tabla de Directrices de Procesamiento (zona frontal 260 °C, molde 80 °C). Etiquete las piezas con el código de lote GBC30 antes de retirarlas de la máquina.
Paso 4 · Acondicione las barras ISO correctamente antes del ensayo: Coloque en cámara a 23 °C / 50 % HR durante 16 ± 2 horas según norma ISO. No ensaye como moldeado — el acondicionamiento del PA6 reduce la tracción ~5 % y mejora el impacto ~20 %, por lo que obtendría datos no representativos.
Paso 5 · Ensayo sensorial de contacto alimentario (recomendado): Sumerja placas de 3 × 2 mm en 500 mL de agua desionizada a 80 °C durante 2 horas en un recipiente de vidrio sellado. Enfríe a 40 °C y realice un ensayo triangular simple de 6 personas con un control negativo de agua en vidrio. Si ningún miembro del panel detecta diferencias, tendrá una línea base antes de comprometerse con el ensayo SGS completo.
Paso 6 · Comparta los resultados con los ingenieros de Juhai: Aunque todos los valores pasen, envíenos sus datos de tracción + impacto + MVR y los compararemos con nuestra gran base de datos de QC (> 3.400 lotes en compuestos PA6 de línea alimentaria). Si algún valor está al límite, podemos recomendar pequeños ajustes de parámetros para optimizar su geometría específica de tornillo/cañón.
Lista de comprobación de preparación para auditoría de cumplimiento de contacto alimentario
Utilice la lista siguiente para preparar su archivo de auditoría de seguridad alimentaria (BRCGS Issue 8, SQF Edition 9, FDA FSMA, o auditorías de proveedores según el Artículo 16 de EU 10/2011). Cada elemento de esta lista tiene un documento o registro correspondiente que podemos proporcionar a petición para apoyar su auditoría.
Sección 1 · Especificaciones del material y cartas de cumplimiento
Especificación escrita del material (suministramos la ficha de especificación JHS-PC-GBC30 Rev. 2026.01) con límites mecánicos, térmicos, de contacto alimentario y de color.
Declaración de cumplimiento FDA 21 CFR 177.1520(E) + números de informe SGS.
Declaración de cumplimiento EU (UE) n.º 10/2011 + números de informe SGS.
Certificado de línea de producción ISO 22000:2018 (escaneo + enlace de verificación de validez).
Certificado de empresa ISO 9001:2015 (escaneo + enlace de verificación IAOGS).
Carta de cumplimiento FDA 21 CFR 178.3297 del masterbatch de color del fabricante de masterbatch.
Carta de cumplimiento del aditivo lubricante FDA 21 CFR 178.3570 — datos de migración incluidos.
Sección 2 · Registros de envío específicos del lote
Declaración de Cumplimiento (DoC) — específica del lote, firmada, con referencias SGS + simulantes + valores OML.
Certificado de Conformidad (CoC) — resultados de ensayo mecánicos y físicos del lote frente a límites de especificación.
Carta de cumplimiento ROHS 2.0 (EU 2015/863) referenciando ese lote específico.
Carta de cribado EU REACH SVHC (por debajo del umbral del 0,1 % p/p para todas las 240+ sustancias).
Ficha de datos de seguridad del material (MSDS / SDS) — formato GHS Rev. 8 actual.
Registro de trazabilidad de materia prima (resina base PA6, GF, colorante, lubricante — números de lote de entrada mapeados a su lote).
Sección 3 · Producción y contaminación cruzada
Declaración de línea alimentaria dedicada (Línea 4) — lista de materiales procesados en la Línea 4 (solo contacto alimentario).
Registros de validación de purga CIP para su lote específico — hisopo FTIR previo a la ejecución + resultados de inspección de grano.
Registros de auditoría del proveedor de embalaje alimentario + carta de cumplimiento del revestimiento alimentario.
Registros de calibración de detección de metales (día de producción de su lote).
Gráfico de tendencia de humedad NIR en línea (intervalos de 30 minutos) para su franja de producción.
Autorización de liberación de lote — firma digital del gerente de QA + marca de tiempo.
Si su auditor requiere documentación adicional específica más allá de esta lista (p. ej., carta de dictamen LFGB § 31 alemán, anexos de la circular DGCCRF francesa 2016-108, informes de ensayo GB 4806.6-2016 + GB 9685 de China, o cribado California Prop 65 específico de EE. UU.), notifique a su ingeniero de ventas al menos 10 días laborables antes de la fecha de auditoría y obtendremos o redactaremos los documentos necesarios.
Solicitar cotización personalizada, muestra o ficha técnica
Complete el formulario siguiente para el PA6 GBC30 o cualquier otro grado de contacto alimentario. Nuestro ingeniero técnico de ventas se pondrá en contacto con usted en 24 horas con la ficha técnica completa (incluidos los números de informe de ensayo de migración SGS), precios, plazo de entrega y disponibilidad de muestra. Muestras gratuitas de 2 kg de grado alimentario disponibles para fines genuinos de evaluación (flete a cobrar para internacional). Mini-DoC de muestra disponible a petición.
Formulario de consulta — PA6 GBC30 30 % GF PA6 de contacto alimentario FDA y UE
Preguntas frecuentes (FAQ)
Reseñas de compradores verificados y comentarios de campo
El PA6 GBC30 ha estado en producción comercial de contacto alimentario desde el Q2 2025. A continuación se muestran reseñas ampliadas estilo caso de estudio de compradores de producción verificados. Todas las reseñas referencian números de lote DoC reales que son trazables a través del sistema de calidad de Juhai.
OEM comercial de máquinas de café — Italia (mercado EU 10/2011)
Aplicación: Bastidor estructural + soporte de caldera para máquina de expreso de 15 bares · Validación de simulante C · Lote n.º GBC30-251108
Calificamos el PA6 GBC30 en nuestra cafetera expreso Modelo X después de que un PA6 GF30 importado caro de grado alimentario sufriera un resultado límite en la migración del simulante C en nuestra auditoría interna. Juhai envió los datos brutos SGS más una plantilla de DoC de muestra en 48 horas desde la consulta, y su agente de UE coordinó una evaluación de 5 kg en Alemania mediante transitario — despacho de aduanas con un DoC de muestra incluido. La producción se puso en marcha en tres máquinas en nuestra planta de Rumanía. Observaciones críticas de nuestros ingenieros de proceso:
El flujo de fusión fue de 29,5 cm³/10 min de media en 12 lotes — 1,7 % CpK frente a la especificación de 30±3. Excelente consistencia lote a lote.
Nuestro panel sensorial interno completó el ensayo en taza EN 13725 — cero miembros del panel detectaron cualquier olor o diferencia de sabor frente al control de agua desionizada tras 2 horas de inmersión a 80 °C.
El DoC para el simulante C (etanol 10 % 60 °C 10 días) fue de 3,4 mg/dm² frente al OML de 10 mg/dm² — tenemos un margen de seguridad del 66 % para piezas más gruesas de 4 mm.
Nota de procesamiento de nuestro moldeador principal: la temperatura de zona frontal debe limitarse a 268 °C. Tuvimos una serie corta a 278 °C por error y obtuvimos un tinte amarillo tenue y un fallo sensorial de 1 de cada 12 tazas. Bajar a 262 °C lo eliminó completamente.
Volumen de pedido: 2 contenedores / mes (48 MT) color natural durante los próximos 12 meses. Grado de bastidor negro sin BPA planificado para Q4 2026 a MOQ 3T por color.
OEM de sistemas de cintas alimentarias — Estados Unidos (mercado FDA)
Aplicación: Carriles guía de transportador modular + ruedas dentadas para línea de panadería · FDA 21CFR 177.1520(E) · Lote n.º GBC30-251022
Suministramos carriles guía sanitarios de transportador a una de las cinco principales panaderías de EE. UU. Nuestro material anterior era un PA6 alimentario de 30 % GF compoundado nacionalmente que costaba $2,78 / kg puesto en destino. El PA6 GBC30 ex-Ningbo a $2,15 / kg más flete es $2,49 / kg entregado en nuestra planta de Ohio — una reducción de coste del 10,4 % con mejor documentación. El momento de la verdad de la auditoría FDA llegó cuando el auditor SQF Nivel 2 pidió datos de extractivos sobre el aditivo lubricante en nuestros carriles guía. El departamento de QA de Juhai respondió con la carta FDA 178.3570 completa para el lubricante más resultados de extractivos en n-hexano SGS a 0,42 mg/in², muy por debajo del límite FDA de la Tabla 1 de 0,5 mg/in². Notas adicionales:
La resistencia a la abrasión en los carriles del transportador es excelente — medido 0,12 mg por 1000 ciclos en nuestro ensayo ASTM G65 de arena seca/rueda de goma frente a 0,15 mg en el grado anterior.
El impacto Izod con entalla a 15 kJ/m² es exactamente el mismo que nuestro material anterior en nuestro ensayador Charpy interno.
A nuestro comprador le gusta especialmente el código QR de trazabilidad de lotes en la etiqueta de cada saco: escanearlo muestra automáticamente el CoC, DoC y número de informe SGS.
Añadimos un 10 % de recuperación interna de canaletas tras confirmar con el departamento técnico de Juhai; las propiedades mecánicas y sensoriales pasaron nuestros criterios de aceptación internos.
Volumen de pedido: Prueba de 1 palé en noviembre de 2025 seguida de cuatro contenedores de 20 pies hasta la fecha (80 MT). Actualmente evaluando el GBC30 de color alimentario negro para una línea de ruedas dentadas a su MOQ 3T.
Fabricante de exprimidores y batidoras — Corea del Sur
Aplicación: Carcasa estructural interna de exprimidor de prensa en frío · Contacto con simulantes A/B · Lote n.º GBC30-251215
Diseñamos exprimidores de prensa en frío para el mercado doméstico coreano y de exportación japonés. El PA6 GBC30 sustituyó un subconjunto de aluminio fundido para reducir el número de piezas de 3 a 1 moldeo por inyección único. El 30 % de GF proporciona la rigidez necesaria para 3,5 kN de fuerza de prensado sin deflexión. Quitamos 1 estrella porque tuvimos que ajustar la temperatura de moldeo dos veces para eliminar la flotación de fibra de vidrio en una pared lateral visible de lado alimentario Clase A. La colaboración técnica con los ingenieros de Juhai por videollamada lo resolvió:
Empezamos con temperatura de moldeo a 70 °C y obtuvimos fibras de GF visibles en el lado alimentario. Juhai recomendó subir el lado de la cavidad alimentaria a 92 °C utilizando un circuito de doble zona y aumentar la velocidad de inyección de primera etapa en un 25 %. Esto dio una formación de piel 0,25 segundos más rápida y eliminó la flotación de fibra completamente.
La migración del simulante A (agua) en nuestras piezas fue de 1,8 mg/dm²; el simulante B (3 % acético — para contacto con zumo de cítricos) a 2,6 mg/dm² — ambos muy dentro de la Ley Coreana de Saneamiento Alimentario que adopta los límites de EU 10/2011.
Las piezas salen del molde con un brillo del lado alimentario de 82 GU (medidor 60°) — suficientemente bueno que no necesitamos ningún acabado posterior antes del ensamblaje.
La temperatura de fusión en zona frontal se mantuvo estrictamente a 262 °C como se recomendó. Probamos 270 °C durante la segunda semana e inmediatamente obtuvimos una queja sensorial en una sola pieza de 80 ensayadas; volvimos a 262 °C y nunca lo vimos de nuevo.
Volumen de pedido: 2 palés / mes (2 MT) para la línea doméstica de exprimidores. Su equipo de ingeniería ahora está calificando GBC30 en un soporte de motor de batidora comercial para un cliente de marca de EE. UU.
Guía de selección de producto — Comparativa de grados poliméricos de contacto alimentario
El PA6 GBC30 es uno de cuatro compuestos estructurales de contacto alimentario disponibles actualmente en la línea dedicada de grado alimentario de Juhai Plastics. Utilice la tabla comparativa siguiente para seleccionar el grado correcto para sus requisitos específicos de simulante alimentario, temperatura y carga mecánica. Nuestros ingenieros pueden producir un memorándum comparativo de grados personalizado con rendimiento simulado de pieza basado en su CAD 3D y condiciones de carga en 48 horas a petición.
| Parámetro de selección | PA6 GBC30 (esta página) | PP GF30 grado alimentario | PA6 GBC20 (20 % GF) | PA66 GBC30 (próximo Q4 2026) |
|---|---|---|---|---|
| Contenido de fibra de vidrio | 30 % | 30 % | 20 % | 30 % |
| Resistencia a la tracción (ISO 527) | 155 MPa | 95 MPa | 128 MPa | 175 MPa (proyectado) |
| Módulo de flexión | 7.200 MPa | 4.200 MPa | 5.800 MPa | 8.100 MPa (proyectado) |
| HDT @ 1,8 MPa | 192 °C | 152 °C | 178 °C | 248 °C (proyectado) |
| Máximo contacto alimentario continuo — Acuoso A/B/C | 100 °C | 80 °C | 100 °C | 121 °C esterilizable (proyectado) |
| Máximo contacto alimentario continuo — Graso D1/D2 | 80 °C | 70 °C | 80 °C | 100 °C (proyectado) |
| Cumplimiento FDA 21 CFR 177.1520 | ✓ Sí | ✓ Sí (21 CFR 177.1520) | ✓ Sí | ✓ Planificado |
| Cumplimiento EU 10/2011 | ✓ Sí (A/B/C) | ✓ Sí (solo A/B) | ✓ Sí (A/B/C) | ✓ Planificado (completo A/B/C/D1/D2) |
| USD/kg aproximado (FCL 20') | $ 1,95 – 2,35 | $ 1,55 – 1,90 (~ 20 % más barato) | $ 1,85 – 2,15 | $ 2,55 – 2,95 (~ 25 % prima, proyectado) |
| Mejor aplicación | Cafeteras, cintas, exprimidores — carga media, alimento acuoso 100 °C / graso 80 °C | Insertos de embalaje de alimentos secos, cintas de baja temperatura, tapones y cierres — sin calor, sin grasa | Estructural de baja carga donde 155 MPa es excesivo; mejor flujo, paredes más finas | Equipos alimentarios esterilizables comerciales, piezas aptas para lavavajillas, contacto con alimento graso a alta temperatura |
| MOQ natural | 1 MT | 1 MT | 1 MT | 2 MT (proyectado) |
| MOQ color alimentario negro | 3 MT | 2 MT | 3 MT | 5 MT (proyectado) |
Cómo obtener una recomendación de grado por escrito para su pieza
Los ingenieros técnicos de ventas de Juhai pueden producir un memorándum de recomendación de grado gratuito y sin compromiso en 48 horas si proporciona la información siguiente. El memorándum incluirá el/los grado(s) sugerido(s), comparación estimada de coste de material por pieza, condiciones de migración validadas para su matriz alimentaria exacta y confirmación de disponibilidad de muestra / MOQ.
Información requerida para la recomendación de grado
Plano de la pieza o archivo CAD 3D (STEP o IGES preferido) O como mínimo una foto con espesores de pared anotados y peso de inyección estimado.
Matriz de contacto alimentario: contacto directo / contacto indirecto; tipo de alimento (acuoso / ácido / alcohólico / graso / seco); temperatura y duración del contacto (p. ej., máquina de café 92 °C / 30 min intermitente).
Mercado(s) de destino: FDA (EE. UU.) / EU 10/2011 / GB 4806 (China) / otra norma nacional. Adaptamos los simulantes y el formato DoC en consecuencia.
Entorno de carga mecánica: carga estática / dinámica, vibración, impacto o condiciones de fluencia a temperatura de operación. Cualquier dato FEA estructural es una ventaja.
Requisito de color: natural / negro / color personalizado + número aproximado RAL / Pantone; sensibilidad al MOQ (el natural siempre es 1T; el negro es 3T para PA6 GBC30).
Volumen mensual estimado: para precios precisos (1 palé / nivel de prueba; 5+ palés nivel FCL; 20+ palés / nivel de precio por contrato).
Envíe lo anterior a vip@nbjuhai.com con asunto "Solicitud de recomendación de grado — [nombre de su pieza]" y nuestro ingeniero responderá en 24 horas con el primer borrador.