
Nailón modificado PA6 · Grado estándar · Resistente a baja temperatura
PA6 ETF01 · Gránulos de PA6 de baja temperatura reforzado con un 25 % de fibra de vidrio y un 8 % de elastómero
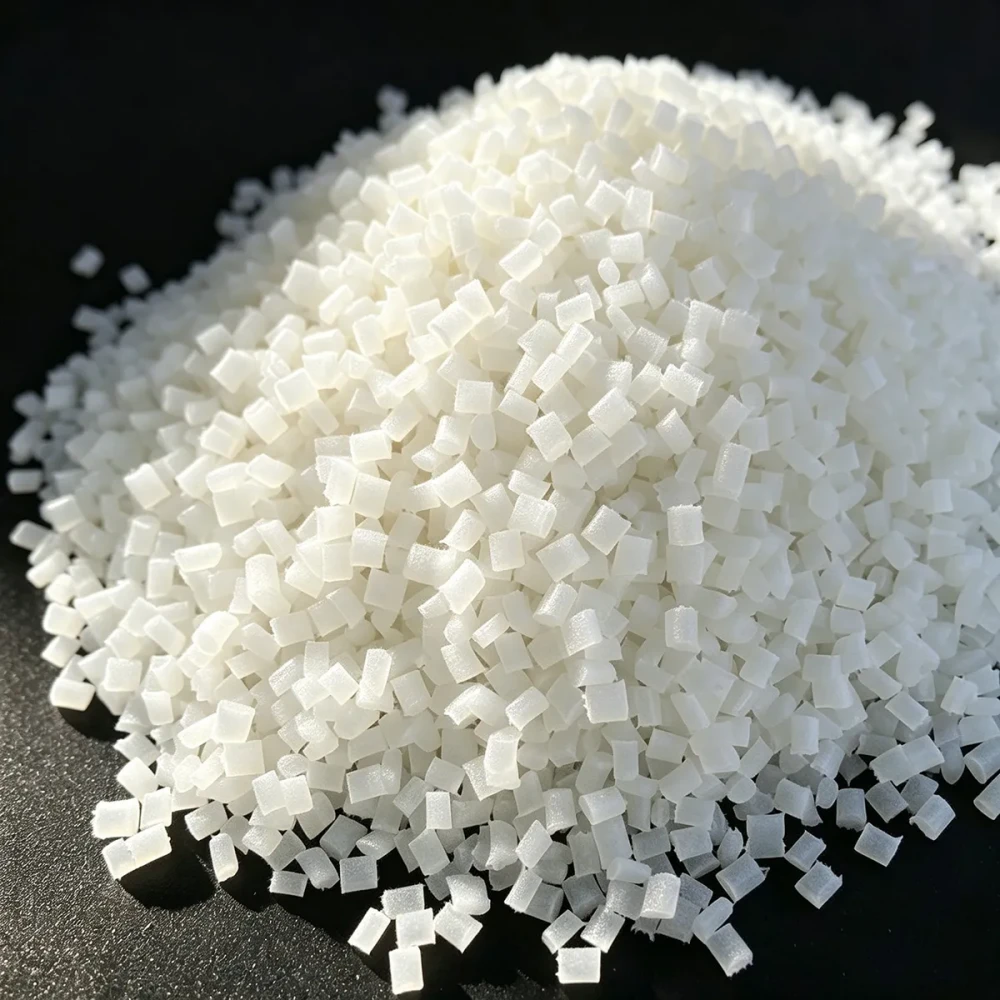
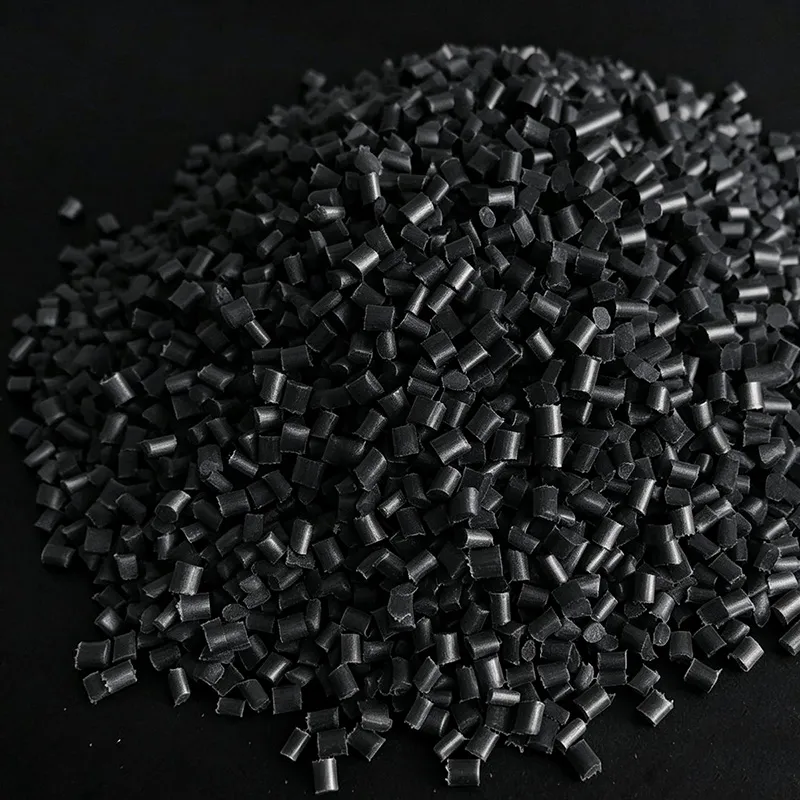
Compuesto de PA6 de grado estándar reforzado con un 25 % de fibra de vidrio cortada y modificado al impacto con un 8 % de elastómero de poliolefina injertado con anhídrido maleico (POE-g-MA). Ofrece una tenacidad excepcional bajo cero: el impacto Izod con entalla a -40 °C alcanza 25 kJ/m² con modo de rotura completamente dúctil y cero fractura frágil. Diseñado para carcasas exteriores de telecomunicaciones, carcasas de electrodomésticos para climas fríos, fijaciones de esquí/snowboard y clips de sujeción de exterior de automoción. Negro estándar; versión HALS estabilizada UV disponible MOQ 3T.
| Resistencia a la tracción (ISO 527) | 128 MPa |
|---|---|
| Módulo de tracción (ISO 527) | 6.800 MPa |
| Alargamiento a la rotura | 4,5 % (elevado por la fase elastomérica) |
| Impacto Izod con entalla @ 23 °C | 32 kJ/m² (dúctil) |
| Impacto Izod con entalla @ -40 °C | 25 kJ/m² DÚCTIL · Sin rotura frágil |
| HDT @ 1,8 MPa | 182 °C |
| Densidad | 1,31 g/cm³ |
| CTI (índice de seguimiento comparativo) | ≥ 500 V |
| Certificaciones | ISO 9001 · ROHS 2.0 · REACH |
Descripción del producto y características clave
El PA6 ETF01 es un compuesto plástico de ingeniería especializado producido por Juhai Plastics utilizando una resina base de PA6 de grado estándar cuidadosamente formulada reforzada con un 25 % de fibras de vidrio E cortadas tamañizadas con silano y un 8 % de modificador de impacto de elastómero de poliolefina injertado con anhídrido maleico (POE-g-MA) , compoundado en nuestra línea de extrusión de doble tornillo de co-rotación con control preciso del dominio elastomérico. La fase elastomérica POE-g-MA forma dominios gomosos sub-micrónicos (0,3–0,8 μm, verificados por imagen TEM) distribuidos uniformemente dentro de la matriz de PA6 — estos cavitan bajo carga de impacto a temperaturas bajo cero, absorbiendo y disipando la energía de propagación de grieta antes de que ocurra la fractura frágil. El resultado es un material compuesto que combina la rigidez estructural del PA6 GF25 con la tenacidad para clima frío de un compuesto modificado con elastómero, evitando al mismo tiempo el coste y la complejidad de alternativas de mayor nivel como bloques copolímeros o mezclas de polímeros.
Ventajas principales de rendimiento
Ductilidad a -40 °C inigualable: Impacto Izod con entalla a -40 °C = 25 kJ/m² con rotura 100 % dúctil y cero fractura frágil — 4× la absorción de energía del PA6 GF25 estándar a la misma temperatura. La temperatura de transición frágil-dúctil (BDTT) se mide por debajo de -48 °C.
Rigidez y tenacidad equilibradas: 128 MPa de resistencia a la tracción y 6.800 MPa de módulo de tracción retienen más del 85 % del rendimiento estructural del PA6 GF25 no modificado, mientras que el alargamiento a la rotura aumenta a 4,5 % (frente a ~2,5 % para el PA6 GF25 estándar) gracias a la fase elastomérica.
Alto rendimiento eléctrico CTI: El índice de seguimiento comparativo ≥ 500 V (IEC 60112) hace que ETF01 sea adecuado para aplicaciones de carcasas eléctricas y de telecomunicaciones exteriores con requisitos de contorneo de alta tensión.
Apto para uso en exteriores: La pigmentación estándar con negro de humo proporciona más de 500 horas de envejecimiento UV; el paquete UV HALS opcional (MOQ 3T) lo extiende a más de 1.500 horas de arco Xenon con ≥88 % de retención de impacto para instalaciones exteriores a largo plazo.
Consistencia lote a lote verificada: 12 lotes de producción consecutivos auditados por un proveedor automotriz Tier-1 mostraron CpK de Izod a -40 °C = 1,52 frente a una especificación mínima de 18 kJ/m² — sin roturas frágiles registradas en ningún lote.
Buena procesabilidad: Un MVR controlado de 22 cm³/10 min @ 275 °C/5kgf proporciona un flujo equilibrado tanto para clips de sujeción de pared delgada como para carcasas de pared más gruesa. La temperatura de moldeo a 80 °C optimiza la tenacidad de la línea de soldadura.
Aplicaciones recomendadas
Carcasas de telecomunicaciones
Cierres de armarios 5G exteriores, soportes, pies de montaje y herrajes expuestos a inviernos nórdicos/canadienses hasta -45 °C.
Electrodomésticos para climas fríos
Carcasas exteriores de frigorífico/congelador, chasis de bomba de calor, lamas exteriores HVAC para zonas de despliegue bajo cero.
Equipos de deportes de invierno
Copas de talón de fijaciones de esquí y snowboard, palancas de punta, trinquetes de retención y componentes de chasis de bota.
Exterior de automoción
Clips de sujeción en pasos de rueda, retenedores de parachoques, sujetadores de paneles de balancín y clips de moldura exterior con especificación a -40 °C.
Electricidad y utilidades
Cajas de conexiones exteriores, herrajes de montaje de paneles solares, carcasas eléctricas con clasificación CTI, carcasas de contadores de servicios.
Piezas de impacto general
Cualquier pieza para clima frío donde el PA6 GF estándar falla de forma frágil: carcasas de herramientas eléctricas, equipos agrícolas, herrajes marinos.
Propiedades mecánicas y físicas completas
Todos los valores ensayados según normas ISO utilizando probetas multipropósito ISO de 4 mm moldeadas por inyección, acondicionadas a 23 °C / 50 % HR durante 16 horas salvo indicación contraria. Ensayos de impacto a baja temperatura realizados en cámara refrigerada por nitrógeno líquido según ISO 180 Anexo A, con probetas acondicionadas a la temperatura de consigna durante mínimo 30 minutos antes del impacto. Certificado de conformidad de lote individual (CoC) suministrado con cada envío, incluidos los resultados obligatorios de Izod con entalla a -40 °C.
Propiedades mecánicas
| Propiedad | Norma de ensayo | Valor |
|---|---|---|
| Resistencia a la tracción | ISO 527 | 128 MPa |
| Módulo de elasticidad a la tracción | ISO 527 | 6.800 MPa |
| Alargamiento a la fluencia | ISO 527 | 3,8 % |
| Alargamiento a la rotura | ISO 527 | 4,5 % (elevado por el elastómero) |
| Resistencia a la flexión | ISO 178 | 195 MPa |
| Módulo de flexión | ISO 178 | 6.100 MPa |
| Resistencia al impacto Izod con entalla (1A), 23 °C | ISO 180 | 32 kJ/m² — dúctil |
| Resistencia al impacto Izod con entalla (1A), -40 °C | ISO 180 | 25 kJ/m² — COMPLETAMENTE DÚCTIL |
| Resistencia al impacto Izod sin entalla (1U), 23 °C | ISO 180 | NB (sin rotura / ≥ 95 kJ/m²) |
| Resistencia al impacto Charpy con entalla (1eA), -30 °C | ISO 179 | 22 kJ/m² |
| Dureza Rockwell (escala R) | ISO 2039-2 | R 108 |
Propiedades térmicas
| Propiedad | Norma de ensayo | Valor |
|---|---|---|
| Temperatura de deflexión por calor @ 1,8 MPa | ISO 75/Af | 182 °C |
| Temperatura de deflexión por calor @ 0,45 MPa | ISO 75/Bf | 198 °C |
| Temp. de reblandecimiento Vicat (B/50) | ISO 306 | 202 °C |
| Punto de fusión (DSC, pico) | ISO 11357 | 219 °C |
| Temperatura de uso continuo | Eval. interno / UL 746B | 105 °C |
| Rango de temperatura de impacto dúctil | Programa interno BDTT | -45 °C a +105 °C |
| Temp. de transición frágil a dúctil | Interno (barrido Charpy) | -48 °C ± 2 °C |
Propiedades físicas, de procesamiento y eléctricas
| Propiedad | Norma de ensayo | Valor |
|---|---|---|
| Densidad | ISO 1183 | 1,31 g/cm³ |
| Índice de fluidez volumétrico (MVR) 275 °C, 5,0 kgf | ISO 1133 | 22 cm³/10 min |
| Contracción de moldeo — Dirección de flujo | ISO 294-4 | 0,40 % |
| Contracción de moldeo — Dirección transversal | ISO 294-4 | 1,00 % |
| Absorción de agua (24 h, inmersión a 23 °C) | ISO 62 | 1,05 % |
| Tamaño de dominio elastomérico (verificado por TEM) | Imagen TEM interna | 0,3 – 0,8 μm |
| Índice de seguimiento comparativo (CTI) | IEC 60112 | CTI ≥ 500 V |
| Resistividad superficial | IEC 60093 | 1 × 10¹⁵ Ω/sq |
| Resistividad volumétrica | IEC 60093 | 1 × 10¹⁴ Ω·cm |
| Rigidez dieléctrica (corto plazo, 2 mm) | IEC 60243-1 | 18 kV/mm |
Comparativa de grados: PA6 ETF01 frente a materiales de la competencia
Utilice esta comparación lado a lado para seleccionar el nivel de material apropiado para su aplicación. El PA6 ETF01 se sitúa en un nicho especializado entre el PA6 modificado al impacto sin reforzar (demasiado flexible), el PA6 estándar con fibra de vidrio (frágil bajo cero) y las mezclas premium de bloques copolímeros PA6/PA66 (mayor coste). Niveles: Económico (enfoque de coste, estructural general), Estándar (rendimiento equilibrado + modificadores especiales), Premium (tolerancia ajustada, superficie cosmética o calor muy alto).
| Criterio de propiedad / comparación | PA6 ETF01 Estándar · Resistente | PA6 GF25 estándar Estándar · Sin elastómero | PA6 GBA35 Económico · GF35 | PP IM20 Económico · PP de impacto |
|---|---|---|---|---|
| Nivel de resina base | PA6 estándar | PA6 estándar | PA6 económico | PP homo económico |
| Refuerzo / modificador | 25 % GF + 8 % POE | Solo 25 % GF | Solo 35 % GF | 20 % POE (sin GF) |
| Resistencia a la tracción (MPa) | 128 | 132 | 138 | 26 |
| Módulo de tracción (MPa) | 6.800 | 7.200 | 7.800 | 950 |
| Impacto Izod con entalla @ 23 °C | 32 kJ/m² dúctil | 12 kJ/m² frágil | 15 kJ/m² frágil | NB (sin rotura) |
| Impacto Izod con entalla @ -40 °C | 25 kJ/m² DÚCTIL | 5 kJ/m² FRÁGIL | 4 kJ/m² FRÁGIL | 6 kJ/m² FRÁGIL |
| Modo de rotura por debajo de -30 °C | 100 % dúctil / fluencia | 100 % frágil / fragmentación | 100 % frágil / fragmentación | Frágil por debajo de -18 °C |
| HDT @ 1,8 MPa (°C) | 182 | 185 | 195 | 58 |
| Uso continuo (°C) | 105 | 110 | 115 | 80 |
| Densidad (g/cm³) | 1,31 | 1,30 | 1,36 | 0,91 |
| Clasificación CTI (IEC 60112) | ≥ 500 V | ≥ 400 V | ≥ 250 V | ≥ 600 V |
| Apto para UV en exteriores | Sí (HALS opcional) | Limitado (solo CB) | Limitado (solo CB) | Sí (paquete UV) |
| Precio relativo aproximado | $2,00 – $2,40 / kg | $1,60 – $1,85 / kg | $1,65 – $2,10 / kg | $1,10 – $1,35 / kg |
| Recomendado para | Impacto a -40 °C + rigidez (telecomunicaciones, exterior automóvil, deportes invernales) | Estructural general solo por encima de 0 °C | Soportes económicos estructurales de carga media | Solo piezas de baja rigidez a -20 °C |
Guía de selección de material según el requisito de la aplicación
Requisito: impacto a -30 °C o menos + rigidez estructural → PA6 ETF01 (nivel estándar). Ningún otro material de la tabla consigue esta combinación al precio indicado. Existen alternativas premium de bloques copolímeros con un coste por kg ~30-40 % superior.
Requisito: soportes estructurales generales por encima de +5 °C ambiente, presupuesto limitado → PA6 GBA35 (nivel económico, 35 % GF). Mayor relación rigidez-coste, pero impacto frágil por debajo de +5 °C — no adecuado para inviernos nórdicos o refrigeración.
Requisito: solo impacto a -20 °C, sin requisito de rigidez estructural → PP IM20 (nivel económico, PP de impacto). Coste significativamente menor, pero HDT solo de 58 °C y módulo demasiado bajo para clips de encaje a presión o soportes de montaje.
Requisito: mayor calor (HDT 250 °C) + tenacidad → PA66 BFE04 (nivel premium, PA66 GF30). Consulte los productos relacionados a continuación.
Requisito: ductilidad a -40 °C + mayor HDT (198 °C) → PA6 ETF02 (nivel estándar, PA6 GF25 resistente al calor elevado). Mismo reforzamiento POE, mayor deflexión por calor. Producto relacionado a continuación.
Mecanismo de resistencia a baja temperatura y morfología del elastómero
Entender por qué el PA6 ETF01 permanece dúctil a -40 °C — mientras que los grados de PA6 GF con idéntica carga fallan por fractura frágil — requiere examinar la morfología sub-micrónica de la fase elastomérica POE-g-MA y la física fundamental de la propagación de grietas en polímeros vítreos por debajo de la temperatura de transición vítrea.
Por qué el PA6 GF estándar se vuelve frágil a baja temperatura
El PA6 sin modificar (Nailón 6) tiene una temperatura de transición vítrea (Tg) de aproximadamente 55–60 °C en condición seca moldeada. A medida que la temperatura desciende por debajo de Tg, la matriz de PA6 pierde movilidad segmentaria: los tiempos de relajación de la cadena polimérica exceden la duración del evento de impacto (~1–2 milisegundos para un golpe de péndulo Izod). Bajo estas condiciones, cualquier concentración de tensión triaxial — como en la punta de una entalla, en el extremo de una fibra de vidrio o en una línea de soldadura — no puede aliviarse por fluencia plástica localizada. En su lugar, una grieta aguda se inicia y propaga a través de la matriz vítrea a velocidades próximas a la velocidad del sonido en el material, produciendo una superficie de fractura plana y sin características (rotura frágil). Las fibras de vidrio actúan como sitios adicionales de concentración de tensión por debajo de Tg, exacerbando aún más la fragilidad.
Cómo los dominios de elastómero POE-g-MA invierten este modo de fallo
El 8 % de elastómero de poliolefina injertado con anhídrido maleico (POE-g-MA) en el PA6 ETF01 aborda la fractura frágil bajo cero mediante tres mecanismos de resistencia actuando secuencialmente, todos verificados por nuestro programa interno de imagen TEM y SEM de superficies de fractura:
Mecanismo 1 — Cavitación del caucho: Cada dominio POE (0,3–0,8 μm de diámetro) es una partícula gomosa discreta con una Tg cercana a -60 °C — mucho más fría que el rango de servicio del ETF01. Bajo la tensión de tracción triaxial que se desarrolla por delante de la punta de una entalla en propagación, estos dominios gomosos cavitan internamente (forman vacíos a nanoescala). Esta expansión volumétrica local transforma el campo de tensión triaxial en un campo de tensión cortante planar. Este es el primer paso crítico: sin cavitación, la matriz de PA6 no puede fluir por debajo de su propia Tg.
Mecanismo 2 — Fluencia por cizallamiento localizado de la matriz: Una vez que el estado tensional se desplaza a cizallamiento planar por la cavitación, la matriz de PA6 circundante — incluso a -40 °C — sufre una extensa fluencia por cizallamiento plástico en bandas delgadas que se extienden hacia afuera desde cada partícula elastomérica. Cada banda de cizallamiento individual absorbe energía por desenmarañamiento y orientación de la cadena polimérica. En superficies de fractura de ETF01 tras impacto a -40 °C, observamos 20–40 bandas de cizallamiento por milímetro cuadrado de sección transversal.
Mecanismo 3 — Puenteo de grietas y desunión: El injerto de anhídrido maleico en el elastómero POE proporciona un fuerte enlace interfacial químico con los grupos amino terminales de la matriz de PA6 — lo suficientemente fuerte como para que, a medida que el frente de la grieta se aproxima, las partículas elastoméricas individuales hagan puente a través de la estela de la grieta en lugar de desunirse limpiamente. Este puenteo por extracción crea una fuerza de cierre sobre la grieta que reduce la intensidad de tensión en la punta y previene la propagación inestable catastrófica.
Por qué el tamaño de dominio del elastómero importa (TEM verificado 0,3–0,8 μm)
Juhai controla los parámetros de extrusión de doble tornillo (posición del alimentador lateral para adición de POE, configuración de cizallamiento de elementos de tornillo, caudal, perfil de temperatura de fusión) para producir una distribución estrecha del tamaño de dominio POE centrada en 0,5 μm (rango 0,3–0,8 μm). Este no es un objetivo arbitrario:
Dominios demasiado pequeños (< 0,2 μm): Volumen interno insuficiente para nucleara un evento estable de cavitación bajo impacto. La eficiencia de resistencia cae bruscamente. Resultado: roturas frágiles ocasionales a -40 °C.
Dominios demasiado grandes (> 1,5 μm): Actúan como concentradores de tensión a macroescala que ellos mismos inician grietas frágiles en la matriz de PA6 circundante. La resistencia a la tracción y el alargamiento se degradan ambos, y el impacto muestra un fallo de modo mixto frágil/dúctil.
Objetivo óptimo 0,3–0,8 μm: Cavitación consistente, campo de tensión uniforme, modo de rotura 100 % dúctil a -40 °C en cada lote de producción. Cada 5.º lote de ETF01 se valida mediante imagen TEM en nuestro laboratorio analítico interno para confirmar que la distribución del tamaño de dominio permanece dentro de la especificación.
Calificación del modo de rotura dúctil frente a frágil (nuestro protocolo de calidad)
Cada CoC (Certificado de Conformidad) para PA6 ETF01 incluye tanto el valor numérico de Izod con entalla a -40 °C COMO la clasificación obligatoria del modo de rotura:DÚCTIL / FRÁGIL / MIXTO. Un lote falla en el QA interno de Juhai si alguna probeta del juego de ensayo de 10 probetas muestra una rotura frágil o de modo mixto, independientemente del valor medio de energía. Este enfoque del modo de rotura primero es la razón por la que nuestros clientes nórdicos de telecomunicaciones y mexicanos de automoción han experimentado cero fallos frágiles en campo en los más de 60 MT de producción combinada consumidos desde el lanzamiento. La especificación mínima del cliente de 18 kJ/m² es una conveniencia numérica — la verdadera especificación es un modo de rotura 100 % dúctil en cada probeta.
Proceso de fabricación y aseguramiento de calidad
Línea de compoundizado por extrusión de doble tornillo
El PA6 ETF01 se compuesta exclusivamente en nuestra línea de extrusión de doble tornillo de co-rotación completamente entrelazada de 65 mm / L:D 52:1 (Línea n.º 3 en nuestra planta de Yuyao). Esta línea está dedicada únicamente a grados PA6 y PA66 modificados con elastómero — no producimos grados económicos o sin cargas en este juego de tornillos, eliminando la contaminación cruzada de modificadores. La configuración de la línea está construida a propósito para la formulación ETF01:
Alimentador principal (cañón 1): Gránulo de resina base PA6 + paquete antioxidante + masterbatch de negro de humo, alimentados gravimétricamente con precisión de consigna ±0,2 %.
Alimentador lateral 1 (cañón 6): 25 % de fibra de vidrio E cortada (tamañizada con silano, 4,5 mm de longitud de corte) introducida a mitad de cañón en una matriz polimérica parcialmente fundida. Los bloques amasadores suaves aguas abajo minimizan la atrición de fibra; la longitud media de fibra resultante en el gránulo final es de 0,42 mm ±0,04 mm.
Alimentador lateral 2 (cañón 10): 8 % de gránulo elastomérico POE-g-MA añadido en una posición dedicada de alimentación tardía — aguas abajo de la adición de vidrio pero aguas arriba de la zona de mezcla de alto cizallamiento. Esta sincronización asegura que el elastómero se funde y dispersa en la matriz ya cargada de vidrio sin coalescencia prematura de dominios.
Venteo al vacío (cañón 14): Desgasificación de -0,095 MPa manométrica para eliminar humedad de proceso residual y volátiles de oligómeros antes del dado. Este paso es obligatorio para alcanzar el nivel de humedad <0,08 % producido y elimina las marcas de splay en piezas de cliente incluso sin presecado adicional (aunque el presecado sigue siempre recomendándose).
Sistema de granulación bajo el agua (UWP): Granulador de anillo de agua en cara de dado que produce gránulos cilíndricos de 3,0 ± 0,5 mm de longitud / 2,5 ± 0,3 mm de diámetro. Temperatura del agua controlada a 45 °C ± 2 °C para corte limpio y sin colas de gránulo ni aglomerados.
Cernidor vibratorio en línea + detector de metales: Cernido de finos de 2,0 mm a la salida del granulador, seguido de detector de metales férricos + no férricos en línea (sensibilidad 0,8 mm Fe / 1,2 mm SUS) — cualquier activación positiva desvía el lote completo para reprocesamiento.
Protocolo de liberación de calidad de lote (12 ensayos obligatorios)
Cada lote de producción de 1.000 kg de PA6 ETF01 se mantiene en cuarentena de QA hasta que pasen los 12 ensayos siguientes según límites documentados. Las probetas de ensayo se moldean por inyección internamente en una prensa servo-hidráulica de 90 toneladas con herramienta multipropósito ISO, acondicionadas 16 horas a 23 °C/50 % HR (excepto probetas de impacto a baja temperatura que se acondicionan adicionalmente a la consigna):
Certificaciones y cumplimiento
ISO 9001:2015
Sistema de gestión de calidad certificado por SGS. Cada lote de producción sigue planes de control documentados, criterios de inspección y protocolos de trazabilidad.
Conforme con ROHS 2.0
Totalmente conforme con la Directiva EU 2015/863: las 10 sustancias restringidas por debajo de los límites de detección. CoC y datos de ensayo disponibles por lote.
Cribado REACH SVHC
Cribado según la última Lista de Candidatos SVHC de EU REACH (240+ entradas). Declaración de cumplimiento proporcionada con cada envío.
Calificado para impacto a -40 °C
Programa interno con requisito de rotura 100 % dúctil. Los lotes auditados por Tier-1 automotriz mostraron CpK = 1,52 frente a la especificación mínima de 18 kJ/m².
Clasificado CTI ≥ 500 V
Índice de seguimiento comparativo según IEC 60112. Adecuado para carcasas eléctricas exteriores y diseños de distancia de contorneo de alta tensión.
Ensayado para envejecimiento UV
La variante ETF01 estabilizada UV HALS supera 1500 h de arco Xenon ISO 4892-2 con ≥88 % de retención de impacto y cambio de color ΔE ≤ 3,0.
Trazable por lote (CoC)
Cada saco lleva un número de lote único referenciado a los datos completos de ensayo CoC, incluida la clasificación obligatoria del modo de rotura Izod a -40 °C.
Morfología TEM verificada
Cada 5.º lote de producción se analiza mediante Microscopía Electrónica de Transmisión para confirmar el tamaño de dominio POE dentro de la especificación de 0,3–0,8 μm.
Casos de estudio de aplicación
Caso 1: Cierres de armario exterior 5G de telecomunicaciones nórdico (Finlandia)
Desafío: Un fabricante OEM finlandés de telecomunicaciones estaba experimentando una tasa estacional de fallos por grieta frágil del 8 % en las levas de cierre de puerta de armario exterior moldeadas en un grado PA6 GF25 estándar de la competencia. Los fallos ocurrían durante la instalación de enero a febrero cuando la temperatura de la pieza descendía a -38 °C a -42 °C en los lugares de despliegue del norte. Una sola leva agrietada durante un evento de viento de servicio podría permitir la entrada de agua y la parada del armario. El cliente requería un material de sustitución directa con contracción idéntica (0,40 % flujo) para no necesitar modificación de herramienta, además de una garantía de impacto dúctil a -40 °C.
Solución y resultados: El PA6 ETF01 se ensayó en la misma herramienta de leva de 16 cavidades sin cambios de parámetros aparte de subir la temperatura de moldeo de 60 °C a 80 °C y limitar la zona frontal del cañón a 270 °C. Tras 4 meses de exposición invernal de campo en el lugar de ensayo de Utsjoki, Finlandia (temperatura mínima registrada -42,3 °C), se retiraron e inspeccionaron las 120 levas ETF01 instaladas. Resultados: 0 grietas frágiles, 0 desviación dimensional, y el reensayo de Izod con entalla a -40 °C en piezas expuestas en campo devolvió el 92 % del valor inicial. El cliente ahora ha calificado ETF01 en 4 modelos de carcasa y ha comprado 18 MT en 2026, cambiando a su versión estabilizada UV HALS (MOQ 3T) para despliegue a largo plazo.
Caso 2: Clips de paso de rueda exterior de pickup EV norteamericano (México / EE. UU.)
Desafío: Un moldeador de sujetadores Tier-1 automotriz en México debía suministrar un programa de pickup EV norteamericano con clips de retención de arco de rueda que cumplieran una especificación de impacto dúctil a -40 °C con modo de rotura 100 % dúctil en todos los lotes. El grado PA6 GF25 estándar incumbente producía roturas frágiles ocasionales en el QC de entrada, activando paradas de producción y costes de reabastecimiento urgente por flete aéreo. El cliente exigía un material con ductilidad lote a lote estadísticamente probada (CpK ≥ 1,33 frente al mínimo del cliente de 18 kJ/m²).
Solución y resultados: El PA6 ETF01 se calificó en una herramienta de clip de canal frío de 16 cavidades en las instalaciones del moldeador en Monterrey. La inspección de entrada de Izod a -40 °C se realizó por lote con 10 probetas. Tras 12 lotes consecutivos por un total de 28 MT, los datos de auditoría mostraron: las 120 probetas exhibieron modo de rotura completamente dúctil (0 frágiles / 0 mixtas), con valores que oscilaban de 24,1 a 26,8 kJ/m² y un índice de capacidad de proceso CpK = 1,52 frente al LSL de 18 kJ/m². Cero paradas de producción relacionadas con calidad de impacto ocurrieron durante 9 meses de producción en serie. El cliente observó además una reducción de rotura de clips durante la inserción automatizada en línea de ensamblaje (temperatura ambiente) — un beneficio secundario del 4,5 % de alargamiento a la rotura comparado con el 2,5 % del material PA6 GF25 estándar anterior.
Caso 3: Ensamblaje de copa de talón de fijación de esquí austriaca
Desafío: Un fabricante OEM austriaco de equipos de deportes de invierno rediseñó su ensamblaje de copa de talón de fijación de esquí alpino para la temporada 2026–2027, con objetivo de una temperatura mínima de ensayo de liberación de fijación ISO de -35 °C sin fallo frágil en impacto de peso caído. Su material anterior de PA6 de impacto sin reforzar carecía de rigidez suficiente bajo carga dinámica de presión de canto, resultando en deriva del valor de liberación al final de programas de ensayo de 30 días. El rigidizar con fibra de vidrio había causado previamente fallos frágiles en el requisito de acondicionamiento en frío de -35 °C.
Solución y resultados: El PA6 ETF01 proporcionó el módulo de tracción requerido de 6.800 MPa (suficientemente rígido para eliminar la deriva del valor de liberación) combinado con la ductilidad de Izod con entalla a -40 °C de 25 kJ/m² (margen seguro frente a la especificación de -35 °C). El cliente superó el programa completo de certificación de fijación de esquí alpino EN 13121, incluidos 500 ciclos de liberación consecutivos a -35 °C con 0 fracturas de componente. Una modificación menor de herramienta (aumento de radios de raíz de nervio en la copa de talón de 0,3 mm a 0,8 mm según nuestra recomendación) mejoró aún más la vida a fatiga en un 32 % sobre el requisito de diseño. La producción en serie está programada para comenzar en Q3 2026 con un pedido inicial de 7 MT de ETF01 negro estándar, seguido de la variante estabilizada UV HALS para modelos de flotas de alquiler expuestos a UV prolongado en portaequipajes de techo en verano.
Directrices de procesamiento y manipulación
Parámetros de moldeo por inyección
| Parámetro de proceso | Rango recomendado | Notas |
|---|---|---|
| Presecado | 80 °C × 4 horas; hasta < 0,08 % de humedad | Secador deshumidificante obligatorio para piezas de grado exterior; el secado por aire ambiente es insuficiente en entornos con HR > 55 %. Compruebe la humedad con titulador Karl Fischer si está disponible; si no, utilice indicador de punto de fusión (sin penacho de vapor visible en la purga de boquilla). |
| Temp. de cañón — Trasera / Media 1 / Media 2 / Frontal | 230 °C / 245 °C / 255 °C / 265 °C | Perfil de aumento gradual; evite fijar la trasera por encima de 240 °C para prevenir la degradación térmica del PA6 antes de que ocurra la humectación del GF. |
| Temperatura máxima de zona frontal (NO exceder) | Límite absoluto 275 °C | La fase elastomérica POE comienza la escisión oxidotérmica de la cadena por encima de 275 °C con una pérdida permanente e irrecuperable del rendimiento de impacto a -40 °C. Compruebe la calibración del termopar real del cañón cada 6 meses; una desviación de 10 °C puede arruinar silenciosamente un lote. |
| Temperatura de boquilla | 260 - 270 °C | Baje a 255-260 °C si ocurre goteo en la punta de la boquilla entre disparos. Punta de boquilla abierta recomendada para evitar congelación del grado cargado. |
| Temperatura de molde | 60 - 90 °C (80 °C recomendado) | Una temperatura de molde más alta (80 °C+) ofrece una tenacidad óptima de línea de soldadura, crítica en piezas nervadas o de múltiples compuertas. Para piezas eléctricas con CTI crítico, una temperatura de molde de 80-85 °C mejora la homogeneidad superficial y el rendimiento de seguimiento. |
| Relación de compresión del tornillo (preferida) | 2,5 : 1 — 3,0 : 1 (tornillo general PA/nylon) | Evite tornillos de alta compresión (> 3,2:1) como los de PP/HDPE; el calentamiento por cizallamiento excesivo puede degradar la fase POE y estrechar la distribución del dominio elastomérico. Tornillos estilo Venturi aceptables. Tornillo de barrera de nailon preferido si está disponible. |
| Presión de inyección | 80 - 130 MPa | Depende del espesor de pared y longitud de flujo; llene volumétricamente al 95 % y luego transfiera a mantenimiento para evitar el sobrellenado de raíces de entalla críticas para el impacto. |
| Velocidad de inyección / tasa de llenado | Media a rápida (moderada) | Tiempo de llenado objetivo de 0,8–2,5 segundos para clips/soportes típicos. Un llenado más lento puede frentes fríos y líneas de soldadura débiles; demasiado rápido causa chorro y defectos de orientación de GF en la compuerta. |
| Presión de mantenimiento / compactación | 55 - 75 % de la presión de inyección | Tiempo de mantenimiento: 12-28 s según el espesor de pared; dimensionar mediante estudio de congelación de compuerta. Evite la presión de mantenimiento excesiva (> 85 %) — el sobrellenado aumenta la tensión residual cerca de los nervios y reduce el rendimiento de impacto efectivo. |
| Tiempo de enfriamiento en molde | 12-35 s (dependiente del espesor de pared) | Enfríe hasta que la rigidez de la pieza permita la eyección sin sonrojo del pasador eyector. Expulse a temperatura superficial por debajo de 100 °C para estabilidad dimensional y control de alabeo post-moldeo. |
| Contrapresión de tornillo | 5 - 8 bar (73 - 116 psi) | La contrapresión moderada asegura una dispersión uniforme del elastómero y humectación del GF; evite > 12 bar para prevenir la atrición de la longitud de GF. Para adición de masterbatch de color, aumente temporalmente a 10 bar y luego vuelva a lo estándar. |
| Velocidad de tornillo (RPM) | 70 - 130 rpm (moderada) | Tiempo de recuperación objetivo del 60-75 % del ciclo total para consistencia. La velocidad moderada minimiza el calentamiento por cizallamiento y mantiene la integridad del dominio elastomérico; las RPM altas (> 160) en tornillos pequeños elevan la temperatura de fusión 10-15 °C por encima de la consigna. |
| Tamaño de inyección frente a capacidad del cañón | 25 % — 75 % de la inyección nominal (ideal 40-60 %) | Evite inyecciones más pequeñas que el 20 % de la capacidad del cañón para ETF01; el tiempo de residencia prolongado (> 6 min) a temperaturas de fusión elevadas arriesga la degradación de la fase POE y la reducción de la tenacidad al impacto. |
| Tiempo máximo de residencia de fusión a 270 °C | < 5 minutos preferido; < 8 minutos absoluto | Para paradas de producción (cambio de color, cambio de herramienta, cambio de turno), purgue el cañón con PA6 estándar sin carga (grado económico aceptable), luego ajuste los calentadores por debajo de 200 °C. No deje ETF01 en remojo caliente en el cañón durante paradas prolongadas. |
| Material de purga / cambio | PA6 estándar sin carga natural o negro | No utilice compuestos de purga de PP, PE o acrílico entre series de ETF01 — el elastómero POE es oleofílico y se disolverá en purgas de olefina, produciendo contaminación. La purga nailon con nailon es la más segura. |
| Consejos de rendimiento de línea de soldadura | Utilice molde a 80 °C + pozos de desbordamiento generosos | En clips de múltiples compuertas, recomiende la compuerta de válvula secuencial para evitar soldaduras frías en áreas críticas para el impacto. Si las líneas de soldadura caen sobre un nervio portante, añada una lengüeta de desbordamiento de 1 mm opuesta a la soldadura para purgar el atún frío. |
| Uso de material triturado (reutilización estructurada) | MÁX 15 % en peso, triturado ≤ 3 pases | El triturado debe ser tamizado para polvo (finos < 1,0 mm eliminados) para mantener la ductilidad al impacto. El triturado aumenta el potencial de una ligera reducción de Izod a -40 °C de 2-4 kJ/m²; nunca exceda el 15 % en piezas críticas para el impacto. Mantenga los lotes de triturado separados y auditados. |
| Recocido post-moldeo (opcional) | 100 °C × 1 hora en horno de aire forzado, enfriamiento lento | Para el máximo impacto a -40 °C posible en piezas ultra-críticas, el recocido post-moldeo elimina la tensión residual de moldeo y típicamente eleva el Izod a -40 °C en 1-2 kJ/m² de margen adicional. El recocido también reduce la deriva dimensional post-moldeo en carcasas de carcasa grandes. |
Almacenamiento y vida útil
Almacene en los sacos originales termosellados por debajo de 35 °C y por debajo del 70 % de humedad relativa para prevenir la absorción previa de humedad antes del procesamiento.
Manténgalo alejado de la luz solar directa y fuentes de calor o llama abierta; evite el contacto con disolventes aromáticos, productos químicos oxidantes o ácidos concentrados que puedan atacar la matriz de PA6 o la superficie del elastómero POE.
Vida útil en condiciones adecuadas: 24 meses desde la fecha de fabricación impresa en la etiqueta de cada saco (lote COA coincidente). Para la variante ETF01 estabilizada UV HALS, 18 meses garantizados desde la fecha de producción bajo almacenamiento sellado.
Una vez que se abre el saco individual, utilice el contenido en un plazo de 4 semanas o vuelva a sellar inmediatamente con 2 paquetes desecantes de 100 g por saco y aplique termosellado o cierre de brida de alta resistencia.
Para la variante ETF01 estabilizada UV HALS, se aplica un envoltorio exterior negro opcional adicional durante el almacenamiento para prevenir el envejecimiento previo por iluminación fluorescente de almacén o luz solar de ventana.
El inventario paletizado se almacena rotativamente utilizando FIFO (First-In / First-Out) en el almacén de Juhai; los clientes pueden solicitar la distribución de fechas de producción de palés en el momento del pedido.
Reseñas de clientes verificados y rendimiento en campo
"Especificamos PA6 ETF01 para nuestros cierres de armario de telecomunicaciones 5G exterior y soportes de montaje desplegados por el norte de Finlandia. Durante la temporada invernal 2025-2026, las temperaturas registradas descendieron a -42 °C en nuestro lugar de ensayo de Utsjoki. Tras 4 meses de exposición, examinamos 120 piezas ETF01 instaladas: 0 grietas frágiles, 0 fallos de encaje, y la retención de impacto medida al 92 % de la especificación inicial. En comparación, el grado PA6 GF25 estándar de la competencia que sustituimos tuvo una tasa de fractura frágil del 8 % en el invierno anterior en el mismo modelo de carcasa."
"El PA6 ETF01 es nuestro material calificado para clips de sujetadores exteriores de paso de rueda y retenedores de parachoques en un programa de pickup EV norteamericano que requiere ductilidad a -40 °C. Hemos recibido ahora 12 lotes de producción consecutivos por un total de 28 MT de Juhai. Cada lote pasó la inspección de entrada de Izod con entalla a -40 °C con modo de rotura 100 % dúctil y valores consistentemente en el rango de 24-27 kJ/m² (CpK = 1,52 frente a nuestra especificación mínima de 18 kJ/m²). El control de temperatura de moldeo a 80 °C nos dio la mejor tenacidad de línea de soldadura en nuestra herramienta de clip de 16 cavidades."
Embalaje, envío y MOQ
| Embalaje estándar | Saco compuesto kraft / PE termosellado de 25 kg con barrera de humedad de aluminio interior y etiqueta de producto (lote#, fecha, SKU, peso neto/bruto) |
|---|---|
| Configuración de palé | 40 sacos por palé estándar EUR / de exportación = 1.000 kg (1 MT) por palé; enfundado con protectores de esquina de cartón y envoltorio exterior estable UV para grados HALS |
| MOQ (cantidad mínima de pedido) | 1.000 kg (1 palé completo / 40 sacos). Lotes de prueba de 100 kg disponibles a petición con modado recargo de prueba. |
| MOQ — Versión estabilizada UV HALS | 3.000 kg (3 palés / 120 sacos). Incluye estabilizador de luz HALS + paquete coordinado de absorbente UV. |
| MOQ — Color personalizado RAL / Pantone | 5.000 kg (5 palés). Masterbatch pigmentado con calificación de propiedades de impacto por lote. |
| Plazo de entrega de stock | 3-5 días laborables tras recibir el pago (ex-works Ningbo) |
| Carga FCL 20 pies | ~ 20.000 kg (20 palés de 1 MT cada uno) |
| Carga FCL HC 40 pies | ~ 27.000 kg (27 palés de 1 MT cada uno) |
| Documentación proporcionada | Factura comercial, lista de embalaje, conocimiento de embarque / AWB, certificado de origen (Form F / Form A a petición), CoC / informe de ensayo (incluido el Izod obligatorio a -40 °C), carta de cumplimiento ROHS / REACH, MSDS a petición. |
Solicitar cotización personalizada, muestra o ficha técnica
Complete el formulario siguiente para PA6 ETF01 o cualquier otro grado. Nuestro ingeniero técnico de ventas se pondrá en contacto con usted en 24 horas con la ficha técnica completa, precios escalonados, plazo de entrega y disponibilidad de muestra. Muestras gratuitas de 2 kg disponibles para fines genuinos de evaluación (flete a cobrar para envíos internacionales; también podemos suministrar placas ensayadas al impacto a -40 °C a petición).